摸了12年模具钢料头,我把2024年选型踩过的坑全掏出来了
上周帮东莞一家做汽车内饰件的厂排查失效问题,拆了3副刚生产了8万模就崩裂的保险杠注塑模,拿硬度计一打,模腔表面硬度才HRC28。老板拍着桌子骂供应商给的是冒牌料,我蹲在料架边刮了点氧化层磨了光谱仪,嘿,人家给的根本不是冒牌——是把本该做热作模的H13,当成做塑料模的718H给发过来了。
就这一个发错货的差池,前后误工、改模、交期违约赔了快18万。
做模具这行的谁没吃过模具钢的亏?
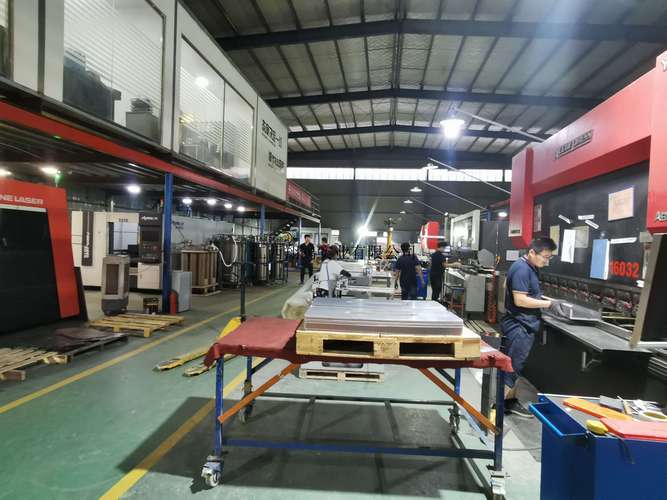
 模具钢料头光谱检测现场实拍
问:我做普通小家电外壳,月产能也就10万件,真的需要花大价钱买顶级模具钢吗?
答:真没必要,但也别拿Q235凑数啊。算笔实账:用普通P20做的注塑模,大概3万模就要修一次,每次修模耽误2天产能,修3次的钱都够换一副预硬到HRC33的718H了。要是你产品根本没有外观要求,就是做个内部用的塑料接线端子,那选最便宜的预硬料都没问题,别死磕高端料,钱要花在刀刃上。
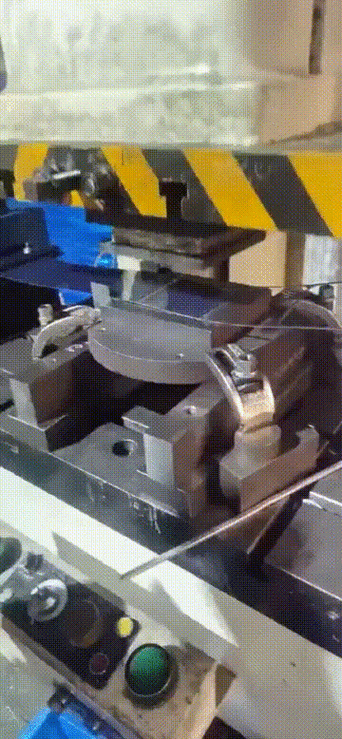
新能源汽车玻纤增强结构件注塑模具拆解
那些年我们为"便宜模具钢"交过的智商税
很多中小厂的采购上来第一句话就是"你家模具钢多少钱一公斤",根本不问问自己的实际工况是什么。碰到做精密光学镜片的单子,图便宜拿普通P20当模芯料,抛光抛到Ra0.02的时候全是大小砂眼,做出来的镜片对着灯一照全是水波纹,返工的钱够买三回顶级的S136了。 我见过最离谱的,是佛山一家做不锈钢餐具冲压的厂,为了省料钱,拿Q235钢板当冲头料,冲了不到500件,刃口就卷得像波浪线,最后换了D2钢做的冲头,算上之前的误工损失,多花的钱够买10倍的好料。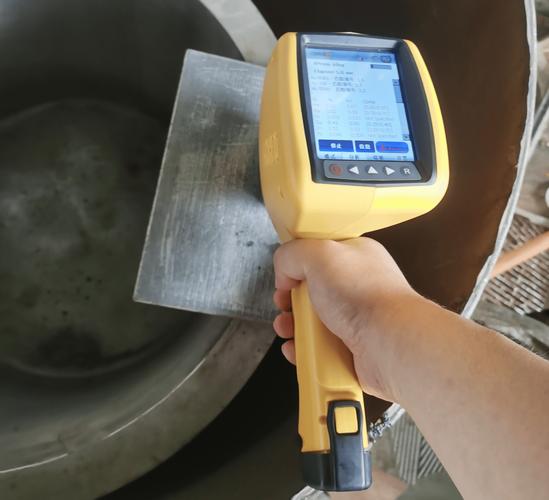 模具钢料头光谱检测现场实拍
问:我做普通小家电外壳,月产能也就10万件,真的需要花大价钱买顶级模具钢吗?
答:真没必要,但也别拿Q235凑数啊。算笔实账:用普通P20做的注塑模,大概3万模就要修一次,每次修模耽误2天产能,修3次的钱都够换一副预硬到HRC33的718H了。要是你产品根本没有外观要求,就是做个内部用的塑料接线端子,那选最便宜的预硬料都没问题,别死磕高端料,钱要花在刀刃上。
2024年新工况下,老选型手册已经不好使了
翻出来2015年的老选型手册,上面写着做加玻纤的塑料件,选H13预硬到HRC32就够用。现在呢?新能源车上的结构件,动辄加30%以上的玻纤,PA材料熔融的时候带着玻纤冲刷模腔,磨蚀性比纯塑料高了快10倍,老办法选的料,跑5万模模腔就被磨出了凹坑,尺寸全超差。 现在珠三角做这类模具的厂,早就把料换成了8503或者DIEVAR,电渣重熔工艺带来的高纯净度,让材料的耐磨性能比普通H13高了60%还多。更别说这两年国产粉末冶金模具钢的价格打下来了——以前进口ASP23一公斤要两三百,现在同性能的国产粉末钢一公斤只要120,做中小批量的精密齿轮冲模,寿命比传统高速钢高4倍都不止。 💡别迷信"进口料一定比国产料好",2022年之后国内几家头部特钢厂的电渣重熔产线技改完,同牌号材料的氧含量、非金属夹杂物指标,已经和瑞典一胜百的同规格料差不到5%,价格只有人家的6成,很多做精密模的厂现在都悄悄转用国产料了。 问:现在刷短视频总有人说"所有模具钢都可以用深冷处理提寿命",这是坑吗? 答:半真半假。❗像D2、Cr12MoV这种高碳高铬冷作模钢,深冷处理确实能把残留奥氏体转成稳定的马氏体,寿命提30%都正常;但要是拿718H这种预硬塑料模钢去做深冷,硬度提不上去不说,反而容易因为尺寸变形把整个模腔搞废,白扔几千块加工费。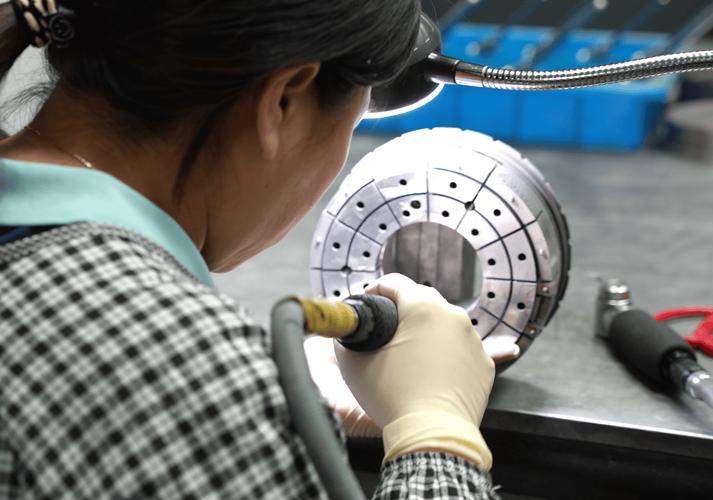 新能源汽车玻纤增强结构件注塑模具拆解