工业量具实战避坑:从校准逻辑到车间选型的一线经验
上周去苏南一家精密机加工车间,刚进门就撞见质检员蹲在地上骂街——刚送检的一批航空铝件,三坐标测出来同轴度超了0.02mm,全班组查了一下午,最后发现是车间那把用了三年的内径百分表,零位飘了快0.03mm。
谁的错?机床?操作工?都不是。是没人当回事的量具。
 车间内恒温检测室三坐标测量机检测精密铝件场景
问:很多小厂说我们量个普通零件,没必要非要卡20℃的标准,凑合用行不行?
答:分件。要是做普通农机配件,公差在0.1mm以上的,凑活也没大事。但只要是做汽车安全件、航空航天件、医疗植入物——公差到0.05mm以内的,差2℃的温度,铝件的尺寸变化就能到0.005mm,够你整批件报废的。别不信,我之前见过一家做心脏支架的厂,夏天没开恒温空调,测出来的支架直径全差了0.003mm,最后整批货拉去熔了,亏了小几十万。
机加工车间工具柜内分类摆放的数显卡尺与千分尺
问:现在市面上的智能量具带数据上传的,比普通量具贵两倍,到底值不值得上?
答:看你有没有追溯需求。要是做普通散单,客户只要最后出个检测报告,普通量具就够。但要是给主机厂做配套,人家要求全流程数据可追溯,每一件的测量记录要存3年以上——那智能量具真的能省好多事。之前帮一家汽车零部件厂做数字化改造,之前质检员填检测表,一天要写80多份,错漏率快15%,换了带自动上传的量具之后,系统自动把测量值存到对应的零件批次里,质检员每天能少干2小时的抄表活,错漏率直接降到0.1%都不到。当然,要是你车间连固定的量具存放柜都没有,就别先想着上智能的了——先把基础的校准流程建起来再说,不然买了贵的智能表,扔在切削液里泡三天,一样坏。
别把量具当“铁疙瘩”:90%的误差根本不是加工出来的
很多车间总觉得量具是个不值钱的辅助工具,领出来往工具柜一扔,用到什么时候算什么时候,从来不会想着定期校准、检查磨损,等到整批零件因为尺寸超差被退回来的时候,才拍大腿后悔。 你以为测不准是自己读刻度读错了?根本不是。热膨胀带来的尺寸误差,很多人压根没当回事。国标里的测量标准温度是20℃,夏天车间没开恒温空调,切削液的温度能到38℃,铝件的热膨胀系数是钢的两倍多,你拿钢质的千分尺去测刚加工完的热铝件,测出来的数和冷却到室温的尺寸,差个0.02mm都是常事。 还有测量力的控制。很多操作工拿千分尺的时候,使劲拧棘轮,直到咔咔响了还多拧半圈——千分尺的测砧压得太狠,变形量就能到0.005mm,测出来的尺寸自然不准。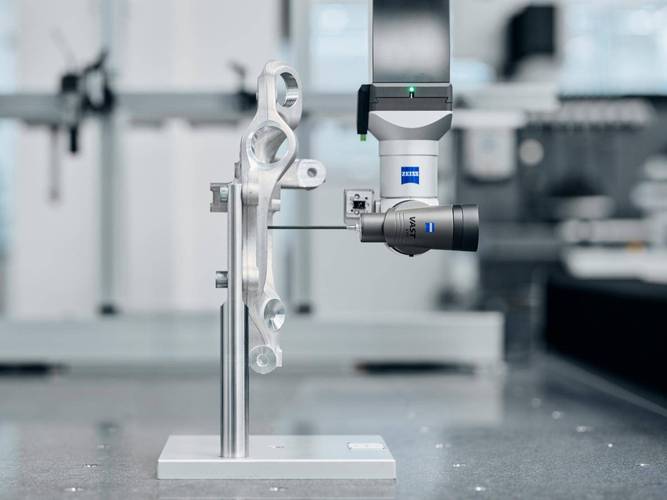 车间内恒温检测室三坐标测量机检测精密铝件场景
问:很多小厂说我们量个普通零件,没必要非要卡20℃的标准,凑合用行不行?
答:分件。要是做普通农机配件,公差在0.1mm以上的,凑活也没大事。但只要是做汽车安全件、航空航天件、医疗植入物——公差到0.05mm以内的,差2℃的温度,铝件的尺寸变化就能到0.005mm,够你整批件报废的。别不信,我之前见过一家做心脏支架的厂,夏天没开恒温空调,测出来的支架直径全差了0.003mm,最后整批货拉去熔了,亏了小几十万。
选型别盲目追贵:适合车间工况的才是真的好
跑了快上百家车间,我发现一个特别有意思的现象:越是规模不大的厂,越喜欢盲目买贵的量具。上次见一个做普通五金件的厂,花了二十多万买了台全自动三坐标,结果车间里粉尘大,切削液飞溅,用了不到半年,测头就因为进了脏东西,测出来的数飘得离谱,最后只能把三坐标搬到离车间两公里的办公楼里,每次测个件要搬来搬去,效率比原来用卡尺还低。 选型真的没那么复杂,对着自己的工况选就行: ✅ 粗加工工序选分辨率0.01mm的数显卡尺就行,别上来就拿千分尺测毛胚——卡不准不说,还容易把测量面磨花 ❗ 测孔径的时候,盲孔选带杠杆表的内径百分表,通孔要是精度要求高,选三爪内径千分尺,别硬塞塞规——塞规测不出孔的圆度误差 💡 户外或者现场测绘的场景,选带蓝牙传输的数显角度尺,别扛着大尺寸的游标卡尺爬架子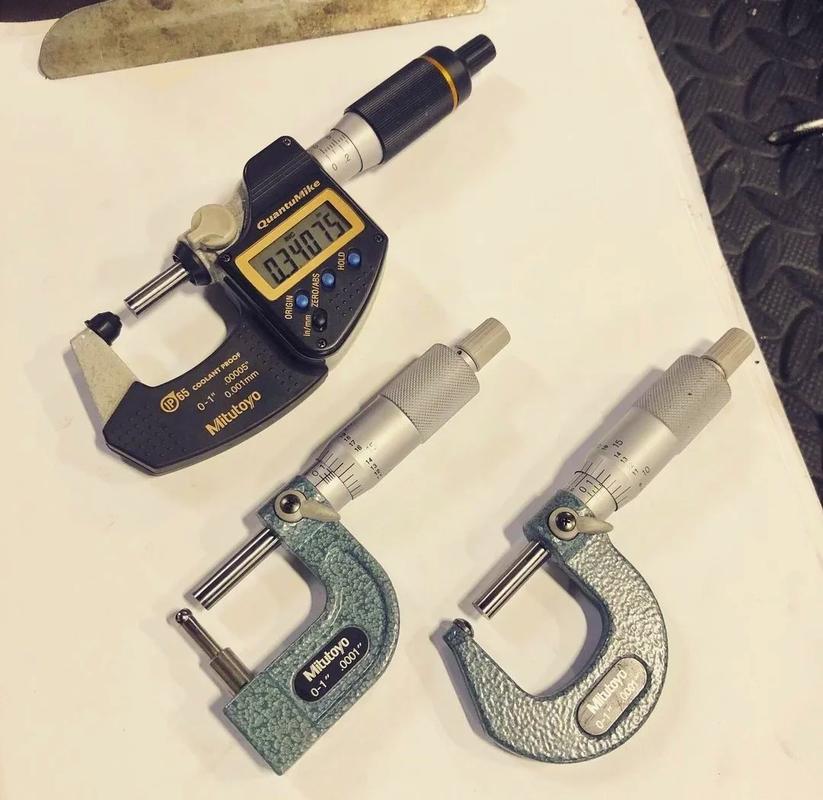 机加工车间工具柜内分类摆放的数显卡尺与千分尺
问:现在市面上的智能量具带数据上传的,比普通量具贵两倍,到底值不值得上?
答:看你有没有追溯需求。要是做普通散单,客户只要最后出个检测报告,普通量具就够。但要是给主机厂做配套,人家要求全流程数据可追溯,每一件的测量记录要存3年以上——那智能量具真的能省好多事。之前帮一家汽车零部件厂做数字化改造,之前质检员填检测表,一天要写80多份,错漏率快15%,换了带自动上传的量具之后,系统自动把测量值存到对应的零件批次里,质检员每天能少干2小时的抄表活,错漏率直接降到0.1%都不到。当然,要是你车间连固定的量具存放柜都没有,就别先想着上智能的了——先把基础的校准流程建起来再说,不然买了贵的智能表,扔在切削液里泡三天,一样坏。