夹具选不对,整线都白费:从新能源加工现场看工装夹具的真问题
上周去惠州一家做动力电池壳体的加工厂驻场,刚进车间就看见操作工蹲在机床边骂娘——刚换的液压夹具夹完6061铝板,铣出来的平面公差直接飘到0.12mm,整批120件全要返工,光工时损失就小两万。
夹具这东西,平时没人当回事,出了问题全是它的锅。
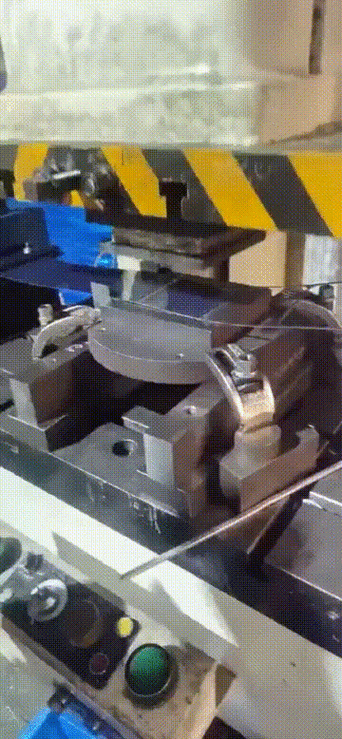
 动力电池铝壳体加工液压夹具装夹现场
说到这肯定有工艺部的朋友要问了,我们厂情况特殊,到底怎么选才不踩坑?
问:我们厂现在主要做小批量多品种的结构件,到底是选通用夹具划算,还是直接上定制快换夹具?
答:先算两笔账再拍板。第一笔是换型时间成本:如果你单批次生产数量低于50件,每个月要换型超过20次,通用夹具的灵活度优势会盖过定制夹具的精度优势;但如果单批次稳定在200件以上,哪怕是多品种,上带快换接口的定制夹具,半年内绝对能把采购成本赚回来。别信销售吹的"一套夹具用十年"——现在产品迭代速度快,三年换两代产品都是常事,夹具跟着产品走才是正理。
带压力传感器的五轴加工夹具实时监控界面
说到这肯定又有人要问了,最近听同行提的那些新夹具,到底值不值得上?
问:之前听同行说现在有"零点快换夹具",是不是智商税?
答:真不是,但别乱买。首先零点快换的核心是重复定位精度,低于0.005mm的就别考虑了——买回去换型再快,定位不准全白搭。其次要看你的机床工作台接口是不是匹配,别到时候买回来了发现要改工作台,又是一笔额外成本。我们之前给3C加工厂配的零点快换系统,换型时间从原来的35分钟压到了2分钟,三个月就把快换系统的成本收回来了,唯一的缺点就是初期采购价确实不便宜,预算紧张的厂可以先给核心工序配,没必要全线上来就换。
那些被忽略的"隐形成本",全是夹具挖的坑
很多厂算采购账的时候,总喜欢盯着 upfront 的报价砍,觉得夹具就是个固定零件的铁块,能夹稳就行,买最便宜的肯定没错。真到了生产线上,那些看不见的成本,能把当初省的那点钱翻十倍吐出来。 之前接触过一家做汽车底盘连接件的厂,一开始为了省30%的夹具采购预算,选了普通的手动虎钳替代定制液压夹具,结果呢?换型一次要42分钟,每个班换3次型,光换型时间就占了快两小时,而且手动夹紧的力每个人拧的都不一样,批次良率从98.7%掉到92.3%,算下来半年多花的返工钱、产能损失,够买三套当初舍不得买的定制夹具了。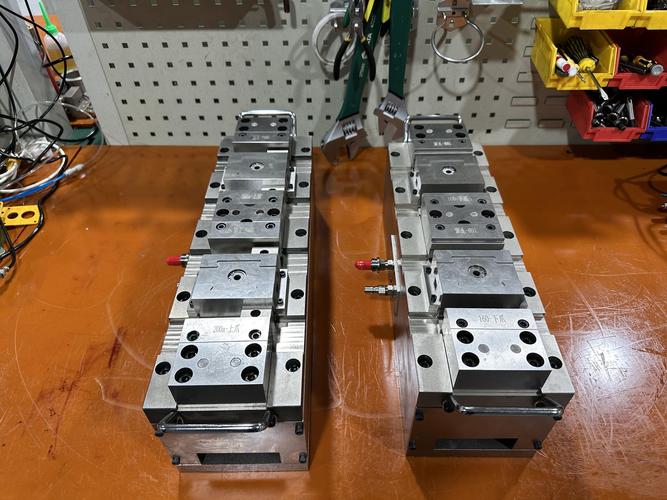 动力电池铝壳体加工液压夹具装夹现场
说到这肯定有工艺部的朋友要问了,我们厂情况特殊,到底怎么选才不踩坑?
问:我们厂现在主要做小批量多品种的结构件,到底是选通用夹具划算,还是直接上定制快换夹具?
答:先算两笔账再拍板。第一笔是换型时间成本:如果你单批次生产数量低于50件,每个月要换型超过20次,通用夹具的灵活度优势会盖过定制夹具的精度优势;但如果单批次稳定在200件以上,哪怕是多品种,上带快换接口的定制夹具,半年内绝对能把采购成本赚回来。别信销售吹的"一套夹具用十年"——现在产品迭代速度快,三年换两代产品都是常事,夹具跟着产品走才是正理。
现在的夹具,早就不是你印象里的"铁块焊架子"了
我知道很多干了十几年的老技师,对夹具的认知还停留在"角铁、压板、螺丝拧上去"的阶段,觉得加传感器、加快换机构都是花冤枉钱。 去年给苏州一家做航空结构件的厂做夹具方案的时候,我们在夹紧油缸里加了压力传感器,每个夹紧点的压力实时传到机床系统里,要是哪个点压力掉了0.2MPa,机床直接停,根本不会出现"夹偏了还硬铣,直接把零件飞出去撞坏主轴"的破事。说个真事,之前那个觉得传感器没用的老技师,他们厂上个月因为夹紧力不够,零件飞出来把主轴撞了,修一次花了18万!现在主动找我们要传感器夹具的方案。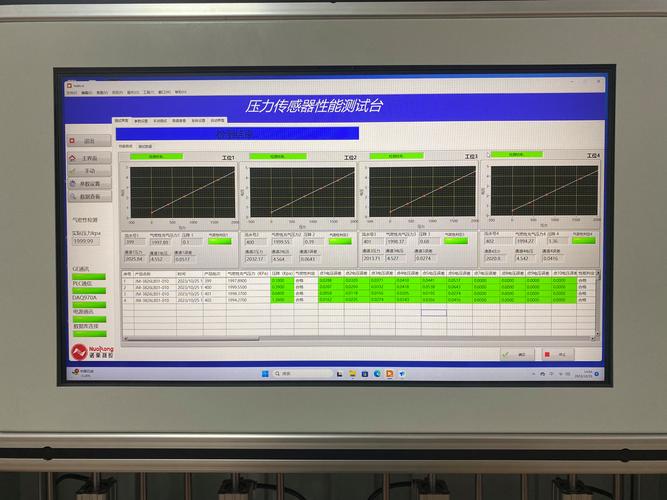 带压力传感器的五轴加工夹具实时监控界面
说到这肯定又有人要问了,最近听同行提的那些新夹具,到底值不值得上?
问:之前听同行说现在有"零点快换夹具",是不是智商税?
答:真不是,但别乱买。首先零点快换的核心是重复定位精度,低于0.005mm的就别考虑了——买回去换型再快,定位不准全白搭。其次要看你的机床工作台接口是不是匹配,别到时候买回来了发现要改工作台,又是一笔额外成本。我们之前给3C加工厂配的零点快换系统,换型时间从原来的35分钟压到了2分钟,三个月就把快换系统的成本收回来了,唯一的缺点就是初期采购价确实不便宜,预算紧张的厂可以先给核心工序配,没必要全线上来就换。