键连接选型与失效修复:从车间现场摸出来的3个核心逻辑
上周去苏州一家精密减速机厂调试,刚进车间就撞见师傅在拆一批报废的输出轴——键槽崩了,整个轴连带配套的齿轮全废,算下来单批损失小二十万。
别不信。
很多人觉得键连接就是“轴上铣个槽、塞个键、装个毂”的小事,可偏偏就是这种“小事”,能把一条年产千万的生产线搞停。
 精密减速机输出轴平键连接装配现场图
还有个老坑:现在很多老车间还在用楔键——因为几十年前的老图纸上标了楔键,觉得“能传更大的扭矩”。可楔键的斜面会把毂顶偏,导致轴和毂的同轴度误差能到0.1mm以上,精密设备根本扛不住。我之前在重庆一家摩托车曲轴厂,他们的老曲轴磨床用楔键,后来换成普通平键加轴向预紧,同轴度直接降到0.02mm,曲轴的磨削精度提了一个等级,设备寿命翻了2倍。
激光熔覆修复键槽加工过程示意图
还有个小众但好用的工艺:带DLC涂层的薄型平键。这种键的高度比普通平键小30%,适合空间狭窄的自动化设备工位,表面的DLC涂层能把摩擦系数降到0.1以下,重载时不会干磨。去年给苏州一家3C自动化设备厂改了他们的取料机械手轴,原来的普通平键每月要换2次,现在用了半年还没动过。
键连接不是“塞个键就行”:被忽略的预紧力细节
很多刚入行的技术员,总觉得键连接的受力全靠侧面挤压,轴向有没有预紧无所谓——大错特错。 普通平键的设计逻辑,是靠键的两个侧面传递扭矩,但如果轴和毂之间有轴向窜动,键的侧面会在键槽里反复微动,产生微动磨损——这种磨损一开始只是细微的亮痕,半年后就会磨掉键厚的10%,最终导致滑键、键槽崩裂。 问:我们厂装键的时候都是直接敲进去,从来没做过预紧,现在每年有15%的键连接会出现微动磨损,怎么改? 答:先查你用的是不是普通平键的B型(端铣加工的键槽)——如果是,先把装配时的键侧面过盈量从0.02mm调到0.03-0.04mm,再加个弹性挡圈做轴向限位,别让轴和毂在运转时产生相对窜动。我们去年给无锡一家电机厂改了这个,微动磨损的故障率直接降到1.2%。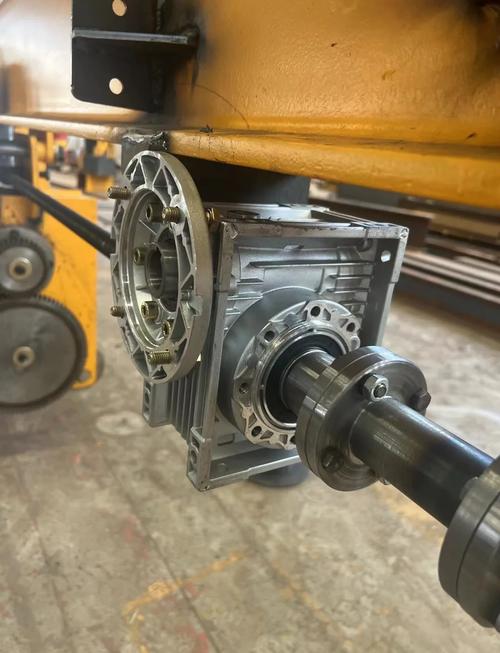 精密减速机输出轴平键连接装配现场图
还有个老坑:现在很多老车间还在用楔键——因为几十年前的老图纸上标了楔键,觉得“能传更大的扭矩”。可楔键的斜面会把毂顶偏,导致轴和毂的同轴度误差能到0.1mm以上,精密设备根本扛不住。我之前在重庆一家摩托车曲轴厂,他们的老曲轴磨床用楔键,后来换成普通平键加轴向预紧,同轴度直接降到0.02mm,曲轴的磨削精度提了一个等级,设备寿命翻了2倍。
2024年新出的键连接工艺:别死磕普通平键了
说实话,我前年去一家风电齿轮厂,他们还在靠普通平键扛1000Nm的扭矩——每次换键都要拆整个齿轮箱,费工费时不说,平均3个月就要换一次键。后来换了渐开线花键连接,键的受力面从2个变成了12个,单位面积的压力降了70%,寿命直接翻了4倍——你说这钱花得值不值? 问:我们的设备是进口的,原厂配的是普通平键,但现在重载工况下经常滑键,能不能直接换成渐开线花键?会不会改造成本太高? 答:别直接全换——先看你的轴径是多少,如果轴径在30mm以下,改花键的铣削成本可能比换轴还贵;轴径50mm以上的,先把现有键槽用激光熔覆填平,再铣成花键槽,整体成本大概是换全新轴组件的35%,而且强度能提60%以上。我上个月给宁波一家注塑机厂做的改造,就是这么干的,到现在没出过问题。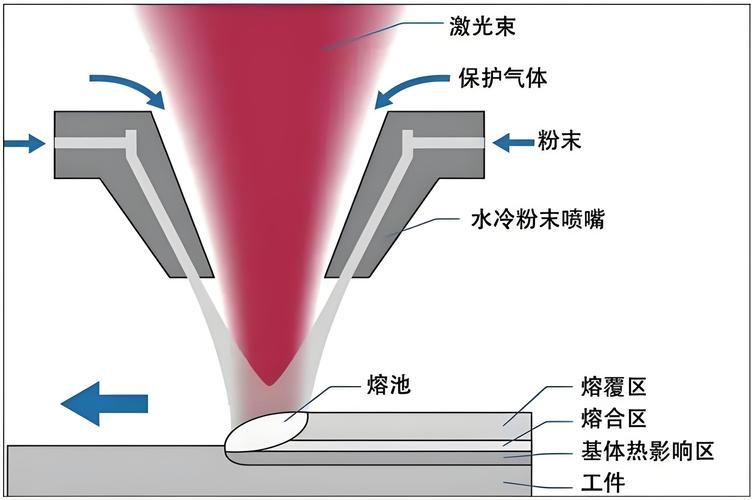 激光熔覆修复键槽加工过程示意图
还有个小众但好用的工艺:带DLC涂层的薄型平键。这种键的高度比普通平键小30%,适合空间狭窄的自动化设备工位,表面的DLC涂层能把摩擦系数降到0.1以下,重载时不会干磨。去年给苏州一家3C自动化设备厂改了他们的取料机械手轴,原来的普通平键每月要换2次,现在用了半年还没动过。