铆接不是低端工艺:2024年航空、新能源车企都在押注的连接技术真相
上周去常州某新能源车企的车间,看见一堆做焊接出身的工程师对着一套自冲铆接设备挠头,说这玩意儿比他伺候了十年的弧焊还金贵。
我蹲在边上看了半小时,没说话——真不是装高深,是想起2018年在商飞的铆装车间,那帮干了三十年的老铆工装着一脸嫌弃,转头给年轻徒弟塞烟说“现在的飞机,少了我们这敲铆钉的,根本飞不起来”。
很多人对铆接的印象还停留在工业时代的老厂房里:戴厚手套的工人举着沉重的铆钉枪,“哐哐”把烧红的铆钉砸进钢板的孔里,灰头土脸,效率低,连接强度还不稳定。
但没人想到,过了这么多年,这个被焊接抢了风头几十年的老工艺,反倒成了现在高端制造领域的香饽饽。
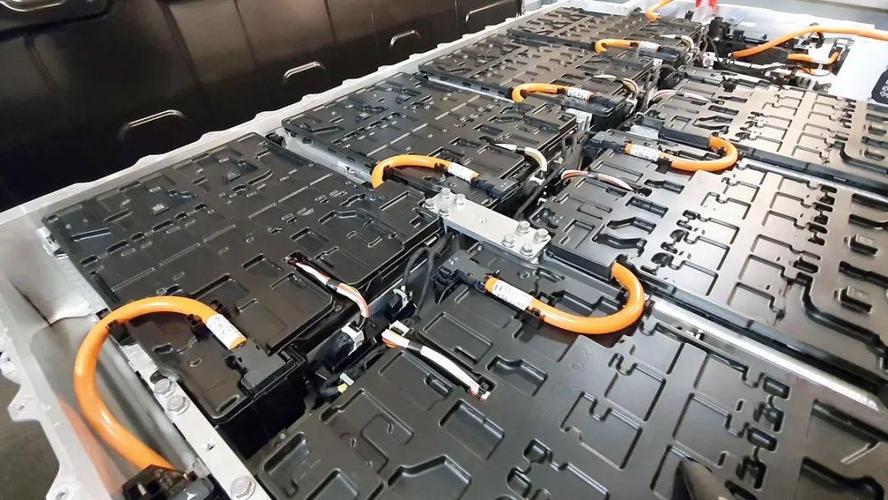
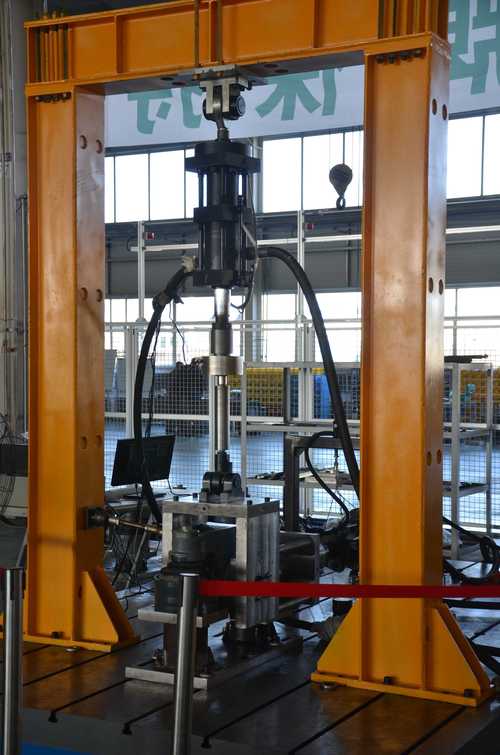
 新能源汽车铝钢混合车身自冲铆接工位实拍
问:现在的铆接和几十年前手工敲的那种,到底差在哪?
答:差在三个地方。第一,现在的铆接成型过程完全是数控控制的,压入力、铆头位移、成型时间全有实时反馈,不像以前敲铆钉,全靠师傅的手感,敲轻了松,敲重了把板打裂。第二,现在的铆接不需要提前给板件打预孔——自冲铆的铆钉本身就是冲头,直接穿透两层甚至三层不同厚度的板材,一次性完成铆合,效率比打预孔再铆快了至少三倍。第三,连接强度的一致性好到离谱,同一条生产线上的一万个铆接点,拉拔力的波动范围能控制在5%以内,这是手工铆接想都不敢想的水平。
航空碳纤维壁板电磁铆接设备作业特写
去年帮某商飞配套厂做工艺优化,他们之前用液压铆接做C919的复材蒙皮连接,每次铆完都要拿超声波探伤找裂纹,一个壁板要查两个小时,换了电磁铆接之后,探伤时间直接砍到20分钟,工人都笑说以前是给铆接“擦屁股”,现在是真的把工艺做顺了。
问:我们厂之前一直用焊接,换铆接的话,整体成本真的划算吗?
答:算过账的人都知道,不能只看设备采购成本。首先,铆接没有焊接的热变形,后续的校形工序能省掉60%的人工——我接触过的一个车身厂,以前焊接完的车门要三个师傅校形,现在用铆接,两个巡检员顺一遍就完事。其次,铆接没有焊接的烟尘、弧光,车间的环保投入能少一大块,不用装一堆昂贵的焊烟净化设备,工人的职业健康成本也低。最后,铆接的连接点是可拆的,如果后续要维修,拆铆钉就行,不像焊接的部件,拆完基本就废了,全生命周期算下来,成本至少比焊接低15%。当然了,如果你的零件全是同材质的厚钢板,连接强度要求特别高,那焊接确实更划算,没必要硬跟风上铆接。
为什么现在的高端制造,反倒把铆接捡回来了?
说穿了,是材料变了。 以前的车身、飞机机身,全是同材质的厚钢板,焊接是真的方便,焊完强度够,成本还低。但现在呢?新能源车企为了减重,车身一半是铝,一半是高强钢,甚至还要加碳纤维复合材料——你拿弧焊去焊铝和钢试试? 两种金属的熔点差快一倍,焊完的接头脆得像酥饼,稍微一受力就裂,还有焊接带来的热变形,一个车门焊完翘边2mm,后续校形的成本能把人逼疯。更别说电池包这种对热极度敏感的部件,焊接的火花、热影响区,稍不注意就会把里面的电芯烫坏,引发安全事故。 这时候铆接的优势就出来了。整个成型过程没有明火,没有热输入,对连接板材的热影响区基本为零,哪怕是最娇贵的锂电池、碳纤维板,铆接的时候也不会因为高温出现性能衰减。 我之前接触过的一个电池厂,之前用激光焊接做电池托盘的连接,良率一直卡在82%,换了自冲铆接之后,良率直接冲到96%。别不信,他那个项目去年光返工费省了近两百万。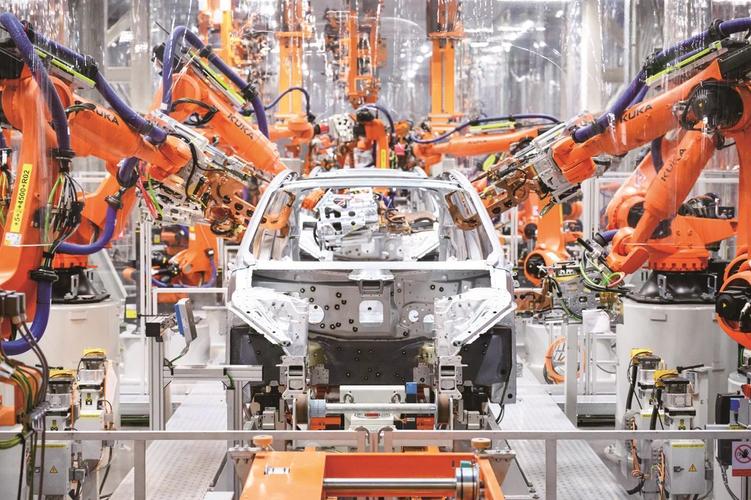 新能源汽车铝钢混合车身自冲铆接工位实拍
问:现在的铆接和几十年前手工敲的那种,到底差在哪?
答:差在三个地方。第一,现在的铆接成型过程完全是数控控制的,压入力、铆头位移、成型时间全有实时反馈,不像以前敲铆钉,全靠师傅的手感,敲轻了松,敲重了把板打裂。第二,现在的铆接不需要提前给板件打预孔——自冲铆的铆钉本身就是冲头,直接穿透两层甚至三层不同厚度的板材,一次性完成铆合,效率比打预孔再铆快了至少三倍。第三,连接强度的一致性好到离谱,同一条生产线上的一万个铆接点,拉拔力的波动范围能控制在5%以内,这是手工铆接想都不敢想的水平。
那些被吹上天的铆接技术,真的适合你的生产线吗?
别上来就说自冲铆万能。 我见过不少厂脑子一热买了几百万的SPR设备,最后放在车间吃灰——为啥?他要连接的是3mm厚的2000MPa热成型钢,SPR的铆钉硬度根本打不动,硬打就是铆钉断在板里,拆都拆不出来。别杠,这是去年我在珠三角某汽配厂亲眼见的事儿。 选铆接工艺真的不能跟风,得对着自己的材料和要求来: ✅ 自冲铆接(SPR):最适合铝和铝、铝和普通冷轧钢的混合连接,车身覆盖件、电池托盘的顶盖连接用这个最顺,连接点是盲端的,从正面完全看不到痕迹,做外观面特别合适。 ❗ 流钻螺钉铆接(FDS):适合厚板、高强度钢的连接,比如车身的底盘安装点,这个工艺是螺钉自己高速旋转钻穿板材,再自攻螺纹,不需要预孔,但是缺点是连接完了螺钉头会凸在表面,外观要求高的地方不能用。 💡 电磁铆接:现在航空领域用的最多,特别是复合材料的壁板连接,因为电磁铆接的成型是瞬间的,冲击力小,不会把碳纤维板给敲裂。以前用普通液压铆接,铆一个复材板的废品率能到8%,换了电磁铆接之后直接降到0.3%,这效果谁用谁知道。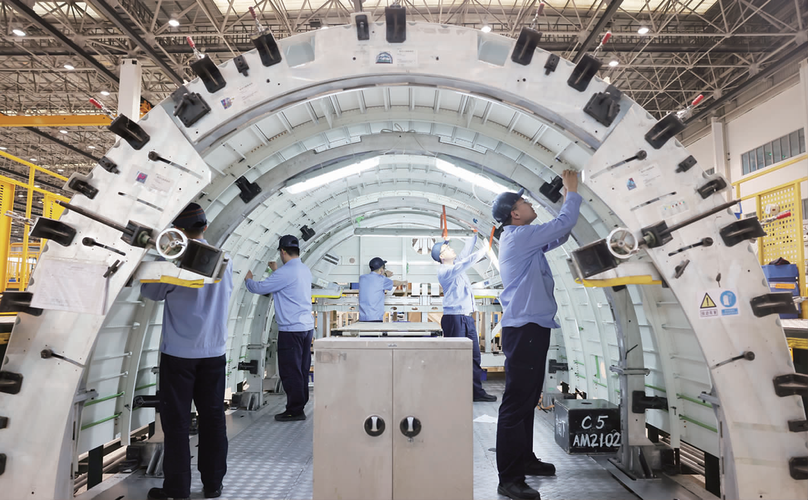 航空碳纤维壁板电磁铆接设备作业特写
去年帮某商飞配套厂做工艺优化,他们之前用液压铆接做C919的复材蒙皮连接,每次铆完都要拿超声波探伤找裂纹,一个壁板要查两个小时,换了电磁铆接之后,探伤时间直接砍到20分钟,工人都笑说以前是给铆接“擦屁股”,现在是真的把工艺做顺了。
问:我们厂之前一直用焊接,换铆接的话,整体成本真的划算吗?
答:算过账的人都知道,不能只看设备采购成本。首先,铆接没有焊接的热变形,后续的校形工序能省掉60%的人工——我接触过的一个车身厂,以前焊接完的车门要三个师傅校形,现在用铆接,两个巡检员顺一遍就完事。其次,铆接没有焊接的烟尘、弧光,车间的环保投入能少一大块,不用装一堆昂贵的焊烟净化设备,工人的职业健康成本也低。最后,铆接的连接点是可拆的,如果后续要维修,拆铆钉就行,不像焊接的部件,拆完基本就废了,全生命周期算下来,成本至少比焊接低15%。当然了,如果你的零件全是同材质的厚钢板,连接强度要求特别高,那焊接确实更划算,没必要硬跟风上铆接。