工业橡胶选型实操:从车间一线摸出来的避坑经验
上周去苏州某汽车零部件厂蹲了三天,跟着设备部张哥换了三批次密封件,差点把半库的NBR橡胶全退回去。
为啥?
之前采购按"耐油就选NBR"的老经验报的货,上机跑了俩月,液压站的密封圈裂得像晒干的地瓜干。拆下来捏一下,硬得能敲出响。
 工业车间液压站橡胶密封件上机测试现场
张哥当时蹲在液压站旁边,指着拆下来的一堆裂胶圈叹气,顺嘴问了个所有采购都会碰到的问题:
问:我之前买的同牌号NBR橡胶,为什么上次用没事,这次换批次就全坏了?
答:别光看印在包装袋上的牌号,先查供应商给的出厂报告里的丙烯腈含量。之前那批坏的NBR,丙烯腈含量才18%,正经耐油动态工况要选34%-40%含量的,差两个百分点,耐油寿命差三倍都不止。而且现在不少小厂的混炼胶,为了压成本,把回收胶掺到30%以上,表面看着和新胶没差,上机俩月就开裂——这坑我踩过三次,真的。
说真的,现在一提进口橡胶就觉得靠谱的人太多了。比如杜邦的FKM,性能确实顶,但90%的普通液压工位,根本犯不上用。选对了国产正规厂的NBR,寿命不比进口的差,成本还能压60%。
三种工业橡胶材质密封件硬度对比测试
之前碰到个做新能源电池厂的客户,他们车间的液冷管路,之前选的普通NBR,因为冷却液里有高比例的乙二醇,跑了半年,管壁全开裂,漏的冷却液把模组都泡了半箱,光返工损失就二十多万。后来换了适配乙二醇介质的EPDM,现在跑了两年都没出过问题。
当时客户的采购经理追着问了个特别实际的问题:
问:那我们选橡胶的时候,能不能直接拿材质牌号下单,不用送样测试?
答:千万别。哪怕是同一家供应商的同牌号橡胶,不同批次的混炼配方都可能有微调。上次浙江一家做注塑机的厂,直接按牌号订了两吨NBR胶管,上机才发现胶料里加了太多再生胶,一弯折就裂,光退货运费都花了八千多。正确的做法是,不管买多贵的胶,先拿1米样件,在你自己的实际工位上跑72小时,没变形、没开裂、没被介质泡胀,再批量下单。别听销售说"我们家的胶通过了多少国际认证",认证是实验室的,你的工位才是真考场。
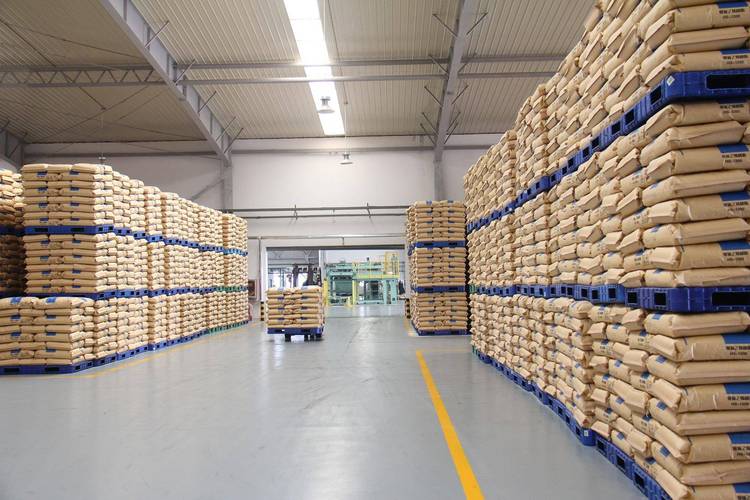
工业仓库橡胶密封件避光存储货架实拍
还有,装橡胶件的时候,别硬撬。之前换密封件的时候,有个师傅拿一字螺丝刀直接把胶圈撬进槽里,表面划了个小口子,当时看着没影响,跑了一个月,那个口子就顺着应力开裂,漏得一塌糊涂。装之前给胶圈抹点和介质兼容的润滑脂,慢慢捋进槽里,别硬来。
其实工业橡胶这东西,真没那么多玄乎的技术参数。你在车间待久了就知道,没有最好的胶,只有适配你工位的胶。别追求最贵的,也别光捡最便宜的,拿样跑、对着工况选,比看十本手册都有用。
别被教材里的性能表骗了:工业橡胶的真实工况阈值
很多人查橡胶性能,直接翻行业手册,看到NBR耐矿物油到120℃,就敢拿它上高温工位。根本不考虑,手册上的数值是静态密封、实验室恒温环境测出来的,和车间里满是粉尘、温度波动大、带着往复冲击的真实工况,差了十万八千里。 动态往复密封的场景下,NBR长期工作温度超过85℃,分子链就会开始出现不可逆的断裂。一开始只是表面变硬,跑个三五个月,就会出现肉眼可见的裂纹,密封直接失效。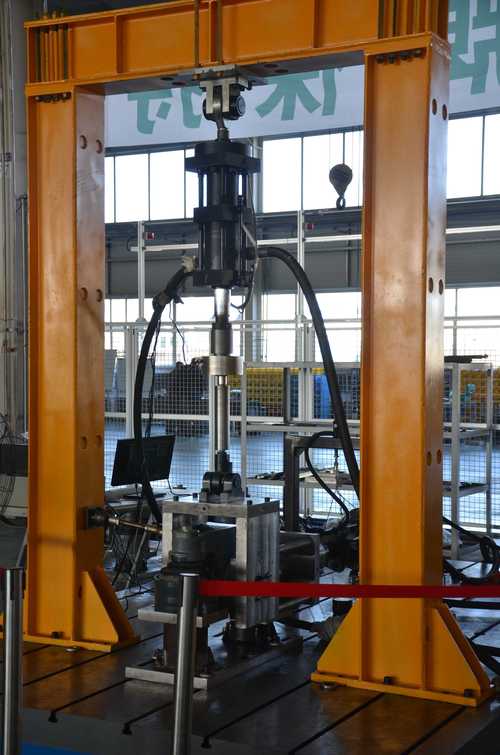 工业车间液压站橡胶密封件上机测试现场
张哥当时蹲在液压站旁边,指着拆下来的一堆裂胶圈叹气,顺嘴问了个所有采购都会碰到的问题:
问:我之前买的同牌号NBR橡胶,为什么上次用没事,这次换批次就全坏了?
答:别光看印在包装袋上的牌号,先查供应商给的出厂报告里的丙烯腈含量。之前那批坏的NBR,丙烯腈含量才18%,正经耐油动态工况要选34%-40%含量的,差两个百分点,耐油寿命差三倍都不止。而且现在不少小厂的混炼胶,为了压成本,把回收胶掺到30%以上,表面看着和新胶没差,上机俩月就开裂——这坑我踩过三次,真的。
说真的,现在一提进口橡胶就觉得靠谱的人太多了。比如杜邦的FKM,性能确实顶,但90%的普通液压工位,根本犯不上用。选对了国产正规厂的NBR,寿命不比进口的差,成本还能压60%。
2024年制造端最常用的三类橡胶,别买错
💡 现在车间里跑的最多的橡胶材质,其实就三类,别被销售吹的花里胡哨的概念绕晕: - NBR丁腈橡胶:90%的普通液压密封、输油管路都用这个,只要选对丙烯腈含量,耐矿物油、耐常规脂类润滑脂,完全够用。别选硬度过高的,邵氏A70的就够,硬度过80的,装的时候容易把密封槽挤变形,漏得莫名其妙。 - EPDM三元乙丙橡胶:别拿它碰油!真的。上次有个厂图便宜,把EPDM当NBR用在液压站,跑了一周,胶圈全泡发了,漏的油流得满地都是,清理了半天才弄完。它的强项是耐水汽、耐紫外线,用在户外设备的密封条、冷却系统的乙二醇管路,比NBR耐老化多了,零下40℃都不硬,不会一到冬天就脆裂。 - FKM氟橡胶:贵是真的贵。好也是真的好。接触200℃以上高温、或者有酸碱腐蚀的工位,比如压铸机的脱模剂管路、高温蒸汽的阀门密封,选它准没错。普通工位真没必要上,一米FKM管的钱够买五米NBR的,纯浪费预算。 三种工业橡胶材质密封件硬度对比测试
之前碰到个做新能源电池厂的客户,他们车间的液冷管路,之前选的普通NBR,因为冷却液里有高比例的乙二醇,跑了半年,管壁全开裂,漏的冷却液把模组都泡了半箱,光返工损失就二十多万。后来换了适配乙二醇介质的EPDM,现在跑了两年都没出过问题。
当时客户的采购经理追着问了个特别实际的问题:
问:那我们选橡胶的时候,能不能直接拿材质牌号下单,不用送样测试?
答:千万别。哪怕是同一家供应商的同牌号橡胶,不同批次的混炼配方都可能有微调。上次浙江一家做注塑机的厂,直接按牌号订了两吨NBR胶管,上机才发现胶料里加了太多再生胶,一弯折就裂,光退货运费都花了八千多。正确的做法是,不管买多贵的胶,先拿1米样件,在你自己的实际工位上跑72小时,没变形、没开裂、没被介质泡胀,再批量下单。别听销售说"我们家的胶通过了多少国际认证",认证是实验室的,你的工位才是真考场。
容易被忽略的橡胶老化细节,别等设备停了才补救
很多人觉得橡胶是耗材,坏了换就行,其实日常维护做对了,能把橡胶件的寿命提一倍都不止。 ❗ 别把橡胶件放在太阳底下晒。仓库里存的橡胶密封件,要是直接放在靠窗的位置,晒三个月,表面就会出现细微的紫外线裂纹,装上去用不了俩月就漏。正确的存储方式是放在避光、温度25℃以下的货架上,别和臭氧浓度高的设备放一块——比如旁边放个持续工作的电焊机,臭氧飘过来,橡胶的老化速度能快四倍。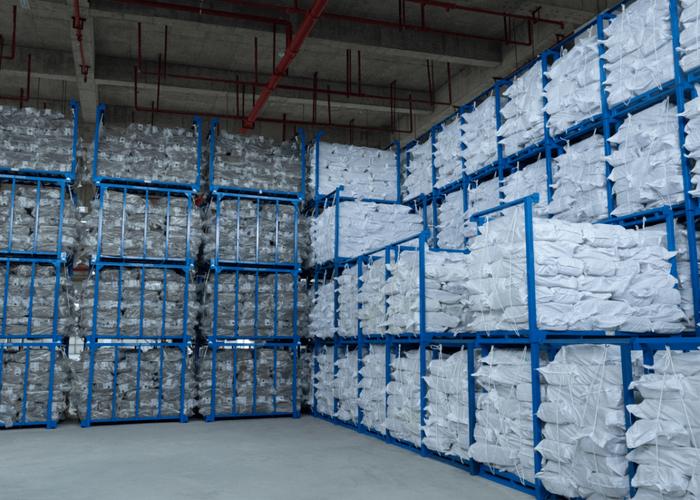 工业仓库橡胶密封件避光存储货架实拍
还有,装橡胶件的时候,别硬撬。之前换密封件的时候,有个师傅拿一字螺丝刀直接把胶圈撬进槽里,表面划了个小口子,当时看着没影响,跑了一个月,那个口子就顺着应力开裂,漏得一塌糊涂。装之前给胶圈抹点和介质兼容的润滑脂,慢慢捋进槽里,别硬来。
其实工业橡胶这东西,真没那么多玄乎的技术参数。你在车间待久了就知道,没有最好的胶,只有适配你工位的胶。别追求最贵的,也别光捡最便宜的,拿样跑、对着工况选,比看十本手册都有用。