螺纹连接的防松实战:从产线踩坑到最新工艺落地
上周去苏州一家新能源车企的总装线,亲眼见3个刚拧完的电池包固定螺栓,24小时之后回松了0.8N·m。
就这点松动,差点让整批车的热管理系统密封失效。
螺纹连接这东西,说起来谁都懂——不就是拿个螺栓把俩零件拧一块?真要到了振动大、温度波动大的场景,能把一堆老工程师逼得掉头发。
拧到标称扭矩,根本不算完成螺纹连接
很多工厂的工艺卡上,对螺纹连接的要求永远只有一个数值:打多少牛·米的扭矩。拧完扭矩枪“咔哒”一声,操作员就可以挪去下一个工位了。
错。
螺栓拧完的那一刻,实际轴向预紧力根本就不是稳定值。螺纹接触面的微观粗糙峰被压溃、零件结合面的微观凹凸被嵌入、螺纹副之间的油膜被挤走,这些效应会让预紧力在拧完后的72小时内掉15%-30%。更别说摩擦系数的波动——同样的扭矩值,螺纹表面干净带油和沾了铁屑的状态,预紧力能差出一倍。
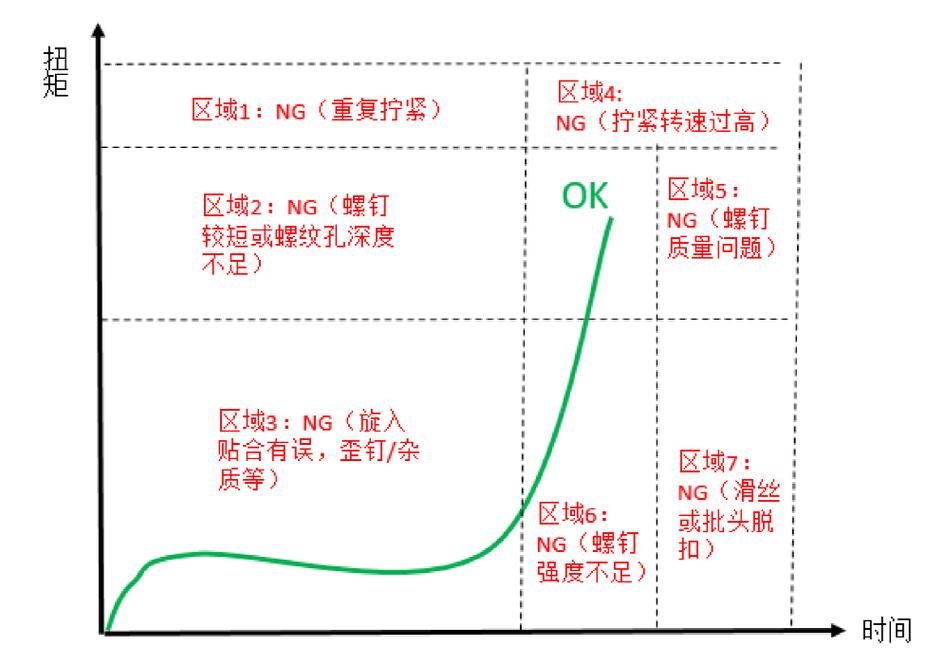 螺纹连接预紧力随时间损失对比曲线
我见过太多工厂,把90%的预算砸在买精度更高的扭矩枪上,连每批次螺栓的摩擦系数检测都不做。纯纯花钱买心理安慰。
问:我们产线现在都是按图纸给的扭矩值打紧,从来没出过事,有必要改吗?
答:别高兴太早。你现在没出事,要么是你的场景振动等级低,要么是你根本没测过实际的预紧力。很多时候螺栓看着纹丝不动,实际预紧力已经掉到密封要求的阈值以下了。比如汽车底盘的副车架螺栓,你光盯扭矩值,等开了3万公里出现底盘异响再拆,早松到没边了。现在头部新能源厂已经开始用超声波轴向力测量设备,直接测螺栓的伸长量算预紧力,比靠扭矩换算的离散度低了60%都不止。
被吹爆的防松方案,别盲目跟风上
说真的,我见过太多防松方案的营销宣传,把个普通螺母吹成能扛天扛地的黑科技。
先泼盆冷水:普通弹簧垫圈在高频振动场景下的防松效果,约等于零。我之前在振动台做过对比实验,M12的8.8级螺栓装普通弹垫,振动12分钟就全松了。连ISO的最新紧固件标准里,都已经不推荐把普通弹垫作为关键螺纹连接的防松元件。
真靠谱的防松方案,其实就那么几类:一是改变螺纹牙型的自锁结构,比如施必牢的三角形螺纹,靠螺纹牙的弹性变形抵消径向振动的松动趋势;二是第三代微胶囊螺纹锁固胶,现在的新款胶已经解决了老款拆不动的问题,常温下就能正常拆卸,耐温范围能到-55℃到210℃;三是机械锁止结构,比如开口销、止动垫片,适合高温、强振动的极端场景。
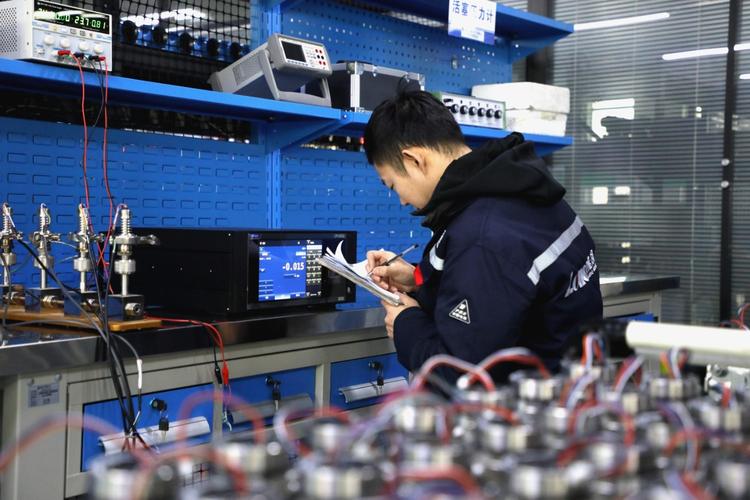
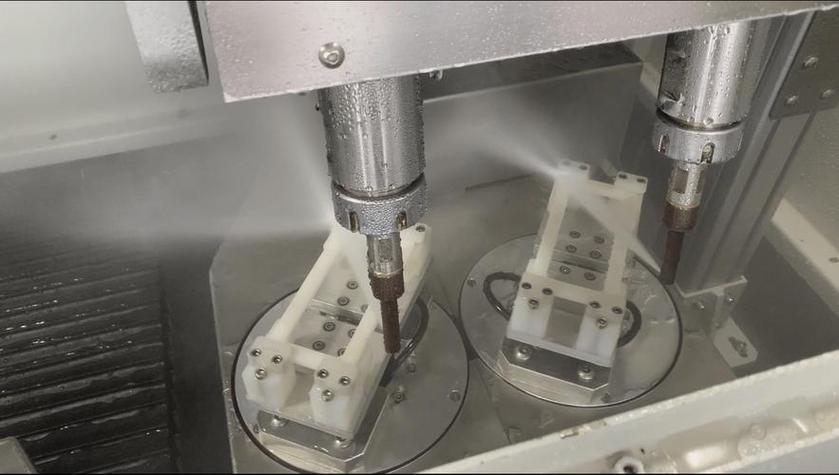
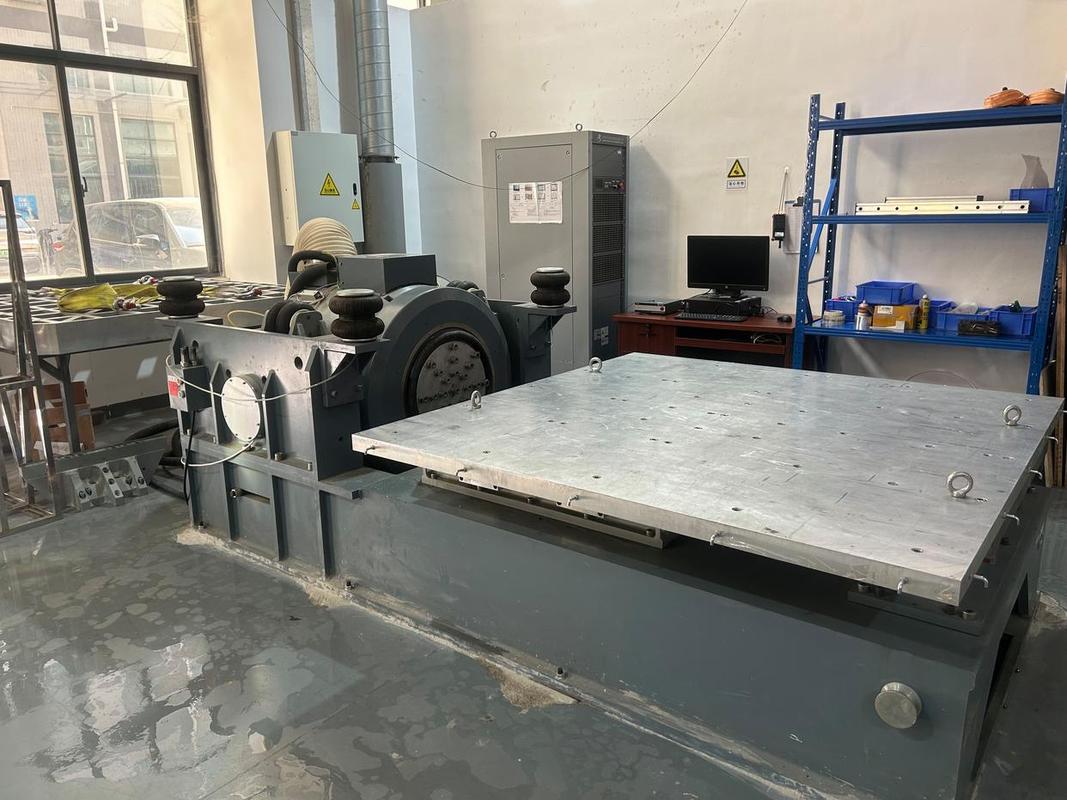 不同防松结构螺纹连接振动台架测试现场
问:我们之前一直用尼龙防松螺母,成本低,为啥最近在高铁项目上被要求替换成施必牢螺母?
答:你想想尼龙的耐热性是多少?超过120℃尼龙就开始软化了。高铁的转向架螺栓,夏天在轨道上跑,制动摩擦带来的温度能冲到150℃以上,尼龙圈直接软成橡皮泥,防松效果直接归零。而且尼龙圈反复拧个两三次,就被螺纹磨得没卡紧力了,根本扛不住长期的振动疲劳。
别迷信“越贵的防松方案越好”。振动等级低的普通机柜连接,用普通螺栓涂一层低强度锁固胶就足够;发动机支架这种高频振动的位置,才需要上自锁螺纹结构;排气管附近的高温位置,直接上金属锁片加高温胶,别拿尼龙螺母去凑数。
没人主动说的螺纹连接管控细节
这两年跑了不下50家制造工厂,发现真正把螺纹连接做扎实的厂,都在抠那些没人宣传的细节。
💡 首先是摩擦系数的批次管控。之前很多厂用的传统锌镍合金镀层,摩擦系数波动能到0.08-0.22,离散度大到离谱。现在头部厂都换成带固体润滑层的锌铝涂层,摩擦系数能稳定在0.12-0.18之间,同样的扭矩下,预紧力的波动直接降了60%。
其次是拧入顺序的严格管控。很多人拧大尺寸法兰盘的时候,顺着圆周一圈拧到底,这是大错。必须对角交叉分三次拧,第一次打30%的目标扭矩,第二次打60%,第三次打到100%。我之前去一个做风电塔筒的厂,看他们拧塔筒法兰的螺栓就是顺着一圈拧,当时就跟现场工艺员说,你这塔筒装上去第一年密封就得漏。果不其然,半年之后反馈有三分之一的塔筒结合面漏润滑脂,拆下来测预紧力,靠近法兰开口的位置,预紧力只有要求值的40%。
还有就是全流程的数据追溯。现在很多厂的关键工位,已经把每个螺栓的拧入扭矩、转角、轴向力、操作时间、操作人员全部同步到MES系统里,哪个连接点出问题了,直接倒查当时的拧入参数,不用再拆一堆零件找原因。
真的,这行干久了就知道,没有万能的螺纹连接方案。你拿家具上用的防松螺栓去扛风电的振动,纯纯的开玩笑。所有的设计最终都要落到实际场景的测试上——振动台跑够时间,温度循环测够次数,再拿到产线上批量用,比看十本设计手册都管用。