别拿普通焊接逻辑套钎焊:新能源车三电制造的实战避坑指南
上周跟一个做电池托盘的厂工艺工程师聊天,他说上个月整批铝制液冷板报废了30%,查了三天才发现是真空钎焊炉的温区曲线飘了12度。
12度啊。
换十年前做普通钢结构件,这温度差根本不算事。但现在是给新能源车做三电系统的核心部件,差这12度,钎料的铺展率直接掉一半,焊缝漏液,装出去就是召回的大麻烦。
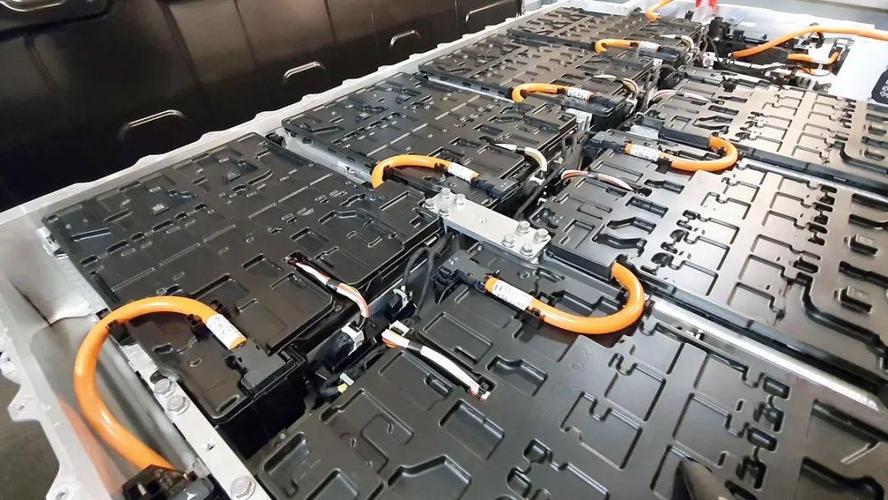
 新能源车铝制液冷板真空钎焊装炉实拍
问:我们之前用火焰钎焊做小批量样件没问题,为什么上真空钎焊炉就出现大面积虚焊?
答:别拿火焰钎焊的经验套真空环境下的钎焊。火焰钎焊靠的是明火的还原性气氛,能临时去掉表面的氧化铝,但真空钎焊是靠你提前处理的钎剂活性——很多厂样件是手工打磨氧化层,上批量的时候用拉丝机拉的铝带,氧化层厚度差了0.2微米,钎剂铺展就直接塌了。更别说火焰钎焊你是盯着熔池调温度,真空炉是关着门的,你根本看不到内部的钎料流动状态,炉温曲线没校准到每段的保温时间差10秒,都可能出批量问题。
说实话,去年有个客户给我发了个检测报告,说他们的钎料含镉量0.01%,刚好卡着旧版Rohs的红线,结果发往德国的货被海关扣了。人家现在的检测阈值是0.002%,差了5倍,整批货退回来光仓储费就花了小十万。现在做出口的厂,谁还敢用老款的镉基钎料啊,根本就是给自己埋雷。
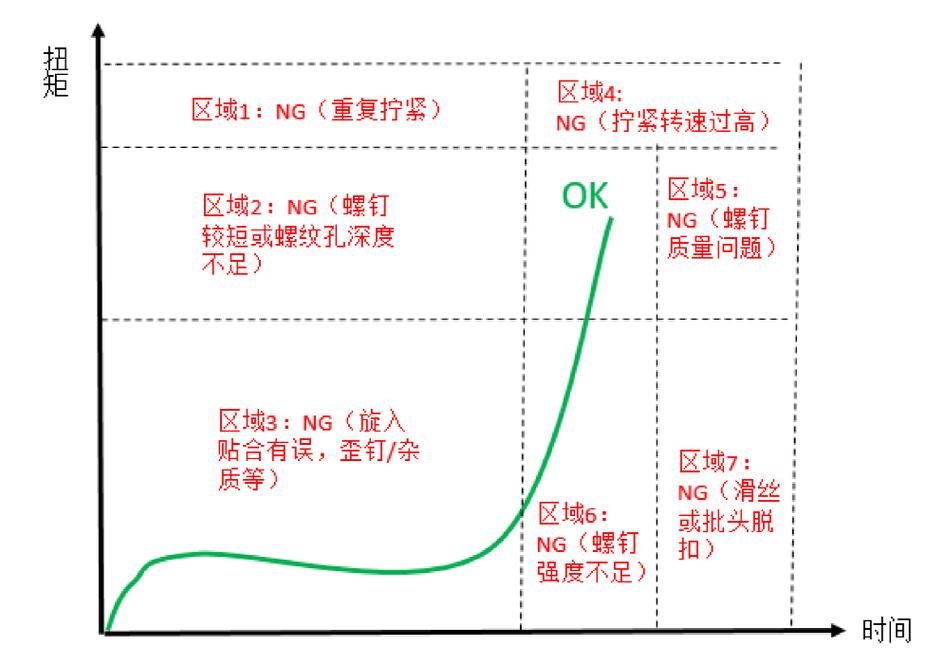
真空钎焊炉温曲线实时监控界面
问:我们现在做小批量的电池连接件,能不能用普通的锡膏焊替代钎焊降成本?
答:我直接给你算笔账。锡膏焊的接头抗剪切强度大概是30MPa,铝钎焊的接头强度能到120MPa,差了4倍。而且锡膏焊的耐温只有180℃,新能源车的电机舱夏天最高温度能到150℃,万一遇到短路的瞬时发热,锡膏焊的接头直接熔掉,整个高压回路断了,那是涉及人身安全的大事。你省那点钎料的钱,不够一次召回的零头。别赌。
为什么新能源车的钎焊根本不是“焊个金属块”那么简单
很多刚接触这个领域的人觉得,钎焊不就是把比母材熔点低的钎料烧化了,靠表面张力把两个零件粘到一起?跟以前修自行车用锡焊补漏没区别? 真不是。 现在新能源车的三电系统,不管是电池包的液冷板、电机的定子引线连接,还是电控模块的功率底板,用的钎焊接头要扛住1000次以上-40℃到125℃的高低温循环,要过IP67的密封检测,要能扛住车辆碰撞时的剪切力,甚至要在150℃的持续高温下工作十年以上不失效。 这根本不是普通焊接能比的可靠性要求。 尤其是现在为了减重,大量用薄壁铝件、异质金属连接,比如铝和铜的过渡接头、铝和不锈钢的密封面,以前那种靠经验调火焰的钎焊方法,根本撑不起批量生产的良率要求。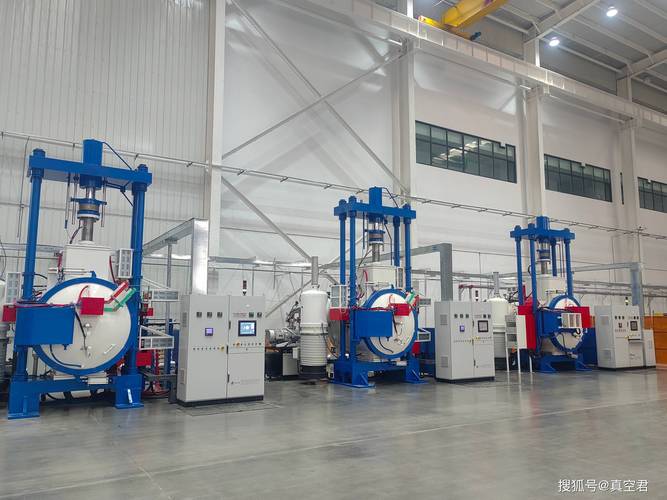 新能源车铝制液冷板真空钎焊装炉实拍
问:我们之前用火焰钎焊做小批量样件没问题,为什么上真空钎焊炉就出现大面积虚焊?
答:别拿火焰钎焊的经验套真空环境下的钎焊。火焰钎焊靠的是明火的还原性气氛,能临时去掉表面的氧化铝,但真空钎焊是靠你提前处理的钎剂活性——很多厂样件是手工打磨氧化层,上批量的时候用拉丝机拉的铝带,氧化层厚度差了0.2微米,钎剂铺展就直接塌了。更别说火焰钎焊你是盯着熔池调温度,真空炉是关着门的,你根本看不到内部的钎料流动状态,炉温曲线没校准到每段的保温时间差10秒,都可能出批量问题。
说实话,去年有个客户给我发了个检测报告,说他们的钎料含镉量0.01%,刚好卡着旧版Rohs的红线,结果发往德国的货被海关扣了。人家现在的检测阈值是0.002%,差了5倍,整批货退回来光仓储费就花了小十万。现在做出口的厂,谁还敢用老款的镉基钎料啊,根本就是给自己埋雷。
钎焊过程里最容易被忽略的3个细节,直接决定良率
💡 第一个细节,别把装配间隙留大了。 很多人直觉觉得,缝隙越大,钎料越容易流进去填充满。错。钎焊的间隙要求根本不是“留够空间让钎料流进去”,而是靠毛细作用把钎料“吸”满整个缝隙。铝钎焊的最佳装配间隙是0.05-0.1mm,你留到0.2mm,钎料根本靠表面张力拉不住,冷却的时候直接出现缺焊、裂纹。之前有个厂的装配师傅觉得“缝隙大一点好检查”,把间隙统一调到0.25mm,结果良率直接从98%掉到62%,返工花了二十多万。 💡 第二个细节,氧化层的时效真的要卡严。 别觉得用了钎剂就万事大吉。现在很多厂用在线铣削的铝件,铣完之后如果在空气中放超过2小时,表面的致密氧化膜厚度就会涨到钎剂啃不动的程度。之前有个厂为了赶产能,把铣好的零件堆了一晚上进炉,结果虚焊率直接到40%。后来改成铣完1小时内必须进超声波清洗工序,烘干之后直接进钎焊炉,良率当天就拉回98%。 💡 第三个细节,冷却速率别贪快。 很多厂的操作人员觉得,炉温降得越快越好,零件拿出来温度低,省得等在冷却区浪费时间。错。铝钎焊的冷却速率不能超过5℃/秒,太快的话,钎缝里的残余应力会拉出肉眼看不见的微裂纹。当时测是密封合格的,装到车上跑半年,经历几次冬夏温差循环,裂纹扩开漏冷却液,那就是要召回的大事。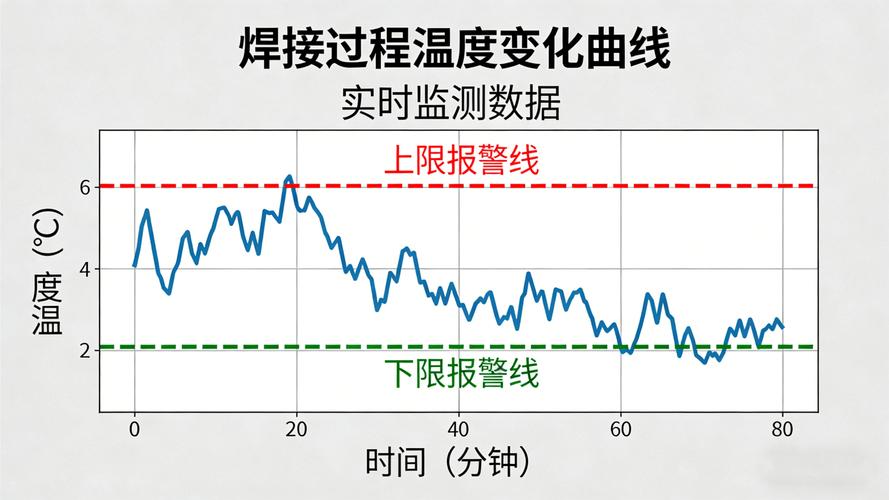 真空钎焊炉温曲线实时监控界面
问:我们现在做小批量的电池连接件,能不能用普通的锡膏焊替代钎焊降成本?
答:我直接给你算笔账。锡膏焊的接头抗剪切强度大概是30MPa,铝钎焊的接头强度能到120MPa,差了4倍。而且锡膏焊的耐温只有180℃,新能源车的电机舱夏天最高温度能到150℃,万一遇到短路的瞬时发热,锡膏焊的接头直接熔掉,整个高压回路断了,那是涉及人身安全的大事。你省那点钎料的钱,不够一次召回的零头。别赌。