从废品率30%到稳定2%:2024年工业铸件的真实降本路径
上周去无锡一家做风电铸件的厂,刚进门就看见堆在墙角的废件——都是1.2MW轮毂的缩孔废品,老板脸绿得像刚腌的青梅。
他说之前赶上风电抢装潮,订单接得手软,结果良率只有60%多,忙了大半年,赚的钱全赔在废品上了。
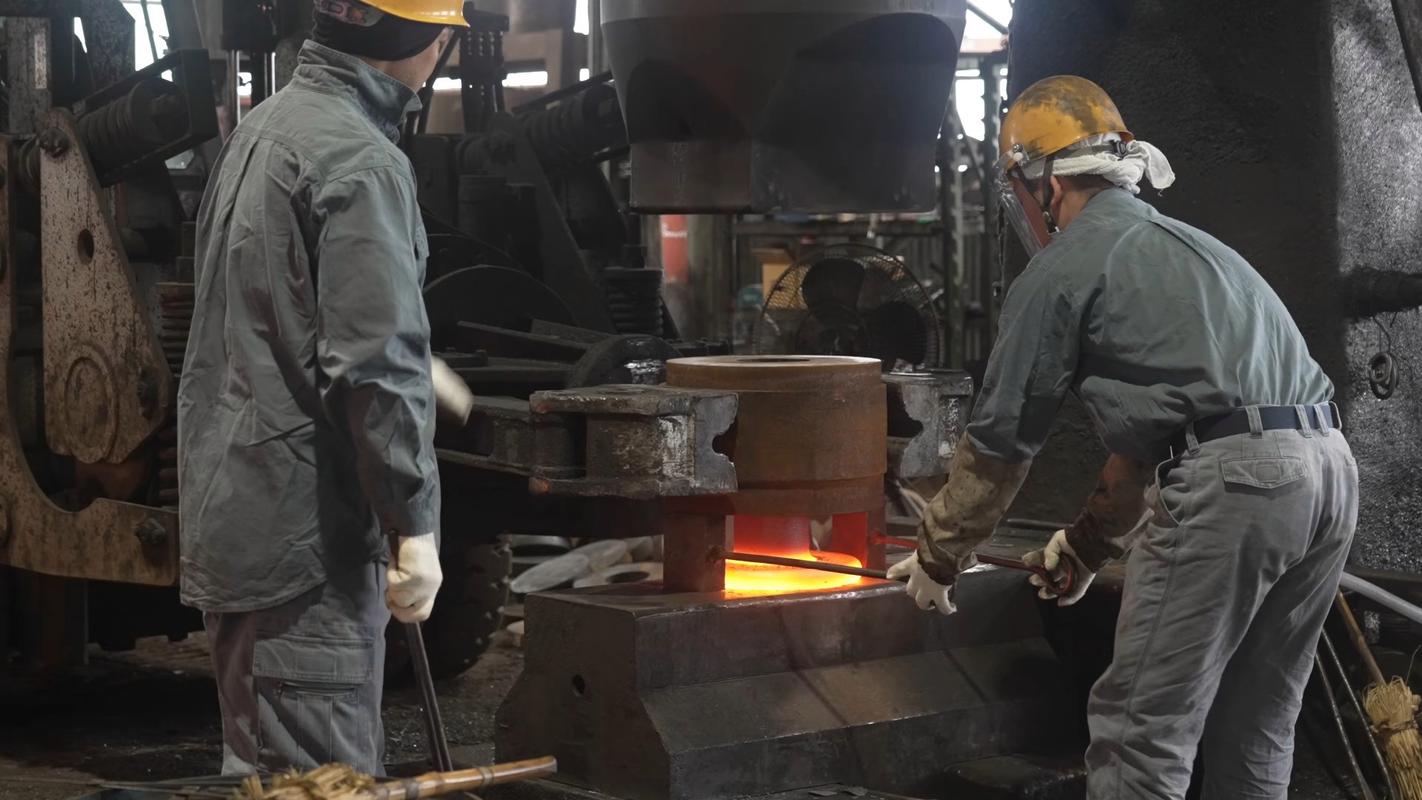
 风电轮毂铸件砂型浇注现场实拍
问:现在很多人说上光谱仪、在线测温就能把废品率压到5%以下,为啥我们买了设备还是没用?
答:别光买设备当摆设啊!之前有个厂花三十万买了红外测温枪,师傅嫌每次测温要调参数麻烦,还是凭手感调温度,设备锁在工具柜里落灰,有啥用?真要落地,得把每炉的测温数据、砂型硬度、浇注速度全部录进MES系统,哪个参数飘了直接亮红灯报警,不是把设备买回来供着。
新能源汽车一体化压铸铝合金铸件成品
问:我有个朋友开了个小铸造厂,之前做普通管件铸件亏了快两百万,现在想转赛道,选哪个方向投入最少、回款最快?
答:别去碰那种需要砸大设备的赛道,光一台6000T压铸机就几千万,小厂扛不住。可以先做配套的精密小铸件,比如给自动化设备做的球墨铸铁连接座,精度要求不高但量稳定,回款快,前期只要把砂型的尺寸公差控制在IT7级以内,不用投太多新设备,慢慢积累客户再往上走。对了,千万别打价格战,之前有个厂做同样的连接座,同行卖35他卖28,最后客户嫌他偷工减料质量不稳定,还是跑了。
为什么现在的铸件废品率还是能卡掉一半利润?
很多人对铸件的印象还停留在老翻砂厂,黑黢黢的车间,师傅拿个铁锹混砂,靠经验干活。现在早就不是这样了,树脂砂、V法铸造、消失模工艺早就普及,甚至不少大厂都上了自动浇注线,可中小厂的废品率还是能飘到20%以上。 核心问题从来不是设备不够先进,是大部分厂的工艺还是靠“摸”。 之前碰到个做机床床身铸件的厂,浇注温度全靠干了三十年的老师傅盯着钢水的亮度判断,夏天车间四十多度,师傅站在浇注口旁边烤得满头汗,眼睛都看花,温度差个五十度,要么浇不足要么粘砂,一炉废十几万的料。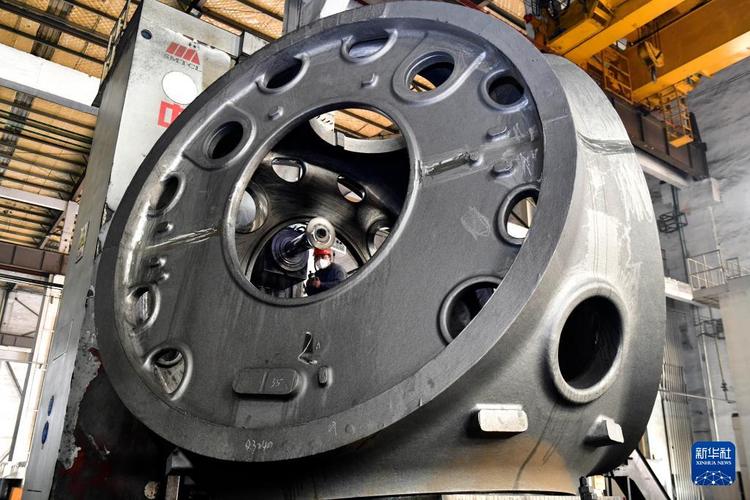 风电轮毂铸件砂型浇注现场实拍
问:现在很多人说上光谱仪、在线测温就能把废品率压到5%以下,为啥我们买了设备还是没用?
答:别光买设备当摆设啊!之前有个厂花三十万买了红外测温枪,师傅嫌每次测温要调参数麻烦,还是凭手感调温度,设备锁在工具柜里落灰,有啥用?真要落地,得把每炉的测温数据、砂型硬度、浇注速度全部录进MES系统,哪个参数飘了直接亮红灯报警,不是把设备买回来供着。
2024年最吃香的几类铸件,根本不愁订单
别再做那种几块钱一个的普通灰铁管件了,价格卷到比矿泉水还便宜,根本赚不到钱。现在的铸件订单,全往高附加值的新能源、高端装备方向倾斜: ✅ 大兆瓦风电主轴及轮毂铸件:现在陆上风电都往8MW以上走,单轮毂铸件重量就超过20吨,对球化率要求95%以上,普通小厂的工艺根本达不到,能达标的厂订单排到明年下半年,利润比普通铸件高40%。 ❗ 新能源汽车一体化压铸件:这个现在卷得厉害,6000T以上的压铸机国内能稳定出良率的厂不超过10家,剩下的小厂做的那种小尺寸压铸件,价格已经压到成本线了,进去就是死。 💡 高端机床床身铸件:现在国产五轴机床要抢精度,床身的残余应力控制是核心,以前的铸件放半年自然时效,现在用振动时效+热时效结合,能把加工后的变形量控制在0.002mm以内,这种件给国产高端机床供货的,溢价能到30%。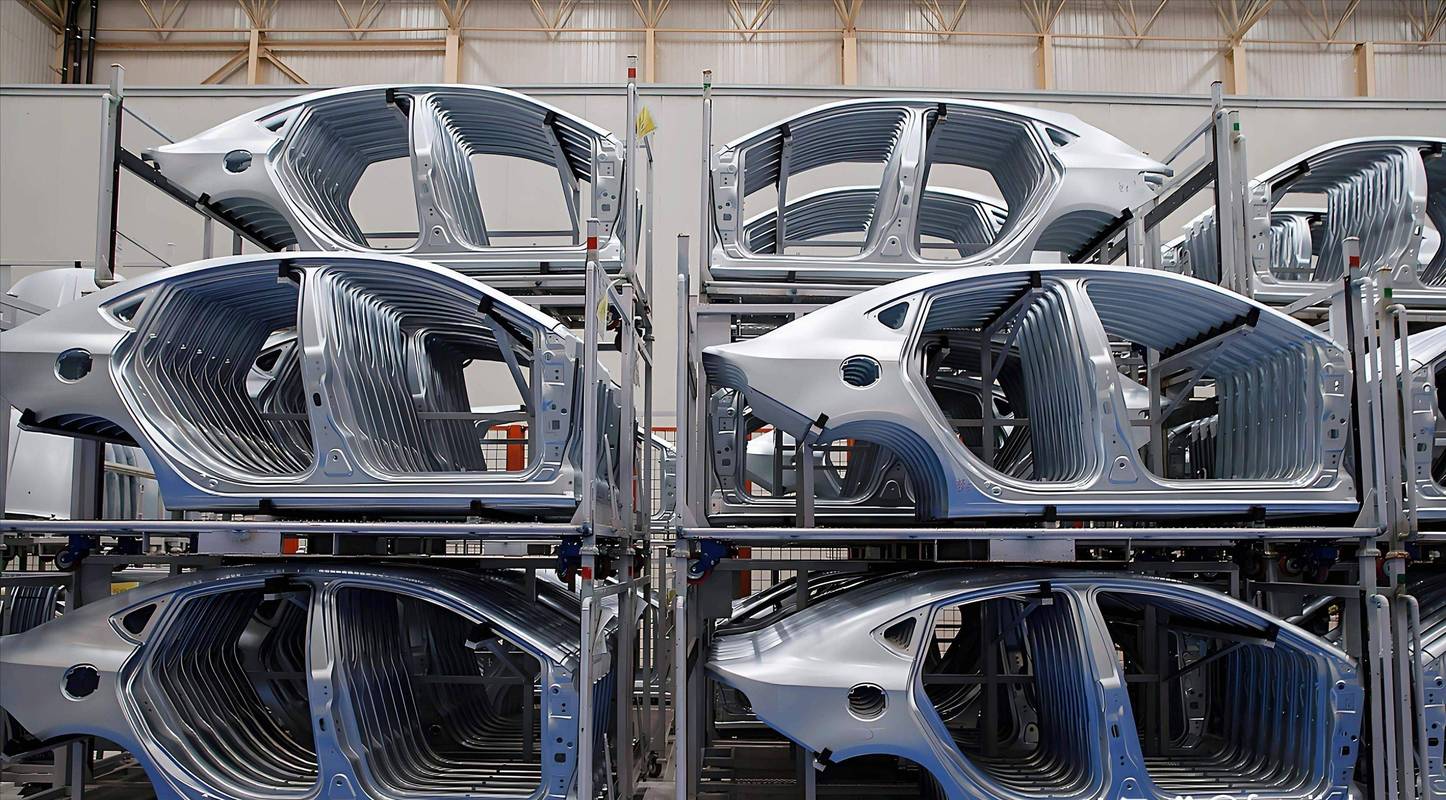 新能源汽车一体化压铸铝合金铸件成品
问:我有个朋友开了个小铸造厂,之前做普通管件铸件亏了快两百万,现在想转赛道,选哪个方向投入最少、回款最快?
答:别去碰那种需要砸大设备的赛道,光一台6000T压铸机就几千万,小厂扛不住。可以先做配套的精密小铸件,比如给自动化设备做的球墨铸铁连接座,精度要求不高但量稳定,回款快,前期只要把砂型的尺寸公差控制在IT7级以内,不用投太多新设备,慢慢积累客户再往上走。对了,千万别打价格战,之前有个厂做同样的连接座,同行卖35他卖28,最后客户嫌他偷工减料质量不稳定,还是跑了。