火焰加热:老工艺在现代机械制造中的新生
很多人一提到火焰加热,第一反应就是淘汰的老工艺,早就该被感应加热、激光加热取代了对吧?
说实话,我跑了国内二十多家中小型机加工、重型机械制造厂,见过不少积灰落灰的高端感应加热设备,反而车间角落的火焰加热装置,还在天天转,活干的不比新设备少。
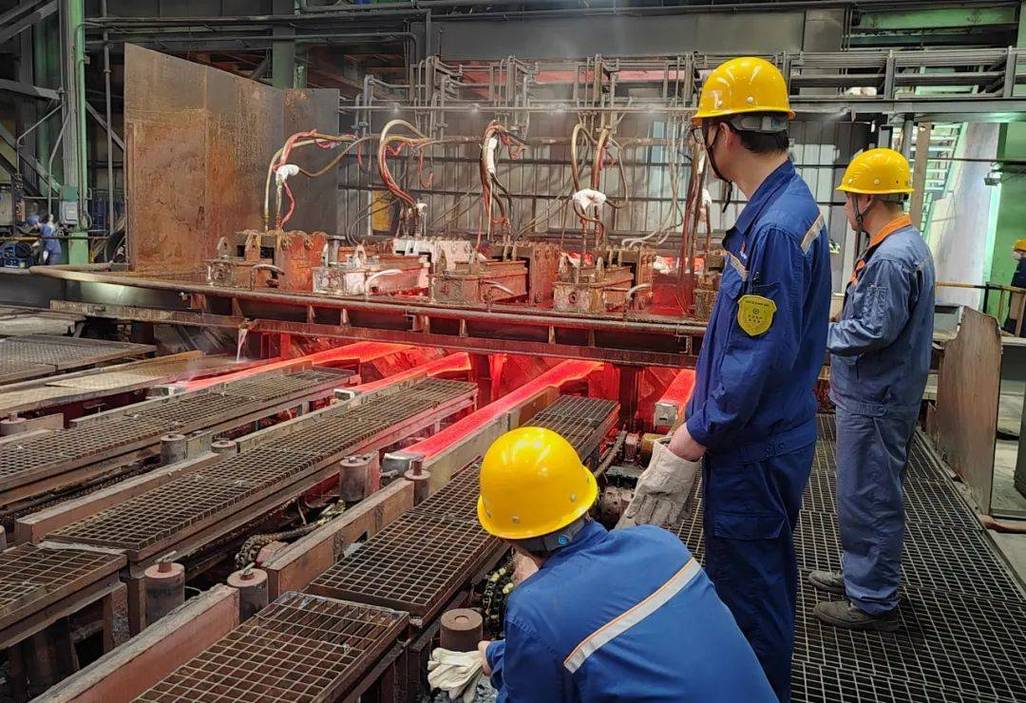
 工业现场大型轧辊局部火焰加热作业
问:火焰加热不都是工人手动操作,精度差容易烧过吗?现在还能用在高精度要求的工序上?
答:那都是多少年前的老印象了。现在早就不是老师傅拿个乙炔喷枪凭手感瞎烧了,市面上早就有成熟的数控多喷嘴火焰加热机床,能精准控温、控加热区域,位置误差能控制在3毫米以内,局部热处理的硬度差能控制在HRC2度以内,不少风电齿轮的齿面局部淬火、大型模具的型腔局部硬化,都在用这个方案。
不过话说回来,手动火焰加热现在也没淘汰,小批量、异形件的局部处理,手动比数控还灵活,成本还低。
数控多喷嘴火焰加热机床作业现场
问:现在碳中和卡的严,火焰加热烧燃气,碳排放不比电加热高吗?为啥还在用?
答:这个账得算明白,不能一概而论。你处理一个几十吨的工件,只需要处理巴掌大的一块区域,整体电加热要把整个几百度的炉子升上去,那能耗才叫吓人,总碳排放比只加热局部的火焰加热高好几倍。我去年接触的那个矿山机械厂子,改局部火焰加热去应力之后,单位产品的能耗降了18%,今年还拿到了地方的绿色制造专项补贴,谁说火焰加热就不环保了?
一线作业必须记住的实操要点
💡 第一点,绝对不能一味追求快升温。很多工人赶工期,把火焰开最大,十几分钟就升到要求温度,看似省时间,实际上升温太快,工件表面和内部的热应力差太大,高碳钢、合金钢很容易直接出裂纹,出来就是废品,得不偿失。
❗ 第二点,冷却方式一定要匹配材料。不是所有工件都需要喷水快冷,做矫形、去应力的中低碳钢工件,加热完一定要缓冷,直接喷水冷很容易出应力裂纹;需要局部淬火的高碳钢,才要控制冷却速度快冷,别搞混了。
✅ 第三点,日常检查不能省。不管是手动还是数控设备,每天开工前一定要查燃气管路、喷嘴,喷嘴堵了没发现,加热温度上不去,不均匀,整批活都废。我前两年见过一个厂子,一个喷嘴堵了没发现,一个四十多万的风电主轴直接报废,老板半个月没睡好觉,这个教训真的要记。
很多小厂子喜欢买便宜的杂牌割嘴,看着省了几百块,实际上密封不好,耗气量比正规割嘴高30%还多,算下来一年多花的燃气钱,够买十套好割嘴,真的犯不上。
其实工业圈从来没有绝对过时的工艺,只有用不对地方的选择。火焰加热玩了一百多年,现在还能在各种高端、低端的工业场景里发光,本来就是因为它够灵活、够便宜,能解决别的工艺解决不了的问题对吧?
为什么几十年的老工艺还没被淘汰?
感应加热确实好,精度高,效率高,环保性也不差,可它不是万能的。 碰到几十吨重的轧辊局部堆焊后回火,你做个适配尺寸的感应线圈,成本少说得十几万,还只能用这一种尺寸的工件。换火焰加热呢?工人调调喷嘴位置,几千块的成本就能搞定,干完这活换别的工件接着用。 中小型厂子的预算就那么多,一套完整的火焰加热装置,几万块就能配齐,感应加热起步几十万,换你你选哪个?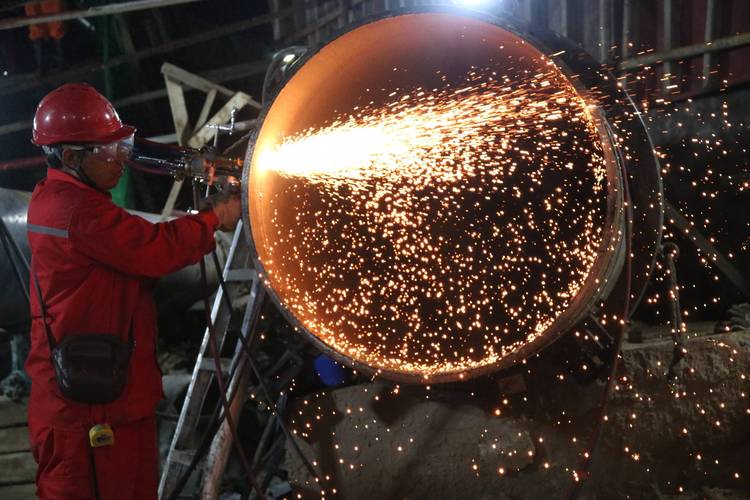 工业现场大型轧辊局部火焰加热作业
问:火焰加热不都是工人手动操作,精度差容易烧过吗?现在还能用在高精度要求的工序上?
答:那都是多少年前的老印象了。现在早就不是老师傅拿个乙炔喷枪凭手感瞎烧了,市面上早就有成熟的数控多喷嘴火焰加热机床,能精准控温、控加热区域,位置误差能控制在3毫米以内,局部热处理的硬度差能控制在HRC2度以内,不少风电齿轮的齿面局部淬火、大型模具的型腔局部硬化,都在用这个方案。
不过话说回来,手动火焰加热现在也没淘汰,小批量、异形件的局部处理,手动比数控还灵活,成本还低。
近年工业领域火焰加热的新应用场景
现在的火焰加热早就不止切割下料、普通热处理那点活了,很多新领域都玩出花了。 第一个就是大型3D打印金属构件的残余应力消除。现在很多大尺寸的航空、工程机械构件都是金属3D打印做的,打印完残余应力大的离谱,要是拉去整体炉内热处理,一是炉子尺寸不一定够,二是整体加热容易让大构件变形,报废率很高。用火焰加热沿着应力集中的区域走一遍,就能消除80%以上的残余应力,成本只有整体热处理的五分之一不到,变形量还能控制在设计要求以内。 还有大型铸件、焊接件的局部矫形,哪里变形烤哪里,烤完加压矫形,比整体加热矫形省太多能耗了。去年给一个做压力容器的厂子做技术咨询,他们封头冲压出来局部超差,一开始想整个重新回炉,后来改用火焰加热局部矫形,十几万的成本直接降到几千块,半天就搞定了。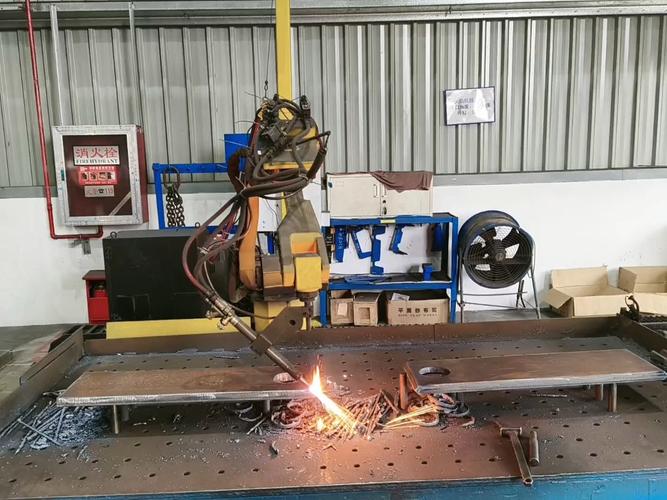 数控多喷嘴火焰加热机床作业现场
问:现在碳中和卡的严,火焰加热烧燃气,碳排放不比电加热高吗?为啥还在用?
答:这个账得算明白,不能一概而论。你处理一个几十吨的工件,只需要处理巴掌大的一块区域,整体电加热要把整个几百度的炉子升上去,那能耗才叫吓人,总碳排放比只加热局部的火焰加热高好几倍。我去年接触的那个矿山机械厂子,改局部火焰加热去应力之后,单位产品的能耗降了18%,今年还拿到了地方的绿色制造专项补贴,谁说火焰加热就不环保了?
一线作业必须记住的实操要点
 一线作业必须记住的实操要点
💡 第一点,绝对不能一味追求快升温。很多工人赶工期,把火焰开最大,十几分钟就升到要求温度,看似省时间,实际上升温太快,工件表面和内部的热应力差太大,高碳钢、合金钢很容易直接出裂纹,出来就是废品,得不偿失。
❗ 第二点,冷却方式一定要匹配材料。不是所有工件都需要喷水快冷,做矫形、去应力的中低碳钢工件,加热完一定要缓冷,直接喷水冷很容易出应力裂纹;需要局部淬火的高碳钢,才要控制冷却速度快冷,别搞混了。
✅ 第三点,日常检查不能省。不管是手动还是数控设备,每天开工前一定要查燃气管路、喷嘴,喷嘴堵了没发现,加热温度上不去,不均匀,整批活都废。我前两年见过一个厂子,一个喷嘴堵了没发现,一个四十多万的风电主轴直接报废,老板半个月没睡好觉,这个教训真的要记。
很多小厂子喜欢买便宜的杂牌割嘴,看着省了几百块,实际上密封不好,耗气量比正规割嘴高30%还多,算下来一年多花的燃气钱,够买十套好割嘴,真的犯不上。
其实工业圈从来没有绝对过时的工艺,只有用不对地方的选择。火焰加热玩了一百多年,现在还能在各种高端、低端的工业场景里发光,本来就是因为它够灵活、够便宜,能解决别的工艺解决不了的问题对吧?