激光焊接:为什么它现在成了高端制造的香饽饽
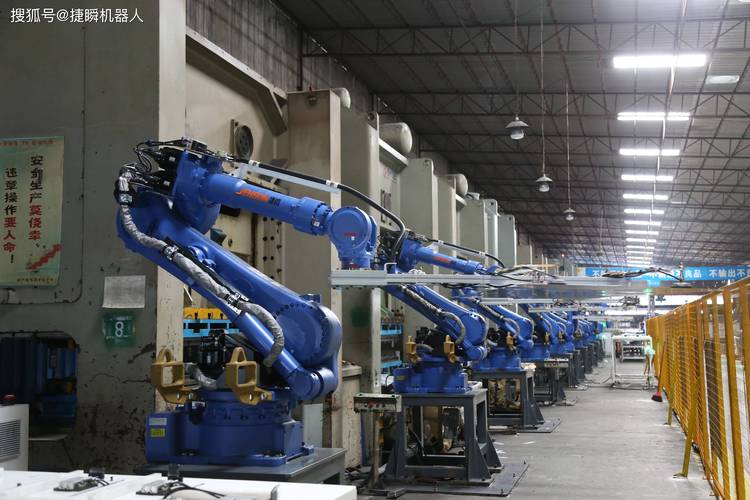
上次去东莞一家做新能源汽车电池托盘的工厂,一进车间我就呆住了。
五年前过来的时候,还是七八个老氩焊工围着铝合金板子焊,烟熏雾绕,一天下来干不了十个托盘。这次来,三台激光焊接工作站八小时连轴转,干出一百二十个,焊缝平整得不用二次打磨。
真的吓一跳。
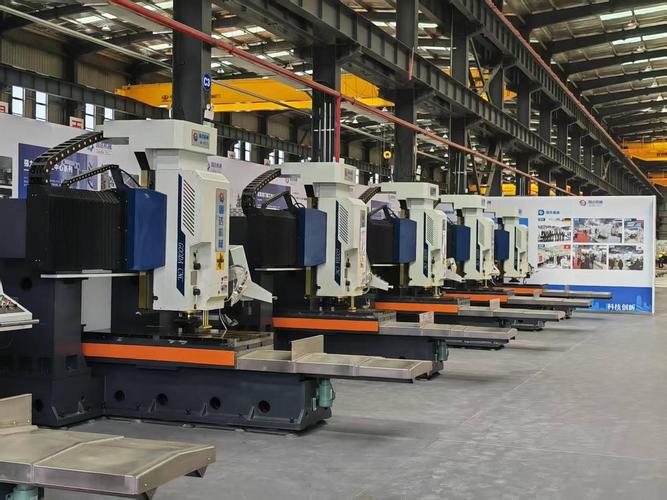
 新能源汽车电池包激光焊接工作站实拍
问:激光焊接是不是只适合高端精密件,中小厂用不起?
答:放十年前,这话没错,进口一台万瓦激光器就要几百万,只有大厂玩得起。现在不一样了,国产光纤激光器技术起来了,价格掉了快七成,小厂十万块就能拿下一台手持激光焊接机,焊不锈钢护栏、广告字、五金结构件都能用,比雇老氩焊工划算多了——现在好氩焊工月薪一万五都招不到,手持激光焊培训三天就能上岗。
问:手持激光焊接和自动化激光焊接,选哪个更划算?
答:完全看你的订单类型。做散单、定制单,多品种小批量,手持的足够用,投入小灵活度高。做批量标准化零件,比如汽车零部件、储能结构件,直接上自动化工作站,一天的产量顶十个手持工人,良率还稳,不出半年就能回本。
说实话,现在激光焊接早就不是什么高端行业的专属玩具了,珠三角浙江一带做五金加工的小厂,一半都换了手持激光焊,替代传统氩弧焊是大势所趋。
新能源铜排蓝光激光焊接焊缝特写
还有远程振镜激光焊接,速度比传统激光焊接快好几倍,焊车身的冲压件,一分钟能焊几十个点,节拍完全跟得上汽车厂的流水线。还有激光填丝焊,原来激光只能焊薄料,十几毫米的厚板搞不定,现在加填丝,万瓦级激光就能焊透几十毫米的钢板,压力容器、造船行业都开始批量用了。
不过话说回来,新技术落地也要选对场景,不是什么新玩意都要凑上去尝鲜,适合自己的产品才最重要。💡
入坑激光焊接必须要避的几个坑
❗ 第一坑,盲目追高功率。
很多厂家销售都会忽悠你,功率越大性能越强,能焊所有材料。很多老板一听就动心了,加几十万上一万二千瓦的,结果自己只焊1mm的薄板,根本用不到这么大功率,不仅买的时候多花钱,平时电费都比别人高一大截,完全是浪费。适合你加工材料厚度的功率,就是最好的。
❗ 第二坑,贪便宜买小厂杂牌设备。
我见过好几个老板,同样的配置,杂牌比大牌便宜三四万,直接就买了,结果用了不到一年,换保护镜、喷嘴这些易损件,原厂件死贵,副厂的用不了,一年下来维护费花了快小十万,算下来比买大牌新机还贵。还有的激光器质保只有一年,过了一年出问题,修一下就要十几万,直接把设备扔那生锈了。
❗ 第三坑,不做试焊直接下单。
不同材料、不同结构的焊接,参数差很多,哪怕都是铝合金,不同牌号的焊接性能也不一样。买设备之前,一定要拿你自己量产用的原材料去试焊,测强度、测气密性、测变形量,合格了再下单。我浙江有个客户,前年贪便宜买了一台杂牌激光焊,回来焊黄铜,焊一个废一个,最后只能折价一半卖掉,亏了十几万,现在提起来还懊恼。
最后说句实在话,现在制造业往轻量化、精密化走,激光焊接的渗透率只会越来越高,它不是什么遥不可及的黑科技,是真真切切能帮你降本提效的工具,选对了,比你多雇十个工人都管用。对吧?
为什么越来越多制造企业抢着上激光焊接
激光焊接和传统焊接比,最大的优势就是热影响区极小。 说白了就是,焊的时候只有焊缝本身融化,周围材料几乎不升温,这对很多怕热的零件太重要了。比如锂电池,焊接的时候温度稍微高一点,电芯内部的隔膜直接烫坏,整个电池包就废了。换激光焊接来做,完全不会有这个问题。 还有焊缝强度高、缝隙窄,不用后续打磨抛光,省了至少一道工序,人工成本直接砍半。现在不光是新能源汽车,光伏接线盒、3C电子的精密结构件、船舶的铝合金轻量化构件,全在换激光焊接。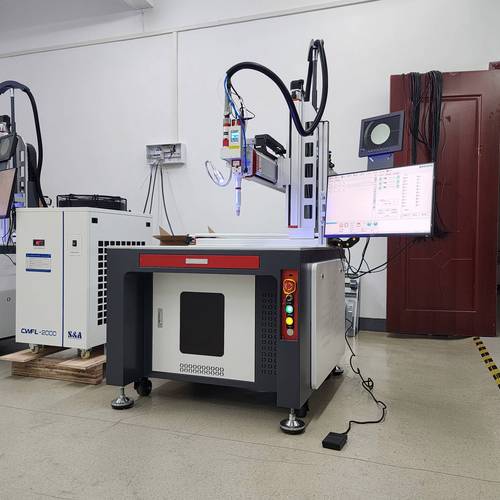 新能源汽车电池包激光焊接工作站实拍
问:激光焊接是不是只适合高端精密件,中小厂用不起?
答:放十年前,这话没错,进口一台万瓦激光器就要几百万,只有大厂玩得起。现在不一样了,国产光纤激光器技术起来了,价格掉了快七成,小厂十万块就能拿下一台手持激光焊接机,焊不锈钢护栏、广告字、五金结构件都能用,比雇老氩焊工划算多了——现在好氩焊工月薪一万五都招不到,手持激光焊培训三天就能上岗。
问:手持激光焊接和自动化激光焊接,选哪个更划算?
答:完全看你的订单类型。做散单、定制单,多品种小批量,手持的足够用,投入小灵活度高。做批量标准化零件,比如汽车零部件、储能结构件,直接上自动化工作站,一天的产量顶十个手持工人,良率还稳,不出半年就能回本。
说实话,现在激光焊接早就不是什么高端行业的专属玩具了,珠三角浙江一带做五金加工的小厂,一半都换了手持激光焊,替代传统氩弧焊是大势所趋。
近年激光焊接有哪些新落地的黑科技
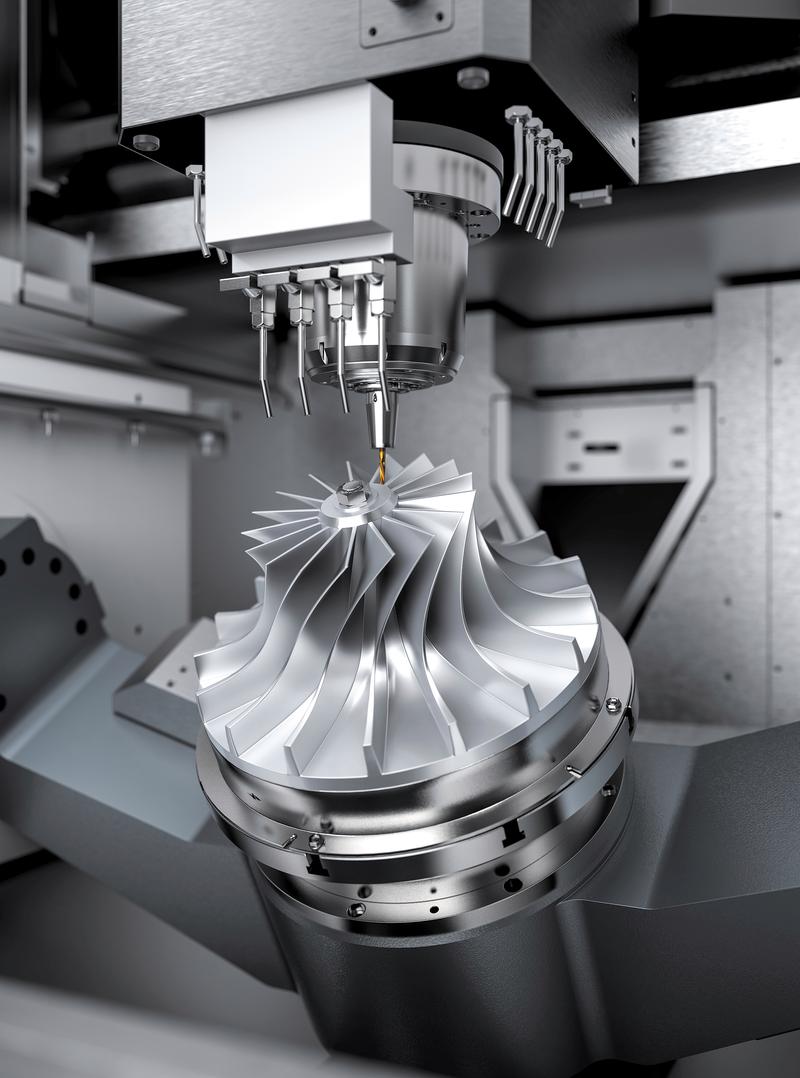
以前激光焊接有个老大难问题——焊铜铝这类高反射材料不行。铜对1064nm的光纤激光反射率能超过90%,根本吸不了热,焊出来全是气孔,强度根本不达标。 现在解决了。蓝光激光焊接出来了,波长450nm,铜的吸收率直接提到60%以上,焊出来的焊缝没有气孔,强度拉满。现在新能源汽车的铜排连接、储能电池的汇流排焊接,全换蓝光激光焊了,比原来的螺栓连接省空间还靠谱,电阻还小,发热都少了。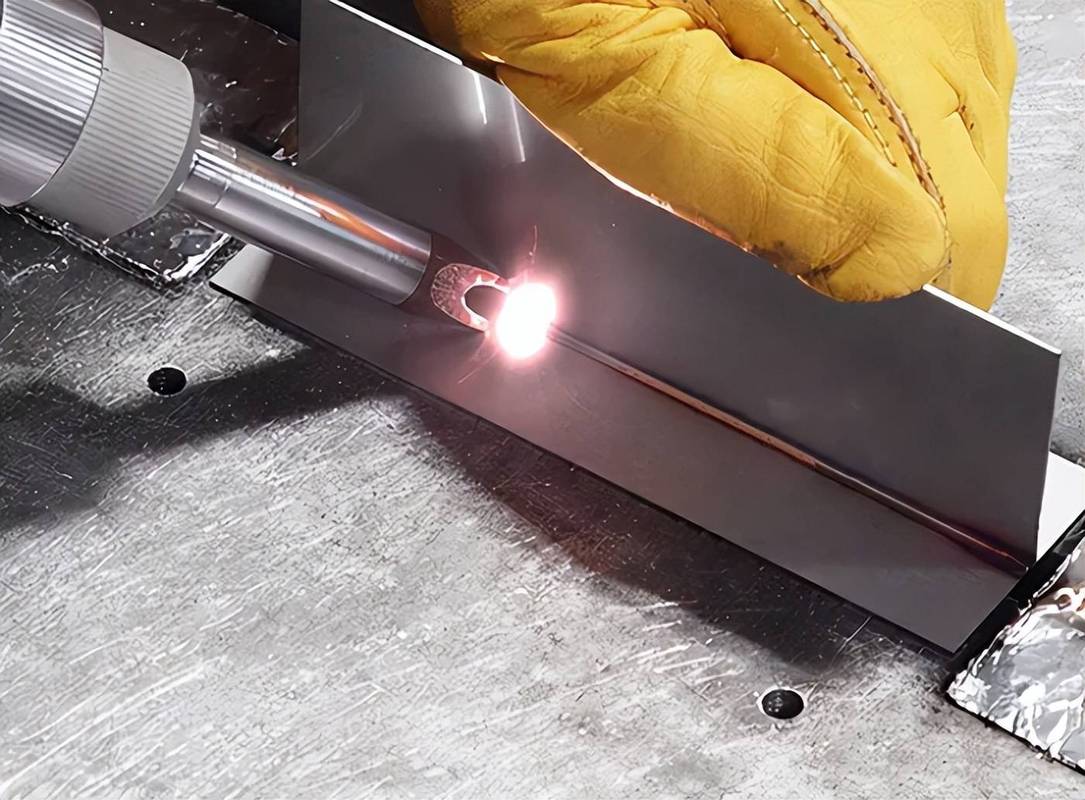 新能源铜排蓝光激光焊接焊缝特写
还有远程振镜激光焊接,速度比传统激光焊接快好几倍,焊车身的冲压件,一分钟能焊几十个点,节拍完全跟得上汽车厂的流水线。还有激光填丝焊,原来激光只能焊薄料,十几毫米的厚板搞不定,现在加填丝,万瓦级激光就能焊透几十毫米的钢板,压力容器、造船行业都开始批量用了。
不过话说回来,新技术落地也要选对场景,不是什么新玩意都要凑上去尝鲜,适合自己的产品才最重要。💡
入坑激光焊接必须要避的几个坑
 入坑激光焊接必须要避的几个坑
❗ 第一坑,盲目追高功率。
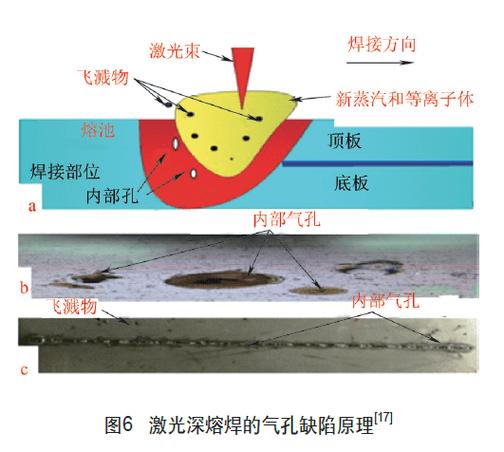
很多厂家销售都会忽悠你,功率越大性能越强,能焊所有材料。很多老板一听就动心了,加几十万上一万二千瓦的,结果自己只焊1mm的薄板,根本用不到这么大功率,不仅买的时候多花钱,平时电费都比别人高一大截,完全是浪费。适合你加工材料厚度的功率,就是最好的。
❗ 第二坑,贪便宜买小厂杂牌设备。
我见过好几个老板,同样的配置,杂牌比大牌便宜三四万,直接就买了,结果用了不到一年,换保护镜、喷嘴这些易损件,原厂件死贵,副厂的用不了,一年下来维护费花了快小十万,算下来比买大牌新机还贵。还有的激光器质保只有一年,过了一年出问题,修一下就要十几万,直接把设备扔那生锈了。
❗ 第三坑,不做试焊直接下单。
不同材料、不同结构的焊接,参数差很多,哪怕都是铝合金,不同牌号的焊接性能也不一样。买设备之前,一定要拿你自己量产用的原材料去试焊,测强度、测气密性、测变形量,合格了再下单。我浙江有个客户,前年贪便宜买了一台杂牌激光焊,回来焊黄铜,焊一个废一个,最后只能折价一半卖掉,亏了十几万,现在提起来还懊恼。
最后说句实在话,现在制造业往轻量化、精密化走,激光焊接的渗透率只会越来越高,它不是什么遥不可及的黑科技,是真真切切能帮你降本提效的工具,选对了,比你多雇十个工人都管用。对吧?