工业母机:卡脖子环节里,我们真的只是缺高端机床吗?
💡 很多人对工业母机的认知从一开始就错了。
上次跑东莞五金加工展,亲眼见几个开加工厂的老板蹲在一台五轴机床边上抽烟,聊到叹气。不是订单少,是机床不稳,活做不出来。
大家张嘴闭嘴都是高端五轴被卡脖子,可真正疼的地方,没人说。
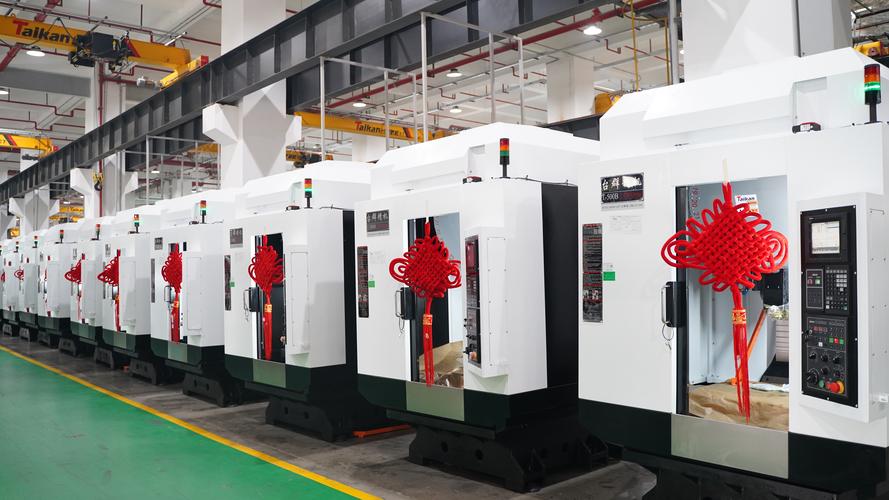
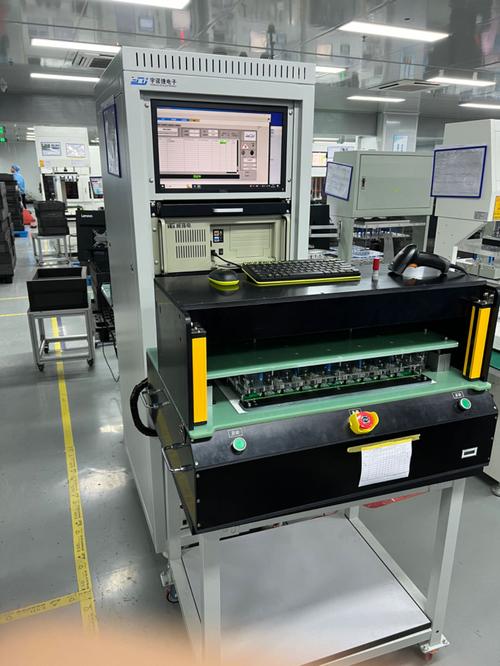
 国内汽配工厂使用中的工业母机数控车床
问:为什么不直接买进口高端工业母机?
答:一是贵,一台进口五轴要大几百万,中小厂拿不出这个钱;二是卡,很多高端型号对中国禁售,就算买到了,换个核心配件要等大半年,停一天工损失几万块,耗不起;三是没必要,大部分加工场景不需要最高端的精度,中档够用就行,可偏偏中档这块,我们的产品一致性就是差一口气。
说白了,人家进口中档机床,一百台出来精度误差都在0.005以内,我们一百台可能有二十台差一点,就是这二十台,坑死了下游加工厂。
不过话说回来,这两年已经进步很多了。至少我们能做出来,只是一致性还差一点,总比十年前连做都做不出来强。
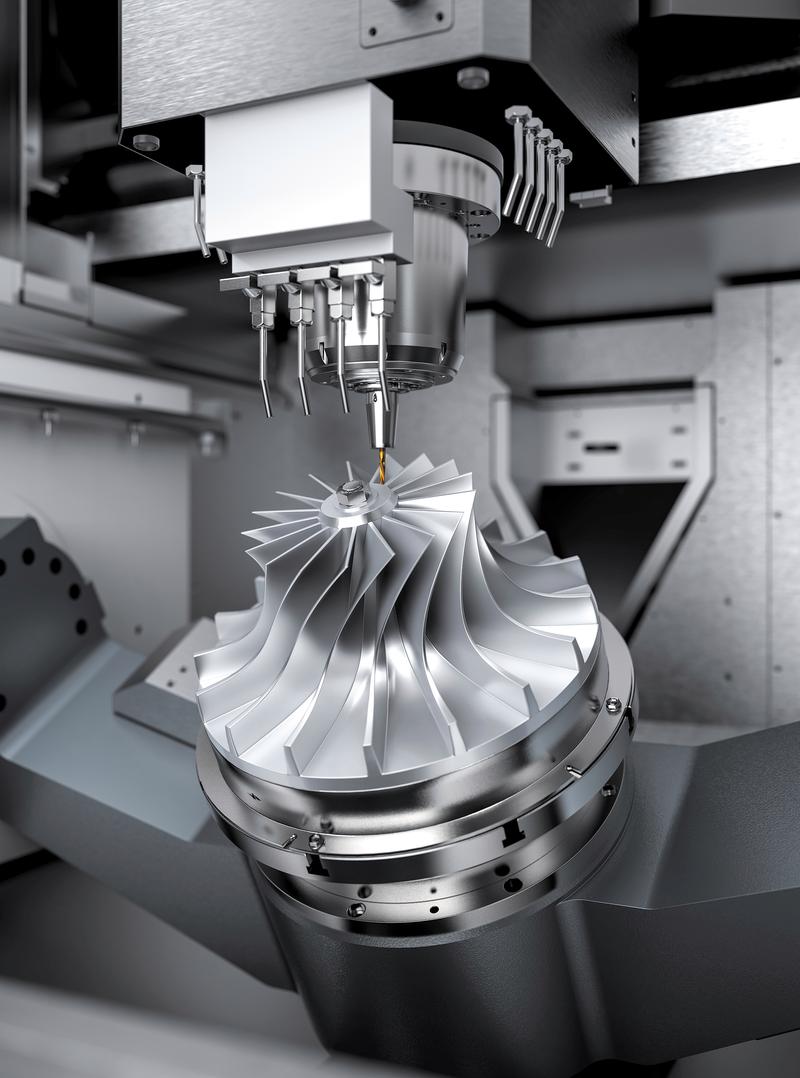
工业母机五轴联动机床装配车间场景
这些细节,说出来都不复杂,可就是要花几十年时间攒工艺、攒标准,急不来。
问:现在国内工业母机的产业链已经完善了吗?
答:核心环节还缺两块,一块是高端加工刀具,一块是高精度丝杠导轨。这些看起来不起眼的小配件,却是决定工业母机精度和使用寿命的核心。目前高端刀具八成依赖进口,顶级精度丝杠导轨还是被日本德国企业垄断,国内厂商已经做出来同精度产品,但批量生产的稳定性还需要两三年的市场验证。
说白了,整机我们能拼出来,核心小配件还得追,这条路还没走完。
国产工业母机的破局路,其实就在下游新需求里
很多人一提到破局,就说要砸钱砸出高端五轴,要十年赶日超德。可我见过太多喊着这个口号的企业,烧完投资人的钱就没影了。反而是那些闷头贴紧下游的厂子,活的越来越滋润。
这两年新能源、光伏、储能这些新制造赛道起来,给国产工业母机送了天大的机会。
这些新赛道要的是什么?是定制化,是响应快,是价格合适。国外大厂脾气大,你要改个参数、改个结构,等半个月都不一定有人理你,价格还贵出一半。国内厂商不一样,今天你说要改,明天工程师就能开车上门调,成本还低,这就是天生的优势。
我去年接触深圳一家做定制工业母机的初创公司,专门给光伏硅片切割做专用机床,价格比进口便宜一半,交货速度快三倍,✅ 短短两年就做到了国内行业前三,把进口厂商挤的没饭吃。
说实话,卡脖子不是坏事,至少让整个产业链都重视起来了,下游愿意给国产试错的机会,资本也愿意投钱搞研发,这放在十几年前,想都不敢想。
工业母机本来就是沉淀出来的行业,不是靠风口吹就能吹出来的。先把中低端的一致性做好,把下游新需求吃下来,赚了钱再投研发,一点点往高端爬,这条路反而走的最稳。
上个月再去东莞展,看到好几个国产厂商摆出来的五轴联动机床,参数已经跟进口不相上下,价格便宜三分之一,围了满满一圈人看。我站在边上看了十分钟,心里清楚,这步路走对了。
不急,慢慢来,总会熬出来的。
别只盯着高端五轴,中低端工业母机的缺口才更疼!
舆论场里,工业母机的故事永远是高端五轴禁运、航空航天零件造不出来。没错,这确实是大问题。 可你知道现在国内制造领域,缺的最多的是什么吗?是稳定性够、精度达标的中档数控车床、铣床。 去年跟浙江一个做新能源汽配的老板吃饭,他说去年换了三台国产中档数控床,比进口便宜快一半,价格真香。❗ 干了一个月,出来的零件公差差了0.02毫米,整批活直接报废,赔了客户十八万,相当于三个月白干。 为什么会这样?新能源汽车的电池托盘、电机外壳,公差要求就是0.01毫米级,差一丝,装电池就漏液,谁敢给车企供货?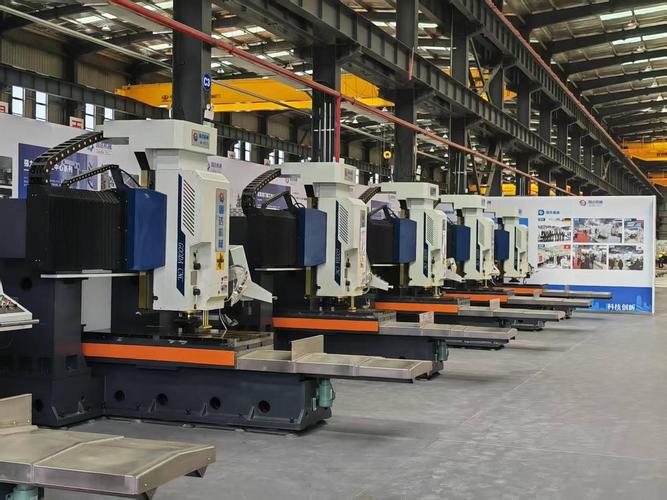 国内汽配工厂使用中的工业母机数控车床
问:为什么不直接买进口高端工业母机?
答:一是贵,一台进口五轴要大几百万,中小厂拿不出这个钱;二是卡,很多高端型号对中国禁售,就算买到了,换个核心配件要等大半年,停一天工损失几万块,耗不起;三是没必要,大部分加工场景不需要最高端的精度,中档够用就行,可偏偏中档这块,我们的产品一致性就是差一口气。
说白了,人家进口中档机床,一百台出来精度误差都在0.005以内,我们一百台可能有二十台差一点,就是这二十台,坑死了下游加工厂。
不过话说回来,这两年已经进步很多了。至少我们能做出来,只是一致性还差一点,总比十年前连做都做不出来强。
工业母机的核心差距,到底差在哪?
很多人说,差在数控系统。没错,以前高端系统确实被西门子、发那科卡脖子。可现在不是了。 华中数控、广州数控的系统,在中低端领域已经完全能用,甚至部分高端领域也能替代。那为什么做出来的机床还是差一点? 我跟沈阳一个退休的老机床工程师聊过,他说早几十年我们的设计图纸一点不比国外差,为什么成品就是不行?核心差距从来不是一张设计图纸,差的是整个工业体系的积累。 比如机床主轴用的轴承,国产钢材的纯度不够,杂质多,用三千小时就开始振刀,进口轴承能用一万小时。再比如装配,国外工厂是每一颗螺丝都严格按标注的牛米拧,我们以前很多厂子都是工人凭手感,紧一点拉坏丝扣,松一点工作震动,差一点,精度就掉了好几个等级。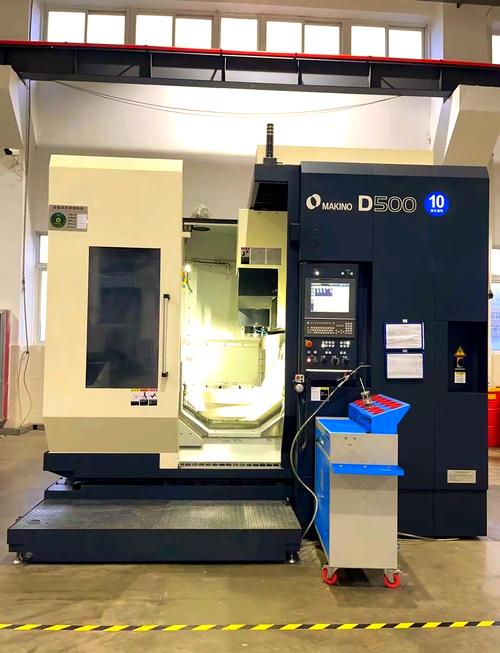 工业母机五轴联动机床装配车间场景
这些细节,说出来都不复杂,可就是要花几十年时间攒工艺、攒标准,急不来。
问:现在国内工业母机的产业链已经完善了吗?
答:核心环节还缺两块,一块是高端加工刀具,一块是高精度丝杠导轨。这些看起来不起眼的小配件,却是决定工业母机精度和使用寿命的核心。目前高端刀具八成依赖进口,顶级精度丝杠导轨还是被日本德国企业垄断,国内厂商已经做出来同精度产品,但批量生产的稳定性还需要两三年的市场验证。
说白了,整机我们能拼出来,核心小配件还得追,这条路还没走完。
国产工业母机的破局路,其实就在下游新需求里
 国产工业母机的破局路,其实就在下游新需求里
很多人一提到破局,就说要砸钱砸出高端五轴,要十年赶日超德。可我见过太多喊着这个口号的企业,烧完投资人的钱就没影了。反而是那些闷头贴紧下游的厂子,活的越来越滋润。
这两年新能源、光伏、储能这些新制造赛道起来,给国产工业母机送了天大的机会。
这些新赛道要的是什么?是定制化,是响应快,是价格合适。国外大厂脾气大,你要改个参数、改个结构,等半个月都不一定有人理你,价格还贵出一半。国内厂商不一样,今天你说要改,明天工程师就能开车上门调,成本还低,这就是天生的优势。
我去年接触深圳一家做定制工业母机的初创公司,专门给光伏硅片切割做专用机床,价格比进口便宜一半,交货速度快三倍,✅ 短短两年就做到了国内行业前三,把进口厂商挤的没饭吃。
说实话,卡脖子不是坏事,至少让整个产业链都重视起来了,下游愿意给国产试错的机会,资本也愿意投钱搞研发,这放在十几年前,想都不敢想。
工业母机本来就是沉淀出来的行业,不是靠风口吹就能吹出来的。先把中低端的一致性做好,把下游新需求吃下来,赚了钱再投研发,一点点往高端爬,这条路反而走的最稳。
上个月再去东莞展,看到好几个国产厂商摆出来的五轴联动机床,参数已经跟进口不相上下,价格便宜三分之一,围了满满一圈人看。我站在边上看了十分钟,心里清楚,这步路走对了。
不急,慢慢来,总会熬出来的。