超声波焊接:汽车轻量化浪潮下的隐形核心工艺
现在聊汽车轻量化,张嘴就是高强度钢、碳纤维、一体化压铸,没人提超声波焊接。
很多人对它的印象,还停留在夜市地摊塑料玩具补焊,或是小电子厂的塑料壳拼接。早翻十年没说错,放在今天,早就不是这么回事了。
新能源汽车产业链上,超声波焊接早就偷偷变成了不可替代的核心工序。
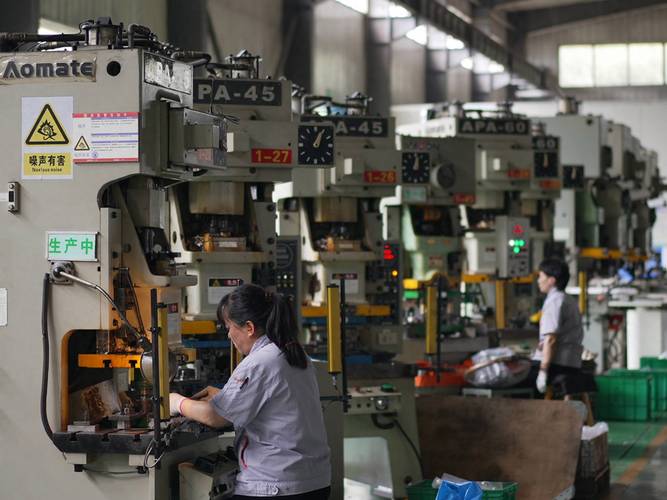
 新能源汽车动力电池极耳超声波焊接生产现场
我去年跑了浙江宁德附近的三家PACK厂,车间里一排国产超声波焊接机,一天连轴转焊十几万组极耳,良率稳定在99.95%以上。什么概念?一万件才出五个不良,换传统工艺根本做不到。
问:超声波焊接是不是只能焊塑料?
答:早就是老黄历了。现在成熟的超声波焊接工艺,既能焊热塑性塑料、复合材料,也能焊软金属、异种金属,小到10μm厚的多层铜箔极耳,大到汽车门的复合材料内饰板,都能搞定。尤其是异种金属连接这块,优势比传统工艺大太多,不会产生冶金脆化,焊接强度还能满足整车厂的要求。
问:超声波焊接对比激光焊接,成本优势明显吗?
答:分应用场景。如果是焊多层箔片、薄异种金属片,同产能的超声波焊接设备,采购成本大概是激光焊接的60%左右,日常能耗低三分之一,还不需要激光的安全防护改造,全生命周期算下来,成本差不少。不过话说回来,要是焊厚度超过5mm的厚钢板,超声波焊接目前还是搞不定,该用什么还用什么,各吃各的饭。
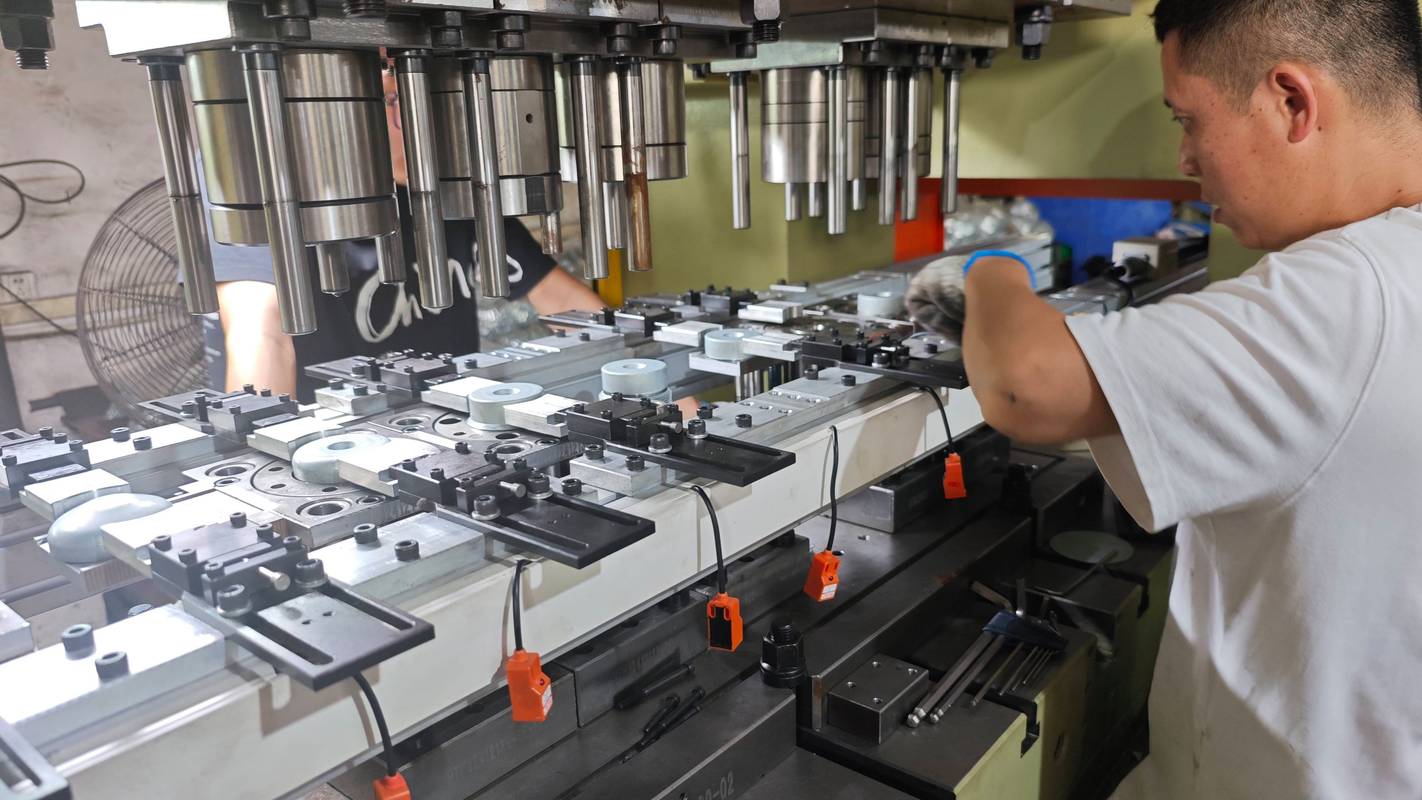
工业超声波焊接机现场调试参数场景
第三个坑:不做焊后检测。
很多工厂觉得超声波焊接稳定,就全靠设备自己跑,不抽测焊接强度。殊不知,电压波动、模具磨损,都会慢慢影响焊接质量,等你发现的时候,几千件废件已经做出来了。现在最新的做法是加在线监测,焊的时候实时录能量、位移数据,超出阈值直接自动剔废,稳很多。
超声波焊接的下一个增长风口在哪?
说实话,这几年超声波焊接的市场增速,远超大部分传统焊接工艺,核心就是下游的几个新需求爆了。
除了我们说的动力电池极耳焊接,现在光伏接线盒的焊接,几乎全换成超声波焊接了;汽车上的热塑性复合材料构件,一体化压铸之后的连接,很多也在用;还有3C电子的小型电池,也大量用。
现在最新的行业实践,是把超声波焊接跟机器视觉、在线监测做全闭环整合。焊前视觉自动对位,自动调整位置,焊中实时监测能量和位移,焊后自动检测焊纹有没有合格,整个过程不用人碰,良率能摸到99.99%。
还有,之前大家都觉得超声波焊接只能焊薄材,现在国内已经有厂商做出来20kW以上的大功率设备,能焊厚度10mm以上的铝板,这个应用边界正在慢慢打破。
很多人觉得焊接是成熟工艺,没什么新东西。其实不是,下游需求一变,老工艺马上就能长出新的增量。之前高端超声波焊接设备基本被海外品牌垄断,现在国产厂商做出来的设备,性能差不多,价格便宜一半,很多主机厂和电池厂都在换国产,替代空间还大得很。
环保这块,超声波焊接没有弧光,没有焊接烟气,不用额外上废气处理,符合现在新工厂的环保要求,这也是很多新厂优先选它的原因。
为什么新能源车企疯抢超声波焊接技术?
新能源要降重来提续航,焊什么的需求都变了。 传统电阻焊焊铜铝异种金属,容易出脆化层,虚焊率高,大电流还容易烧穿薄箔片;激光焊接设备贵,能耗高,对多层薄材料的焊接还容易出现熔穿不一致的问题。 超声波焊接不一样。它靠换能器把电能转换成高频机械振动,通过焊件传递到焊接界面,摩擦生热让界面分子融合,根本不需要额外加高温,也不需要填焊丝。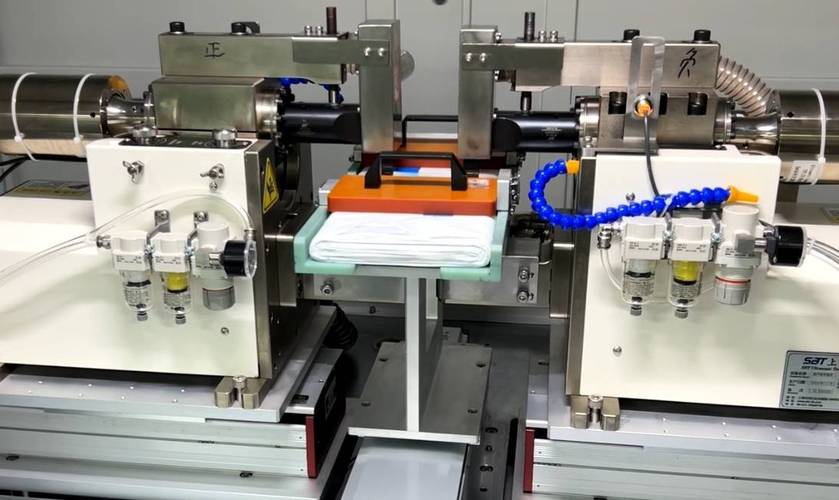 新能源汽车动力电池极耳超声波焊接生产现场
我去年跑了浙江宁德附近的三家PACK厂,车间里一排国产超声波焊接机,一天连轴转焊十几万组极耳,良率稳定在99.95%以上。什么概念?一万件才出五个不良,换传统工艺根本做不到。
问:超声波焊接是不是只能焊塑料?
答:早就是老黄历了。现在成熟的超声波焊接工艺,既能焊热塑性塑料、复合材料,也能焊软金属、异种金属,小到10μm厚的多层铜箔极耳,大到汽车门的复合材料内饰板,都能搞定。尤其是异种金属连接这块,优势比传统工艺大太多,不会产生冶金脆化,焊接强度还能满足整车厂的要求。
问:超声波焊接对比激光焊接,成本优势明显吗?
答:分应用场景。如果是焊多层箔片、薄异种金属片,同产能的超声波焊接设备,采购成本大概是激光焊接的60%左右,日常能耗低三分之一,还不需要激光的安全防护改造,全生命周期算下来,成本差不少。不过话说回来,要是焊厚度超过5mm的厚钢板,超声波焊接目前还是搞不定,该用什么还用什么,各吃各的饭。
工厂上超声波焊接必须避开的几个坑
我见过太多工厂,跟风上了设备,结果良率上不去,天天擦屁股,最后说工艺不行。其实根本不是工艺的问题,是你没摸透它的脾气。 ✅第一个坑:功率和参数瞎凑。 很多人选设备,只看总功率,不看焊接区域的能量密度。焊10层8μm铜箔,你用小功率设备,能量不够,层与层之间融合不充分,拉拔测试直接分层,虚焊一大堆;功率开太大,高频振动直接把箔片震碎,强度直接归零。 💡给个实操经验:每换一批材料,哪怕只是供应商换了,哪怕箔片厚度只差1μm,都要重新校准焊接的能量和位移参数,别嫌麻烦,批量出问题一次,够你调一百次参数的成本了。 ❗第二个坑:夹具凑活用。 超声波焊接对工装夹具的要求,比传统焊接高太多。对位差个0.1mm,焊接强度直接掉三分之一;夹具材质选不对,振动能量都被夹具自己耗掉了,传不到焊接界面,焊出来全是废。 我之前碰过江苏一家小加工厂,为了省几万块夹具钱,拿旧电阻焊的夹具改了凑活用,结果第一批给主机厂供货,百分之二十不良,赔了小一百万,差点把厂子玩没。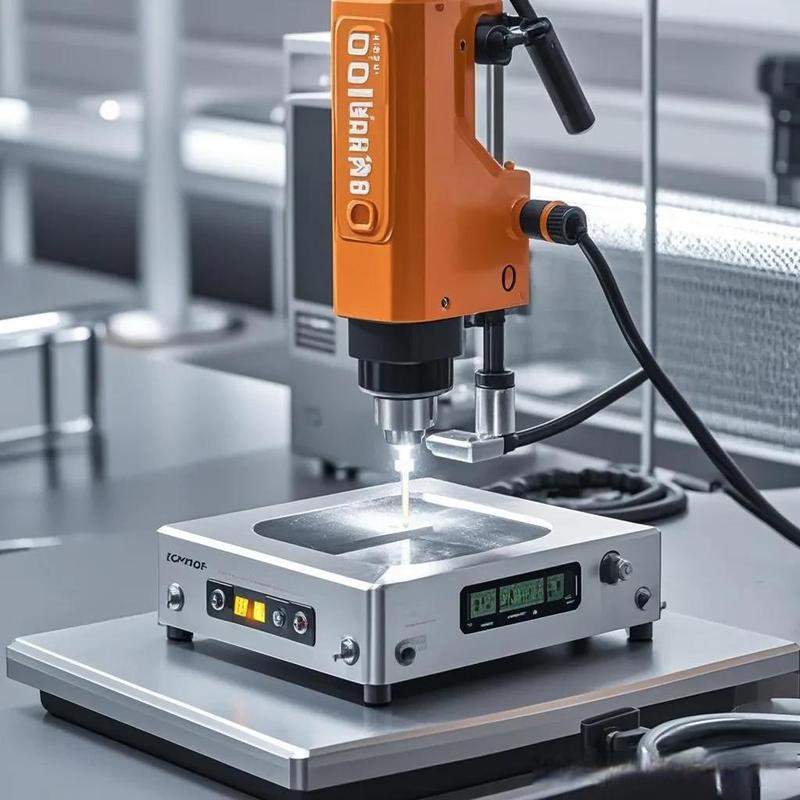 工业超声波焊接机现场调试参数场景
第三个坑:不做焊后检测。
很多工厂觉得超声波焊接稳定,就全靠设备自己跑,不抽测焊接强度。殊不知,电压波动、模具磨损,都会慢慢影响焊接质量,等你发现的时候,几千件废件已经做出来了。现在最新的做法是加在线监测,焊的时候实时录能量、位移数据,超出阈值直接自动剔废,稳很多。
超声波焊接的下一个增长风口在哪?
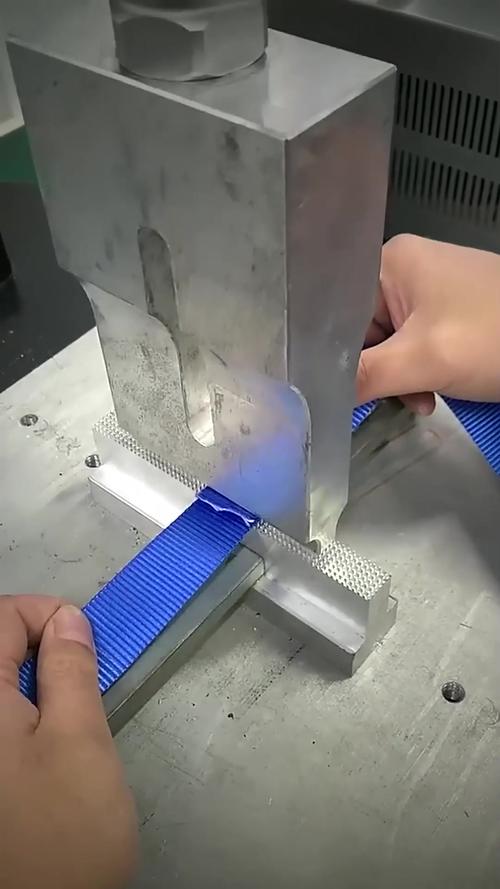 超声波焊接的下一个增长风口在哪?
说实话,这几年超声波焊接的市场增速,远超大部分传统焊接工艺,核心就是下游的几个新需求爆了。
除了我们说的动力电池极耳焊接,现在光伏接线盒的焊接,几乎全换成超声波焊接了;汽车上的热塑性复合材料构件,一体化压铸之后的连接,很多也在用;还有3C电子的小型电池,也大量用。
现在最新的行业实践,是把超声波焊接跟机器视觉、在线监测做全闭环整合。焊前视觉自动对位,自动调整位置,焊中实时监测能量和位移,焊后自动检测焊纹有没有合格,整个过程不用人碰,良率能摸到99.99%。
还有,之前大家都觉得超声波焊接只能焊薄材,现在国内已经有厂商做出来20kW以上的大功率设备,能焊厚度10mm以上的铝板,这个应用边界正在慢慢打破。
很多人觉得焊接是成熟工艺,没什么新东西。其实不是,下游需求一变,老工艺马上就能长出新的增量。之前高端超声波焊接设备基本被海外品牌垄断,现在国产厂商做出来的设备,性能差不多,价格便宜一半,很多主机厂和电池厂都在换国产,替代空间还大得很。
环保这块,超声波焊接没有弧光,没有焊接烟气,不用额外上废气处理,符合现在新工厂的环保要求,这也是很多新厂优先选它的原因。