摩擦焊接:被高端制造捧红的隐形连接技术
很多做机械加工的老师傅,听过高频焊、激光焊、埋弧焊,未必听说过摩擦焊接。
说实话,要不是新能源汽车爆发,这个已经诞生大半个世纪的工艺,还会继续藏在航空航天、石油装备的车间里不露头。
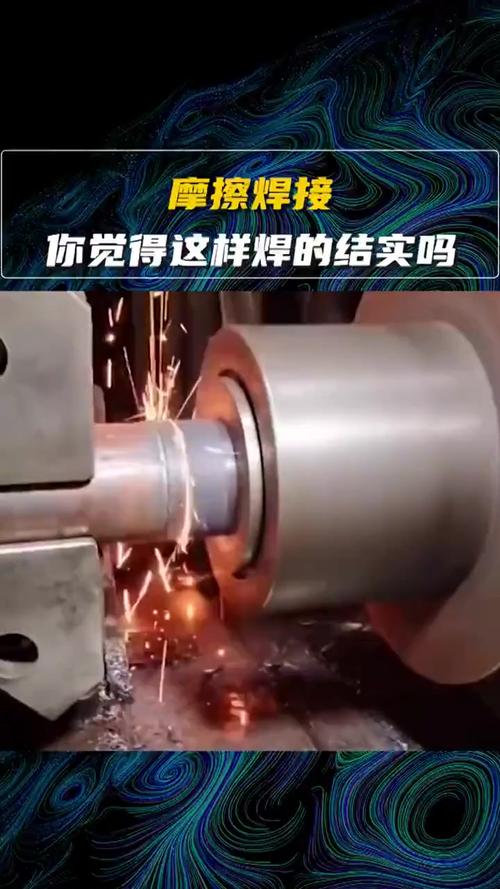
 工业级连续驱动摩擦焊接设备现场图
问:所有摩擦焊接都要旋转工件吗?
答:当然不是。旋转摩擦焊是最早普及的类型,只能焊轴类零件,现在衍生出了搅拌摩擦焊、线性摩擦焊、摩擦堆焊好多分支。搅拌摩擦焊就能焊平板,比如铝合金车厢、船舶甲板,现在国内很多新能源大巴的铝合金车身就是这么焊的。
问:摩擦焊接的强度真的比传统焊接好吗?
答:绝大多数情况是的。因为没有熔化过程,不会产生气孔、裂纹、夹杂这些熔化焊常见的缺陷,只要参数调对了,接头强度一般不比母材低,异种材料也能焊得牢。就说钢和铝,熔化焊怎么弄都出脆性化合物,一掰就断,摩擦焊接根本没这个问题。
新能源汽车电机转轴摩擦焊接成品图
除了新能源汽车,航空航天是摩擦焊接的老玩家了。先进航空发动机的叶片,用线性摩擦焊焊到涡轮盘上,整体强度高,还减重,比传统的榫头连接轻好多,推力直接上去了。
石油开采的钻杆,从几十年前就用摩擦焊接了。一根钻杆好几米,要接成长几百上千米的柱体,要承受几吨的拉力和腐蚀,摩擦焊接是最优解,没之一。
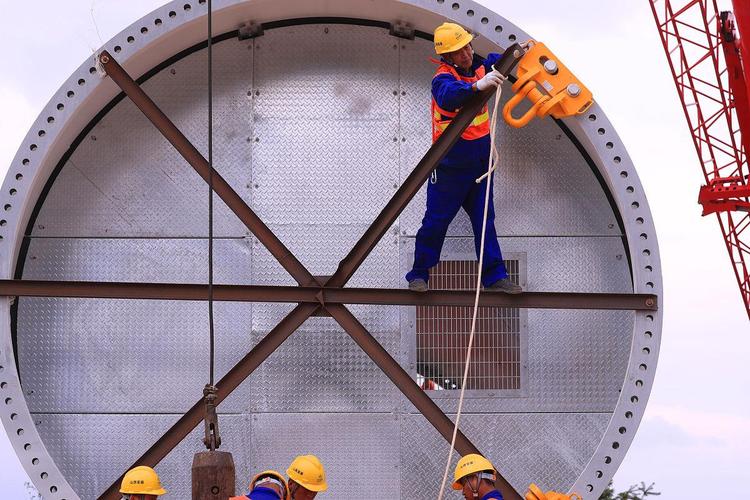
不过话说回来,这两年最让我惊喜的是风电领域的应用。原来大兆瓦风电主轴都是整体锻造,对锻压设备要求极高,成材率低,成本一直降不下来,现在业内不少厂家都改成分段锻造,高碳钢和低碳段分开做,再用大吨位摩擦焊接连起来,强度完全符合设计要求,整体成本直接降了三成不止。这个可不是什么实验室概念,现在很多陆上风电项目已经批量用了。
做摩擦焊接,新手容易踩的几个坑
很多工厂看着摩擦焊接好,买回来设备就翻车,我见过不少。给你们提几个醒:
💡 第一,先搞清楚你的工件能不能用摩擦焊。常规旋转摩擦焊只能做能旋转的轴对称工件,你整个奇形怪状的零件,那只能找搅拌摩擦焊或者别的,别硬上。
❗ 第二,对接面精度别凑活。摩擦焊接对对接面的平面度、垂直度要求比熔化焊高多了,你切的时候歪个一度半度,焊完偏心,直接报废。
✅ 第三,异种材料焊接一定要先打样。不同牌号的铝、铜、钢,焊接参数差得离谱,别拿着别人给的参数直接干,环境温度、设备刚度都会影响结果,先试个三五件,测完强度再批量生产,稳。
说实话,我前两年接触过一个做传动轴的厂,买了台二手摩擦焊设备,老板为了赶订单,上来就用原来电弧焊的下料精度干,结果第一批200多件全部废了,赔了客户违约金不说,原材料钱打了水漂,亏了小一百万,真的挺可惜。
现在新出的摩擦焊设备都智能多了,常用材料的参数都存在系统里,对接也有定位工装,新手也能很快上手,不像原来全靠师傅经验攒参数。
国内现在做摩擦焊接设备的厂商已经起来了,原来高端大吨位设备全靠进口,现在航天级的产品国内也能做,价格只有进口的一半,交付周期还能缩短大半年,真的挺提气的。
未来几年,摩擦焊接的应用只会越来越多,从光伏支架到卫星结构,很多原来想都不敢想的连接场景,都会慢慢看到它的影子。这个藏了这么久的隐形技术,终于要站到C位了。
摩擦焊接到底是什么,和传统焊接有什么区别
简单说,它是一种固相连接技术。 不用烧熔母材,不用焊丝焊条,也不用保护气。把两个工件压紧,一个旋转一个固定,靠接触面摩擦产生的热量,把接触区域加热到塑性状态,然后突然停转施加顶锻力,两个工件就变成一块了。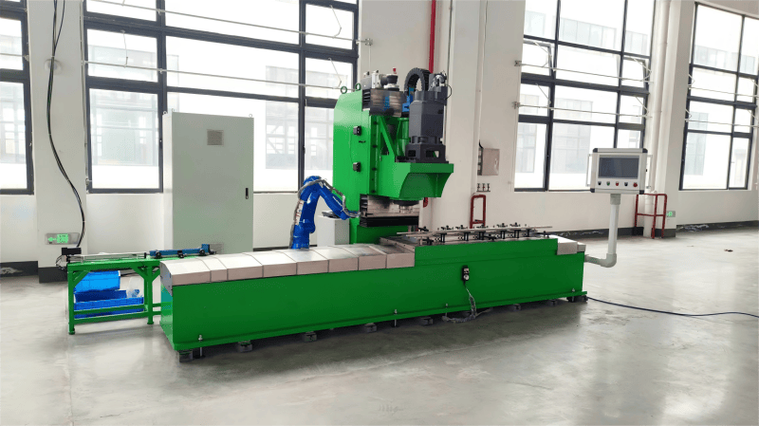 工业级连续驱动摩擦焊接设备现场图
问:所有摩擦焊接都要旋转工件吗?
答:当然不是。旋转摩擦焊是最早普及的类型,只能焊轴类零件,现在衍生出了搅拌摩擦焊、线性摩擦焊、摩擦堆焊好多分支。搅拌摩擦焊就能焊平板,比如铝合金车厢、船舶甲板,现在国内很多新能源大巴的铝合金车身就是这么焊的。
问:摩擦焊接的强度真的比传统焊接好吗?
答:绝大多数情况是的。因为没有熔化过程,不会产生气孔、裂纹、夹杂这些熔化焊常见的缺陷,只要参数调对了,接头强度一般不比母材低,异种材料也能焊得牢。就说钢和铝,熔化焊怎么弄都出脆性化合物,一掰就断,摩擦焊接根本没这个问题。
2024年摩擦焊接的核心应用,都在这些高端领域
最先爆发的就是新能源汽车产业链。 你买的电动车,驱动电机的输出轴,十有八九是摩擦焊接出来的。空心轴加端头,焊完之后变形极小,动平衡直接达标,根本不用太多后续加工。还有电池包的水冷板,铝合金水冷板的流道盖板,现在很多厂都改用搅拌摩擦焊,密封性好,强度高,还不容易变形,比激光焊良率高多了。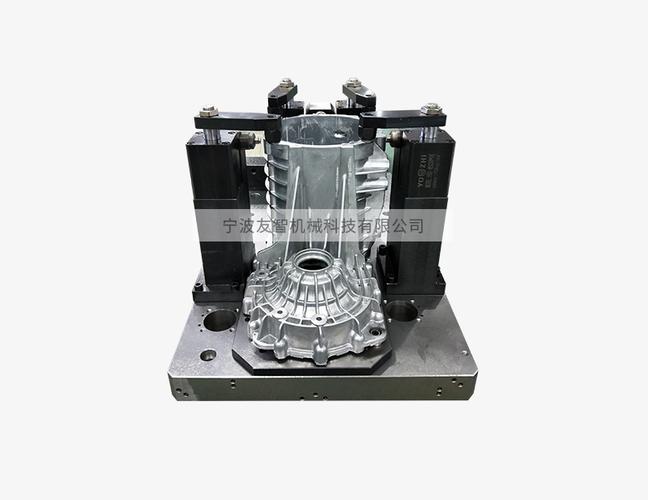 新能源汽车电机转轴摩擦焊接成品图
除了新能源汽车,航空航天是摩擦焊接的老玩家了。先进航空发动机的叶片,用线性摩擦焊焊到涡轮盘上,整体强度高,还减重,比传统的榫头连接轻好多,推力直接上去了。
石油开采的钻杆,从几十年前就用摩擦焊接了。一根钻杆好几米,要接成长几百上千米的柱体,要承受几吨的拉力和腐蚀,摩擦焊接是最优解,没之一。
不过话说回来,这两年最让我惊喜的是风电领域的应用。原来大兆瓦风电主轴都是整体锻造,对锻压设备要求极高,成材率低,成本一直降不下来,现在业内不少厂家都改成分段锻造,高碳钢和低碳段分开做,再用大吨位摩擦焊接连起来,强度完全符合设计要求,整体成本直接降了三成不止。这个可不是什么实验室概念,现在很多陆上风电项目已经批量用了。
做摩擦焊接,新手容易踩的几个坑
 做摩擦焊接,新手容易踩的几个坑
很多工厂看着摩擦焊接好,买回来设备就翻车,我见过不少。给你们提几个醒:
💡 第一,先搞清楚你的工件能不能用摩擦焊。常规旋转摩擦焊只能做能旋转的轴对称工件,你整个奇形怪状的零件,那只能找搅拌摩擦焊或者别的,别硬上。
❗ 第二,对接面精度别凑活。摩擦焊接对对接面的平面度、垂直度要求比熔化焊高多了,你切的时候歪个一度半度,焊完偏心,直接报废。
✅ 第三,异种材料焊接一定要先打样。不同牌号的铝、铜、钢,焊接参数差得离谱,别拿着别人给的参数直接干,环境温度、设备刚度都会影响结果,先试个三五件,测完强度再批量生产,稳。
说实话,我前两年接触过一个做传动轴的厂,买了台二手摩擦焊设备,老板为了赶订单,上来就用原来电弧焊的下料精度干,结果第一批200多件全部废了,赔了客户违约金不说,原材料钱打了水漂,亏了小一百万,真的挺可惜。
现在新出的摩擦焊设备都智能多了,常用材料的参数都存在系统里,对接也有定位工装,新手也能很快上手,不像原来全靠师傅经验攒参数。
国内现在做摩擦焊接设备的厂商已经起来了,原来高端大吨位设备全靠进口,现在航天级的产品国内也能做,价格只有进口的一半,交付周期还能缩短大半年,真的挺提气的。
未来几年,摩擦焊接的应用只会越来越多,从光伏支架到卫星结构,很多原来想都不敢想的连接场景,都会慢慢看到它的影子。这个藏了这么久的隐形技术,终于要站到C位了。