感应加热:现代工业制造里的隐形实力派
我前阵子去长三角的一家新能源车企焊装车间待了三天,惊着了。
原来只给齿轮淬火的老技术,现在居然成了核心工序的香饽饽。
你敢信?
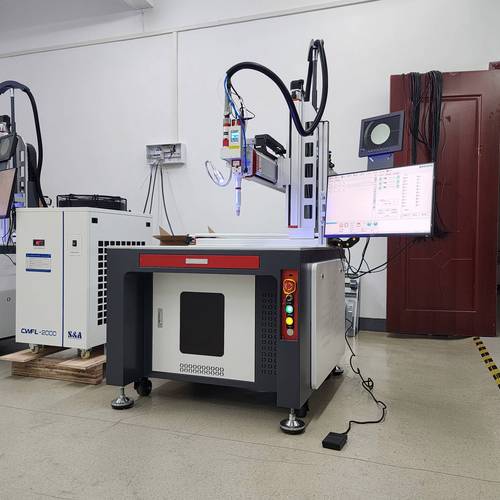
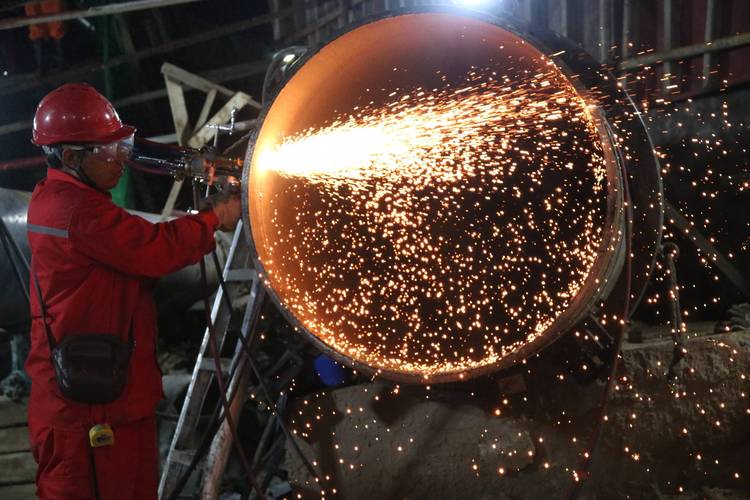
 汽车传动轴感应加热淬火现场图
传统火焰加热,工人手艺决定质量,同一批货出来有的硬度够有的不够,还容易把不需要加热的地方烤变形。电阻加热要接触工件,电极容易粘杂质,换产品还要换电极,麻烦得很。
感应加热不一样,靠交变磁场生热,不需要碰工件,想加热哪就把感应圈对准哪,剩下的交给参数就行。
问:感应加热和传统加热方式比,核心优势到底在哪?
答:核心就三点,第一是非接触无污染,没有电极损耗,对高精度洁净零件太友好,比如新能源汽车的电池零件,根本不允许有外来污染,这个优势一下就出来了。第二是局部加热速度快,十几秒甚至几秒钟就能完成工序,节能不说,非加热区域基本不受影响,工件变形量能比整体加热小80%以上,省了大把后续校形的成本。第三就是全数字化可控,工艺参数存在系统里,换产品只要调参数,不需要改工装,适配现在柔性制造的多品种小批量生产太合适。
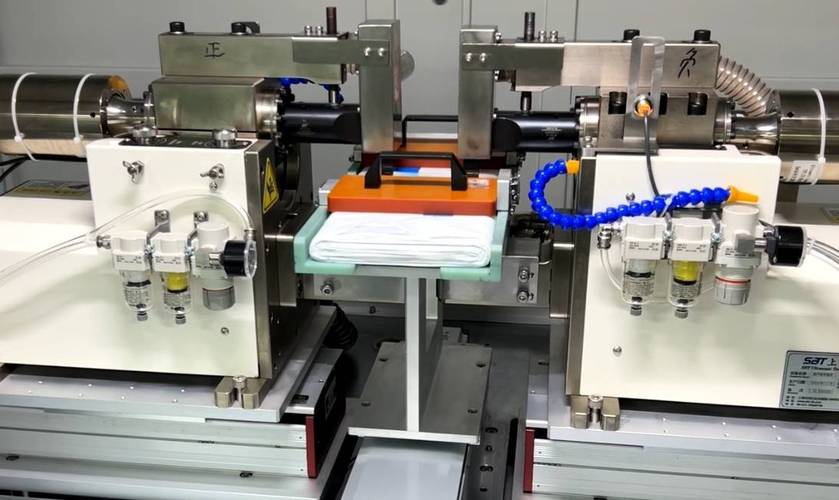
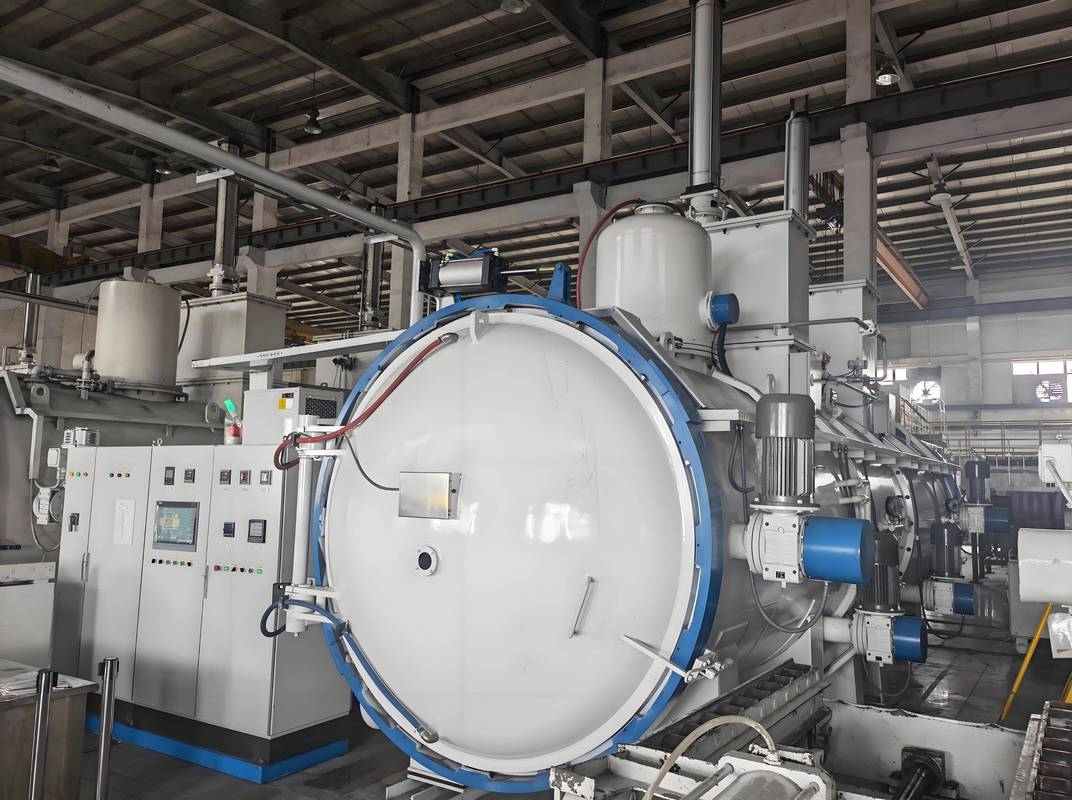
新能源扁铜线电机感应加热钎焊设备图
问:感应加热这么好,是不是只要有钱就能随便上,肯定能赚?
答:那倒不是,踩坑的我见得太多了。首先感应加热不是万能的,如果你需要整体加热大工件,那肯定还是锅炉或者烘箱划算,没必要花这个钱。其次,就算适合用,选型不对照样亏钱,好多小厂图便宜买旧设备,最后质量不稳定,反而砸了自己的订单。
别把感应加热钉死在热处理老黄历上
说起感应加热,很多干工业的第一反应就是齿轮、轴类的表面淬火,是个几十年的老技术了,没什么新鲜的。 说实话,这个认知真的落伍了。 现在感应加热的应用早就拓展到焊接、热装配、高分子粘结预热、金属熔炼甚至3D打印后的去应力处理,几乎但凡涉及到金属局部加热的工序,都能插一脚。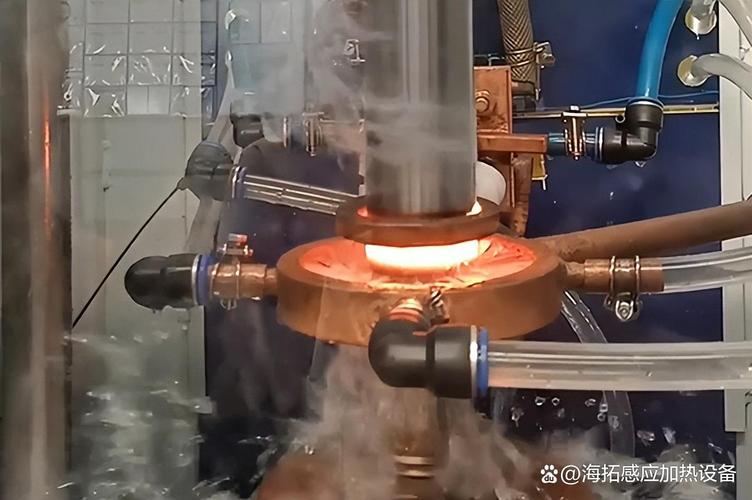 汽车传动轴感应加热淬火现场图
传统火焰加热,工人手艺决定质量,同一批货出来有的硬度够有的不够,还容易把不需要加热的地方烤变形。电阻加热要接触工件,电极容易粘杂质,换产品还要换电极,麻烦得很。
感应加热不一样,靠交变磁场生热,不需要碰工件,想加热哪就把感应圈对准哪,剩下的交给参数就行。
问:感应加热和传统加热方式比,核心优势到底在哪?
答:核心就三点,第一是非接触无污染,没有电极损耗,对高精度洁净零件太友好,比如新能源汽车的电池零件,根本不允许有外来污染,这个优势一下就出来了。第二是局部加热速度快,十几秒甚至几秒钟就能完成工序,节能不说,非加热区域基本不受影响,工件变形量能比整体加热小80%以上,省了大把后续校形的成本。第三就是全数字化可控,工艺参数存在系统里,换产品只要调参数,不需要改工装,适配现在柔性制造的多品种小批量生产太合适。
新能源浪潮下,感应加热的新玩法
这两年新能源汽车爆火,感应加热也跟着老树发新芽,好多原来做传统感应加热设备的厂子,订单都排到半年后。 最典型的就是扁铜线电机的端部钎焊。原来扁铜线电机用电阻焊,焊完容易有气孔、虚焊,一个不良品电机就是几千块的损失,合格率一直卡在92%左右上不去。换成感应加热钎焊之后,加热均匀,熔池稳定,合格率直接干到99.5%,成本还降了15%。 还有电池包的水冷板焊接。原来用搅拌摩擦焊,设备贵,换规格就得改工装,换一次大几万,现在用感应加热钎焊,一套设备兼容十几种规格,换型只要十分钟,设备成本直接降了三分之一。 还有电机定转子的热装,原来用烘箱整体烘,要烘两三个小时,还会影响矽钢片的磁性,现在用感应加热,十几秒就把内孔胀到需要的尺寸,直接套进去,精度比传统热装高一个等级,还不影响磁性。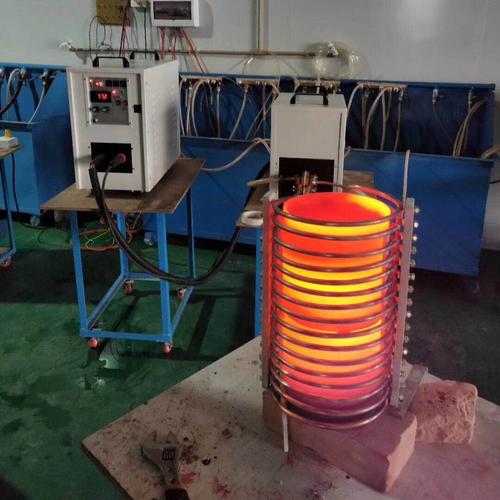 新能源扁铜线电机感应加热钎焊设备图
问:感应加热这么好,是不是只要有钱就能随便上,肯定能赚?
答:那倒不是,踩坑的我见得太多了。首先感应加热不是万能的,如果你需要整体加热大工件,那肯定还是锅炉或者烘箱划算,没必要花这个钱。其次,就算适合用,选型不对照样亏钱,好多小厂图便宜买旧设备,最后质量不稳定,反而砸了自己的订单。