工业制造里的「精炼」:砍掉冗余,才是降本增效的核心
上个月跑长三角的民营机床厂,老板拉着我逛新车间,指着墙角堆的半套工装夹具叹气。原来为了兼容十种不同规格的零件,当初设计的时候加了八个可切换工位,现在稳定量产只做其中两款,剩下的工位不仅占地方,每次换刀都得多走十秒行程。一天算下来,平白少出二十台成品。
这不是设计错了,是没做精炼。
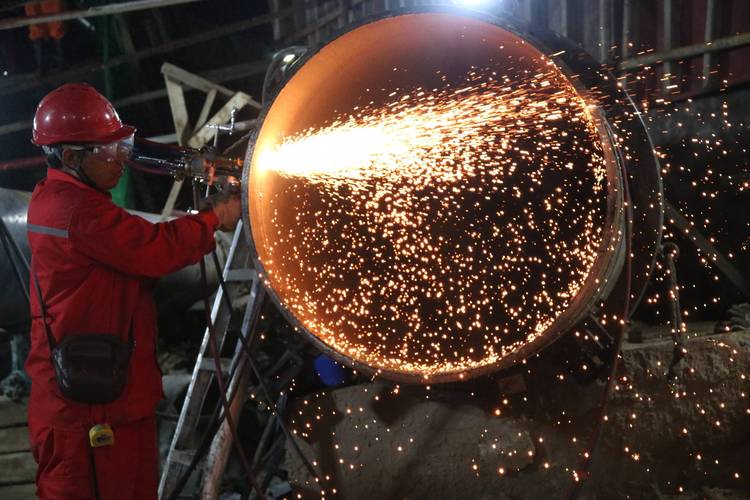
 机械加工工艺流程精炼前后对比图
问:精炼和常规的工艺优化有什么不一样?
答:常规优化可能是提升某一步的效率,精炼是从根上重新捋:这一步到底要不要存在?我见过最夸张的例子,一家做工程机械结构件的工厂,居然把原来必做的一道抛丸工序砍掉了——原来客户要求抛丸是为了除锈方便喷漆,结果这家工厂改用了带防锈保护层的原厂钢板,切割完直接喷漆,根本不需要额外抛丸除锈,整个工序直接删掉,单台结构件加工成本降了12块,年省近百万。
说实话,这就是精炼的魔力,不是挤牙膏式提效,是直接把没用的东西删掉,一步到位。
液压阀块设计精炼前后对比实物图
问:我们就是几十人的小工厂,做精炼是不是得花大价钱上系统请咨询公司?
答:真不是。我见过最成功的精炼,百分之八十都是一线工人提出来的。山东有家做五金冲压的小厂,一共才12个工人,干了20年的冲压班长提了个改定位的方案:原来换不同规格的产品,要重新调三次定位螺栓,现在把常用的定位尺寸直接做死在台面上,换型号只要插一块预加工好的定位块,换模时间从原来的25分钟直接降到8分钟,整个改造只花了不到两千块做定位块,产能一个月提了15%,不到半个月就收回成本了。
不过话说回来,很多工厂现在就是懒,宁愿天天盯着采购砍原材料价格,也不愿意停下来捋一遍自己的设计和工艺,其实油水都在这些冗余里藏着。
做精炼要避开的几个常见坑
✅ 第一,别为了精炼砍掉必要的容错空间。
有的工厂走极端,为了砍成本把公差卡到设备的极限精度,一点余量都不留,稍微机床磨损个几丝,整批零件都废了,反而亏得更多。精炼是砍没用的冗余,不是拿掉所有缓冲,这个度要把控好。
✅ 第二,研发阶段别乱做精炼。
新品刚出来的时候,要留足够的测试和调整空间,别一开始就把能砍的都砍了,等后续改设计都没空间。精炼一定是量产稳定之后再做的优化,顺序别搞反。
✅ 第三,别只盯着生产端,供应链也要精炼。
很多人一提精炼就只想到车间里的工序,其实供应链端的冗余更多。比如你原来五种规格的M6螺丝,其实三种就能满足所有产品需求,统一规格之后,采购量上去了单价降了,库存也少了,这也是精炼。我见过一家做水泵的工厂,把原来两百多种五金标准件统一精简到八十多种,一年库存占用资金降了近两百万,太香了。
现在大环境就是这样,订单没那么多,价格拼得凶,谁能先把自己的冗余砍掉,把成本做扎实,谁就能拿到更多订单。有空多去车间转两圈,蹲在机床边看工人做一遍,你总能发现好多可以砍掉的地方。
不信你试试。
什么才是工业制造语境下的「精炼」
❗ 首先要厘清:精炼绝对不是偷工减料。 很多人一听到要砍工序砍成本,第一反应就是减配降品质,完全不对。工业领域的精炼,核心是把所有不产生额外价值的冗余环节、多余设计、无效库存全部砍掉,留下来的每一处设计、每一道工序,都刚好满足产品的核心需求,不多一分,不少一分。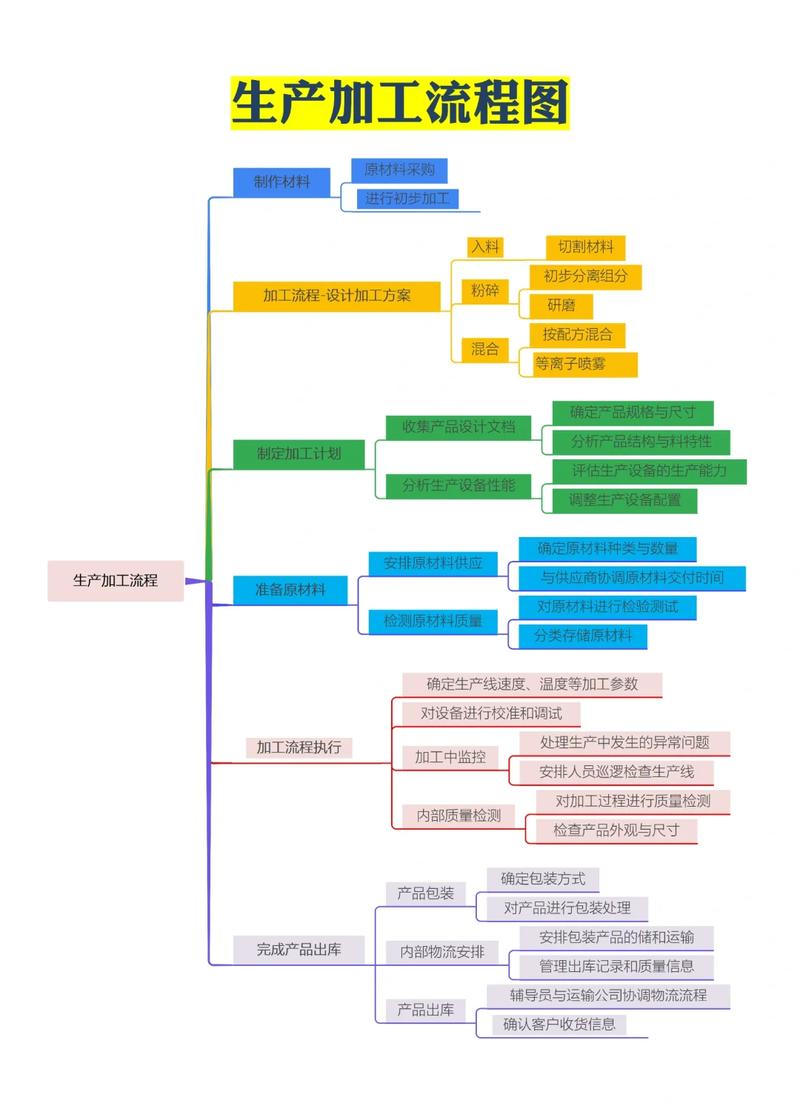 机械加工工艺流程精炼前后对比图
问:精炼和常规的工艺优化有什么不一样?
答:常规优化可能是提升某一步的效率,精炼是从根上重新捋:这一步到底要不要存在?我见过最夸张的例子,一家做工程机械结构件的工厂,居然把原来必做的一道抛丸工序砍掉了——原来客户要求抛丸是为了除锈方便喷漆,结果这家工厂改用了带防锈保护层的原厂钢板,切割完直接喷漆,根本不需要额外抛丸除锈,整个工序直接删掉,单台结构件加工成本降了12块,年省近百万。
说实话,这就是精炼的魔力,不是挤牙膏式提效,是直接把没用的东西删掉,一步到位。
当下制造端做精炼的几个落地方向
💡 第一个方向:工艺流程精炼 很多工厂的工艺都是几十年传下来的,师傅怎么做徒弟就怎么做,从来没人敢问一句:为什么一定要有这一步? 广东有家做汽车传动轴的代工工厂,原来的工艺线是:粗车→调质→精车→探伤→磨外圆。整个走下来一根轴要42分钟。前年工艺部牵头做精炼,反复测了三个月,发现粗车之后的留量刚好够调质后直接磨外圆,把中间精车那一步直接砍掉,不仅每根轴加工时间少了8分钟,少一次装夹就少一次定位误差,合格率还从原来的96%升到了99.2%。 没加设备没换工人,就是砍了一道没用的工序,产能直接提了近20%。 💡 第二个方向:产品设计精炼 很多工程师做设计,习惯留足余量,什么都往“稳妥”了做,最后多出来的全是成本。 浙江有家做液压阀块的工厂,原来设计要求是所有棱边全部倒2mm倒角,不管用不用得到。后来给国内某头部主机厂做配套,对方压价压得凶,逼着他们降本,设计师回头翻图纸才发现,超过六成的棱边在阀块内部,装进去根本看不到,也不影响密封和装配,只有需要人工安装的外部棱边需要倒角。 改了设计之后,每块阀块少了15分钟的铣倒角时间,刀具损耗一个月省了近两万,报价降了3%还能保持原来的利润率,直接拿下了三年的稳定订单。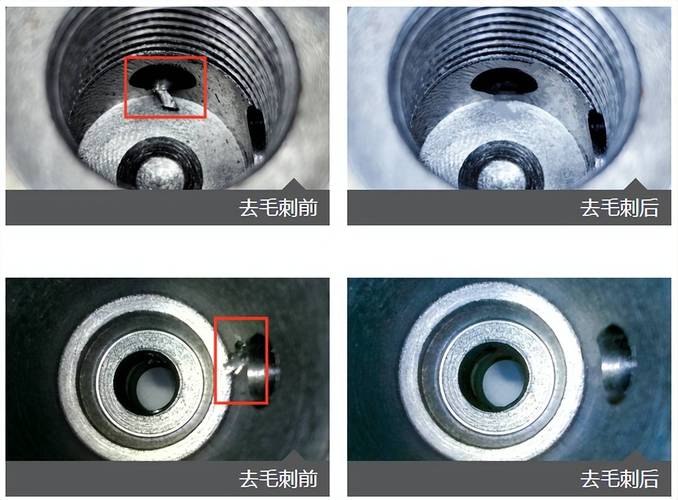 液压阀块设计精炼前后对比实物图
问:我们就是几十人的小工厂,做精炼是不是得花大价钱上系统请咨询公司?
答:真不是。我见过最成功的精炼,百分之八十都是一线工人提出来的。山东有家做五金冲压的小厂,一共才12个工人,干了20年的冲压班长提了个改定位的方案:原来换不同规格的产品,要重新调三次定位螺栓,现在把常用的定位尺寸直接做死在台面上,换型号只要插一块预加工好的定位块,换模时间从原来的25分钟直接降到8分钟,整个改造只花了不到两千块做定位块,产能一个月提了15%,不到半个月就收回成本了。
不过话说回来,很多工厂现在就是懒,宁愿天天盯着采购砍原材料价格,也不愿意停下来捋一遍自己的设计和工艺,其实油水都在这些冗余里藏着。
做精炼要避开的几个常见坑
 做精炼要避开的几个常见坑
✅ 第一,别为了精炼砍掉必要的容错空间。
有的工厂走极端,为了砍成本把公差卡到设备的极限精度,一点余量都不留,稍微机床磨损个几丝,整批零件都废了,反而亏得更多。精炼是砍没用的冗余,不是拿掉所有缓冲,这个度要把控好。
✅ 第二,研发阶段别乱做精炼。
新品刚出来的时候,要留足够的测试和调整空间,别一开始就把能砍的都砍了,等后续改设计都没空间。精炼一定是量产稳定之后再做的优化,顺序别搞反。
✅ 第三,别只盯着生产端,供应链也要精炼。
很多人一提精炼就只想到车间里的工序,其实供应链端的冗余更多。比如你原来五种规格的M6螺丝,其实三种就能满足所有产品需求,统一规格之后,采购量上去了单价降了,库存也少了,这也是精炼。我见过一家做水泵的工厂,把原来两百多种五金标准件统一精简到八十多种,一年库存占用资金降了近两百万,太香了。
现在大环境就是这样,订单没那么多,价格拼得凶,谁能先把自己的冗余砍掉,把成本做扎实,谁就能拿到更多订单。有空多去车间转两圈,蹲在机床边看工人做一遍,你总能发现好多可以砍掉的地方。
不信你试试。