连铸:被很多外行忽略的钢铁工业核心卡点
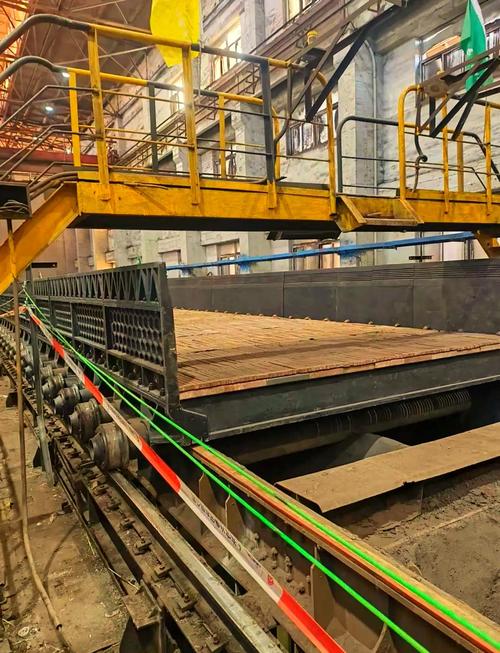
你去国内千万吨级的钢铁厂转一圈,最震撼的不是出铁时那几十米高的火龙,是连铸车间里,上千度的钢水顺着流槽进结晶器,没几分钟就变成了完整的板坯,从拉矫机里源源不断吐出来的场面。
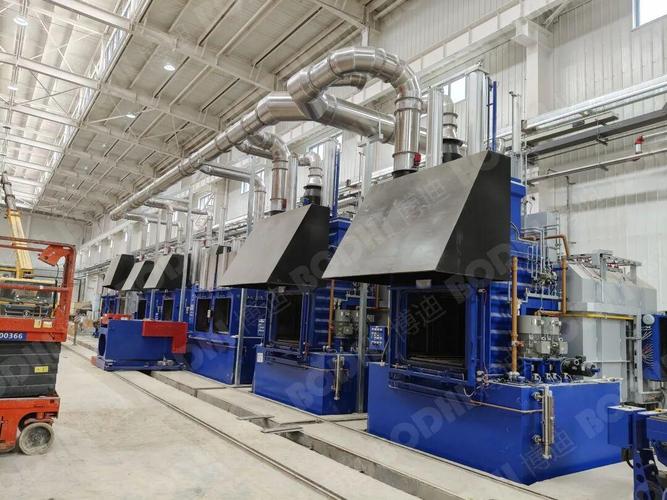
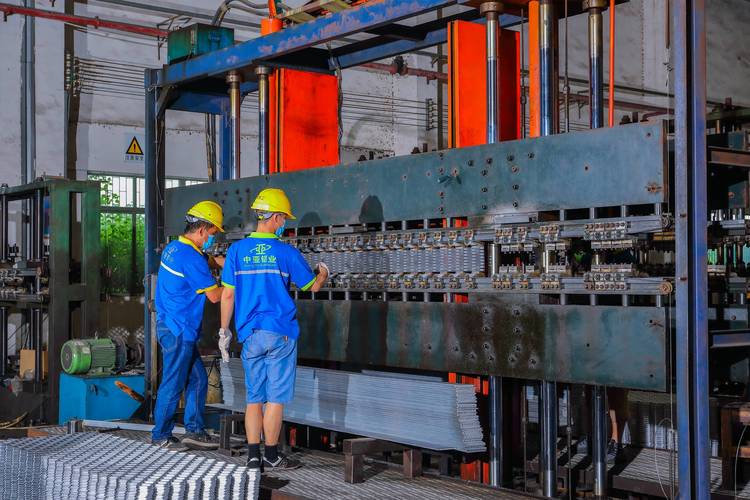
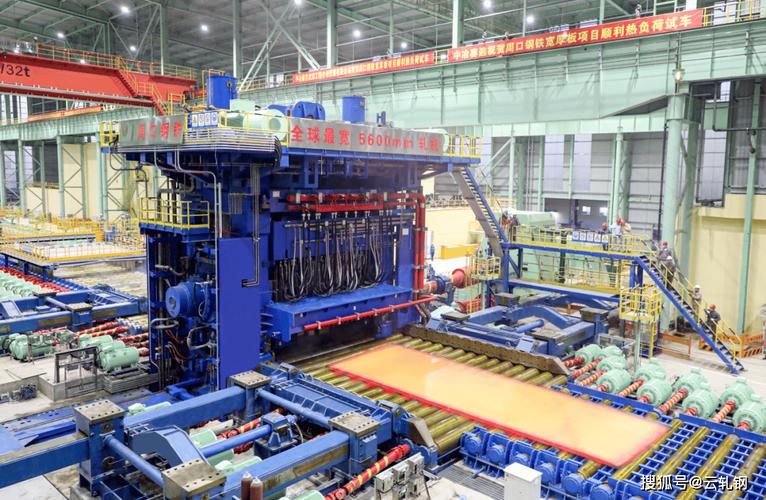
 国内钢厂现代连铸生产线现场图
现在国内主流钢厂的连铸比早就超过99.5%了,除了极少数特种超级钢,几乎全用连铸工艺。
问:连铸比到底是什么?行外人看行业报告经常碰到这个词,一直搞不懂。
答:其实很简单,就是钢厂一年生产的总坯量里,用连铸工艺做出来的坯占比。这个指标是全球通用的,衡量一个国家钢铁工业工艺水平高低,这是核心硬指标。放1980年,我们国家整体连铸比才不到23%,那时候大部分钢还是模铸出来的,差了整整三代技术。
连铸可不只是省时间省成本。它拉出来的坯料,内部组织均匀度比模铸高好几个等级,偏析少,杂质少,后续轧出来的钢板、钢管、型钢的稳定性,根本不是模铸能比的。现在你能用上几块钱一公斤的合格钢筋,能开到安全的国产汽车,连铸工艺功不可没。
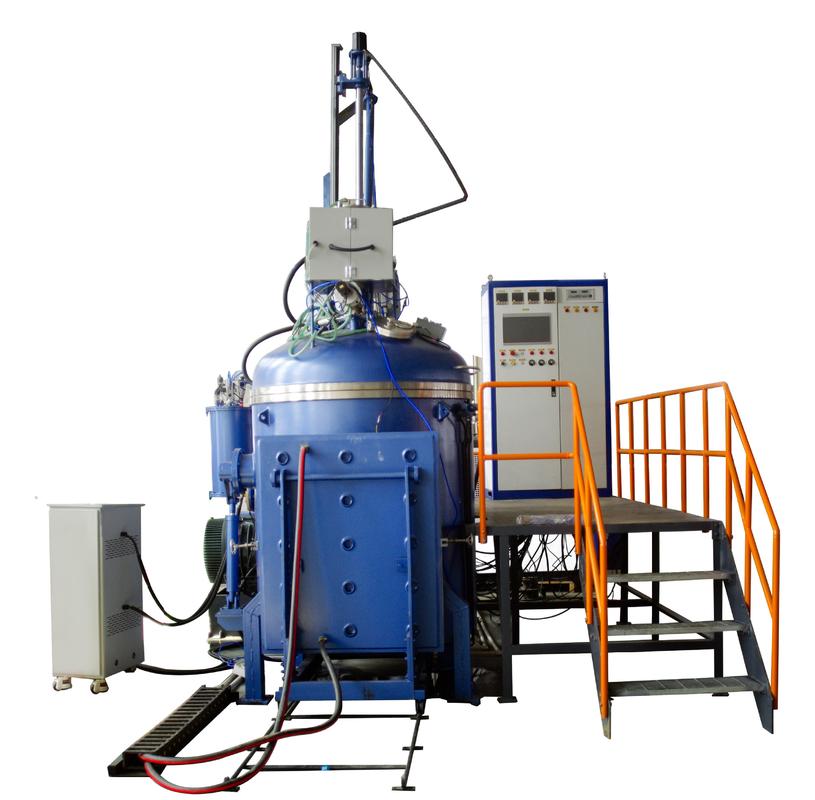
连铸结晶器内部钢水凝固过程示意图
还有高端连铸线的核心零部件,前几年高精度的结晶器振动装置、压下液压缸,很多都要从德国日本进口,价格贵,交货期还长,卡脖子卡得要死。
近年国内连铸技术的新突破,真的挺提气
最近这十年,国内钢厂、设备厂和科研院所一起啃硬骨头,出来不少好东西,真的改变了很多格局。
✅ 动态轻压下+三段电磁搅拌组合技术,直接把大厚度板坯的中心偏析问题解决了差不多八成。原来做高端轴承钢、核电用钢,中心偏析一直不合格,现在通过在凝固末端动态调整压下量,配合三段电磁搅拌把钢水里的杂质搅开,偏析等级直接从C级降到A级,合格坯出成率涨了二十多个点。
💡 数字孪生连铸现在已经不是概念了,国内好几家大厂都上线了。原来预防漏钢全靠老工人听声音、看结晶器水温变化,经验再好也有失手的时候。现在数字孪生模型实时算结晶器里坯壳的厚度、温度变化,提前十分钟就能预警漏钢,准确率超过95%,漏钢事故直接降了八成多。
❗ 还有近终形薄带连铸,这个真的是下一代技术。原来做0.5毫米以下的不锈钢薄带,要连铸出200毫米厚的板坯,再热轧,再冷轧,反复轧好几次。薄带连铸直接浇出2-5毫米厚的薄带,直接就能冷轧,能耗降30%以上,成本直接降20%,去年国内已经有万吨级的试验线产出合格产品了,打破了国外的技术垄断。
不过话说回来,我们还是不能飘。现在高端汽车面板用的超薄连铸坯,还有航空航天用的超大规格特殊钢连铸坯,还有一些细节问题没完全突破,还得接着啃。
很多人说钢铁是夕阳行业,没技术含量,我每次听到这话都想笑。就说连铸,结晶器里钢水的流动、凝固,差1度的水温,差0.01%的保护渣成分,出来的质量就天差地别,背后全是几十年一点点试出来的积累。
我们要搞高端制造,航母用的甲板钢,高铁用的轮轴钢,新能源发电用的风电塔筒钢,哪一样离得开合格的连铸坯?把连铸这个核心卡点啃下来,我们的钢铁工业才能真的从大到强。
什么是现代连铸,它彻底改变了钢铁业什么
放在半个世纪前,钢铁生产根本不是这样。那时候全靠模铸:把钢水浇进一个个单独的铸铁锭模,冷却后脱模,再送到开坯机里切成轧钢需要的尺寸。不光多了整整两道大工序,损耗高到吓人——100吨钢水,最后能出来85吨合格坯就算不错。还容易出偏析、气孔这些缺陷,后续质量很难控。 连铸的出现直接把整个流程砍半了。把钢水连续不断地通过结晶器凝固成坯壳,拉出结晶器后完全凝固,直接切割成需要长度的坯料,一步到位。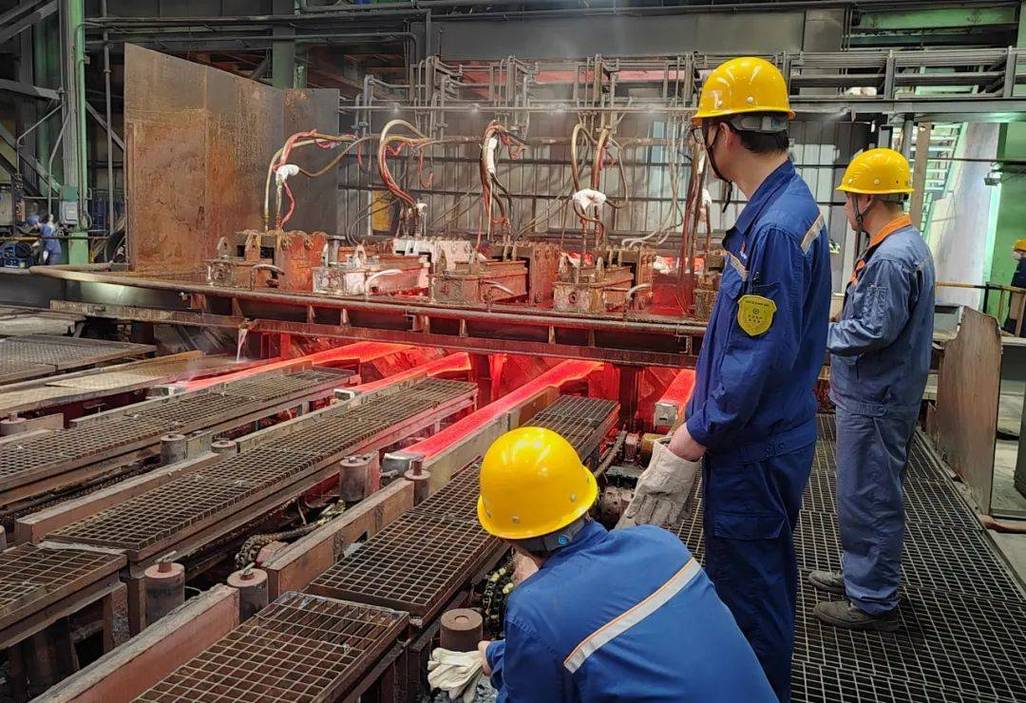 国内钢厂现代连铸生产线现场图
现在国内主流钢厂的连铸比早就超过99.5%了,除了极少数特种超级钢,几乎全用连铸工艺。
问:连铸比到底是什么?行外人看行业报告经常碰到这个词,一直搞不懂。
答:其实很简单,就是钢厂一年生产的总坯量里,用连铸工艺做出来的坯占比。这个指标是全球通用的,衡量一个国家钢铁工业工艺水平高低,这是核心硬指标。放1980年,我们国家整体连铸比才不到23%,那时候大部分钢还是模铸出来的,差了整整三代技术。
连铸可不只是省时间省成本。它拉出来的坯料,内部组织均匀度比模铸高好几个等级,偏析少,杂质少,后续轧出来的钢板、钢管、型钢的稳定性,根本不是模铸能比的。现在你能用上几块钱一公斤的合格钢筋,能开到安全的国产汽车,连铸工艺功不可没。
高端连铸生产,至今还有哪些卡脖子的痛点
说实话,我们连铸规模全球第一,做普通建筑用钢、普通船板钢早就没问题了,但要做高端坯料,还有不少坎要迈。 我跑钢厂的时候,跟很多老连铸工聊过,他们最头疼的几个问题,几十年了还没完全解决。第一个就是漏钢。拉速提快了容易漏,保护渣不对容易漏,结晶器磨损一点也容易漏。 问:漏钢到底有多严重?只是出个废品吗? 答:哪有这么简单。漏钢就是结晶器里,钢水已经凝固的坯壳没包住内部,从缝隙里漏出来了。温度一千多度啊,漏出来直接烧到下面的二冷设备,轻则整个流停机,废个几十吨坯,重则设备烧坏,出安全事故。是连铸生产里排名第一的事故类型,没有之一。现在高端薄板连铸,拉速快,坯壳薄,漏钢风险比普通连铸高好几倍。 还有大厚度连铸板坯的问题。现在核电压力容器、超大船用曲轴用的坯,厚度超过半米,整个断面要求均匀,中心不能有疏松偏析。稍微有点杂质气泡,整个几百吨的大坯就直接报废,损失几百万。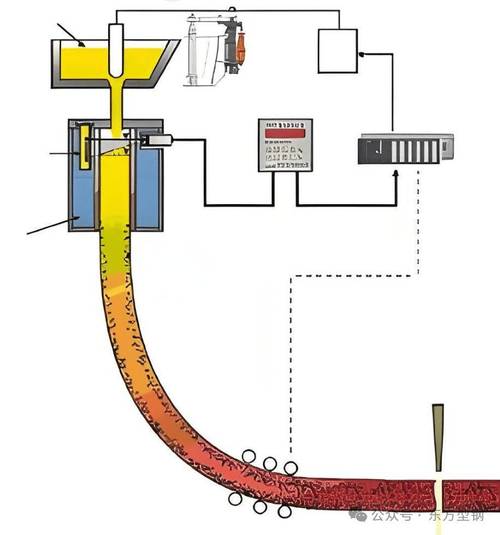 连铸结晶器内部钢水凝固过程示意图
还有高端连铸线的核心零部件,前几年高精度的结晶器振动装置、压下液压缸,很多都要从德国日本进口,价格贵,交货期还长,卡脖子卡得要死。
近年国内连铸技术的新突破,真的挺提气
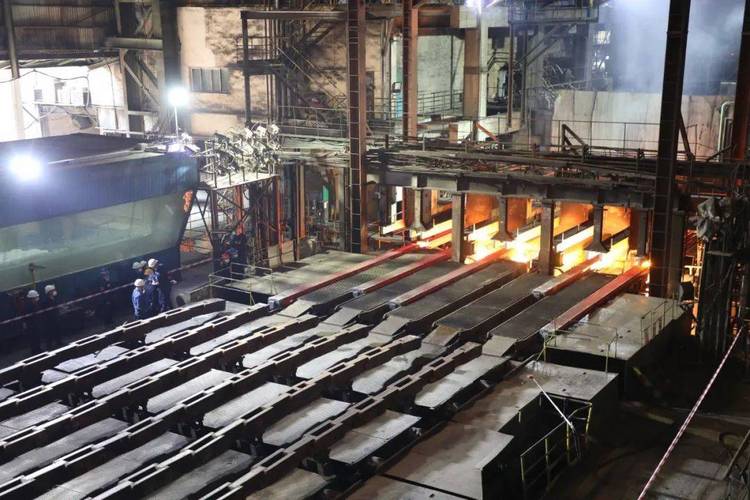 近年国内连铸技术的新突破,真的挺提气
最近这十年,国内钢厂、设备厂和科研院所一起啃硬骨头,出来不少好东西,真的改变了很多格局。
✅ 动态轻压下+三段电磁搅拌组合技术,直接把大厚度板坯的中心偏析问题解决了差不多八成。原来做高端轴承钢、核电用钢,中心偏析一直不合格,现在通过在凝固末端动态调整压下量,配合三段电磁搅拌把钢水里的杂质搅开,偏析等级直接从C级降到A级,合格坯出成率涨了二十多个点。
💡 数字孪生连铸现在已经不是概念了,国内好几家大厂都上线了。原来预防漏钢全靠老工人听声音、看结晶器水温变化,经验再好也有失手的时候。现在数字孪生模型实时算结晶器里坯壳的厚度、温度变化,提前十分钟就能预警漏钢,准确率超过95%,漏钢事故直接降了八成多。
❗ 还有近终形薄带连铸,这个真的是下一代技术。原来做0.5毫米以下的不锈钢薄带,要连铸出200毫米厚的板坯,再热轧,再冷轧,反复轧好几次。薄带连铸直接浇出2-5毫米厚的薄带,直接就能冷轧,能耗降30%以上,成本直接降20%,去年国内已经有万吨级的试验线产出合格产品了,打破了国外的技术垄断。
不过话说回来,我们还是不能飘。现在高端汽车面板用的超薄连铸坯,还有航空航天用的超大规格特殊钢连铸坯,还有一些细节问题没完全突破,还得接着啃。
很多人说钢铁是夕阳行业,没技术含量,我每次听到这话都想笑。就说连铸,结晶器里钢水的流动、凝固,差1度的水温,差0.01%的保护渣成分,出来的质量就天差地别,背后全是几十年一点点试出来的积累。
我们要搞高端制造,航母用的甲板钢,高铁用的轮轴钢,新能源发电用的风电塔筒钢,哪一样离得开合格的连铸坯?把连铸这个核心卡点啃下来,我们的钢铁工业才能真的从大到强。