拉拔工艺:被低估的精密金属成型核心技术
很多人聊金属成型,张口就是冲压、3D打印、五轴切削,没几个人会提拉拔。这东西太基础了,基础到所有人都在用,却没人愿意花功夫聊。
 工业钢丝冷拉拔生产现场
分两大类,冷拉拔和热拉拔,现在工业里90%以上用的都是冷拉拔,室温下加工,精度高,表面光,还能顺便提高金属的屈服强度,一举多得。
问:拉拔和挤压都是过模孔成型,为啥要分成两种完全不同的工艺?
答:核心差别在受力方向啊,挤压是从背后往前推,拉拔是从前面往出拉,受力不一样,应用场景天差地别。挤压适合做大截面、低塑性的材料,精度普遍不高;拉拔专门做小截面的线材、棒材、管材,精度随便就能做到IT7级,表面粗糙度能低到Ra0.8,这是挤压根本比不了的。
新能源动力电池细铜排拉拔成品
说实话,拉拔的优势真的戳中了很多高端制造的痛点:尺寸稳定,公差能控制在零点零几毫米以内,表面没有氧化皮,还能连续批量生产,成本比切削加工低太多了。
问:冷拉拔出来的金属强度更高,是不是所有场景都能用?
答:哪有这么好的事。冷拉拔会产生内应力啊,加工之后材料变硬变脆,塑性下降。如果你做的是要后续折弯、冲压的零件,不去掉内应力,用不了多久就会开裂。我之前见过一个小厂子,给汽车厂供冷拉拔钢管,省了去应力退火的工序,结果半年后有三分之一的管件断裂,赔了几百万,真的可惜。
拉拔生产最容易踩的几个坑
看起来简单的工艺,踩坑的人一抓一大把。说几个行内人都懂的坑:
💡 模具选错了,再努力也白搭
拉拔模具是核心,拉普通低碳钢丝,用硬质合金模具就行;如果你拉高碳钢丝或者钛合金、高温合金,那必须用聚晶金刚石模具,不然磨不了几天模孔就花了,出来的产品表面全是道子,直接报废。
❗ 润滑不到位,成本翻两倍
很多小厂子图便宜,用废机油混点石墨当润滑剂,拉拔的时候摩擦大,温度飙升,轻则模孔粘料,模具直接报废,重则拉拔断料,整卷坯料都废了。现在好用的磷化皂化润滑,还有高分子合成润滑剂,贵不了几个钱,能把模具寿命提高三倍以上,这笔账怎么算都划算。
💡 变形量乱分配,要么断要么贵
拉拔不可能一次把截面从100mm压到1mm,得分好多次。一次变形量太大,拉拔力超过材料强度,直接断;变形量太小,拉拔道数变多,电费人工都涨,成本直接上去。不同材料的变形量范围都是摸出来的,比如低碳钢一次变形量能到30%,钛合金最多15%,没摸透参数的新手,上来就得交学费。
不过话说回来,这几年拉拔工艺的进步真的挺快。之前拉超细金属丝,全靠老师傅调参数,现在有了超声波辅助拉拔,还有数字化闭环控制的拉拔线,能实时监测拉拔力、模温,自动调整拉拔速度,哪怕是0.05mm的超细银丝,合格率都能稳定在98%以上。
上个月跑工厂,见过一家做航空毛细管的,用了新的激光在线检测拉拔线,外径公差能稳定控制在0.002mm以内,放在十年前,根本做不到。
拉拔就是这么个东西,看起来平平无奇,是工业里最基础的成型工艺,可偏偏高端制造离不开它。没有好的拉拔工艺,你做不出细钛丝,做不出高精度钢管,新能源、医疗、航空全要卡脖子。
很多人追着那些高大上的新工艺跑,却忘了这些基础工艺里,藏着制造业真正的基本功。
到底什么是拉拔?别被教材定义绕晕
说穿了很简单:把金属坯料,强行拉过比它本身截面更小的模孔,压缩截面得到符合要求的尺寸,这就是拉拔。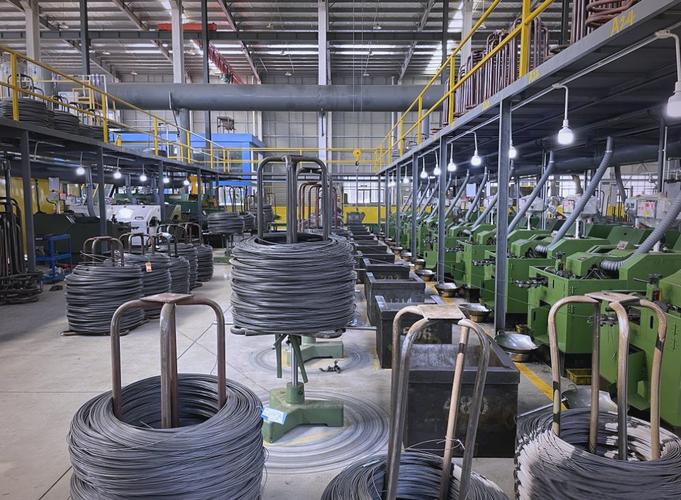 工业钢丝冷拉拔生产现场
分两大类,冷拉拔和热拉拔,现在工业里90%以上用的都是冷拉拔,室温下加工,精度高,表面光,还能顺便提高金属的屈服强度,一举多得。
问:拉拔和挤压都是过模孔成型,为啥要分成两种完全不同的工艺?
答:核心差别在受力方向啊,挤压是从背后往前推,拉拔是从前面往出拉,受力不一样,应用场景天差地别。挤压适合做大截面、低塑性的材料,精度普遍不高;拉拔专门做小截面的线材、棒材、管材,精度随便就能做到IT7级,表面粗糙度能低到Ra0.8,这是挤压根本比不了的。
拉拔的应用,早就不止于铁丝钢丝了
你最熟悉的拉拔产品,应该就是绑钢筋的铁丝,或者预应力桥梁用的钢绞线。但你不知道,现在很多高端制造领域,拉拔都是不可替代的核心工序。 说个最新的,新能源汽车动力电池的汇流排,用的超细铜带,很多是拉拔出来的。还有医疗领域,手术缝合用的钛合金丝,种植牙的钛基台毛坯,航空发动机叶片的冷却毛细管,全都是拉拔成型。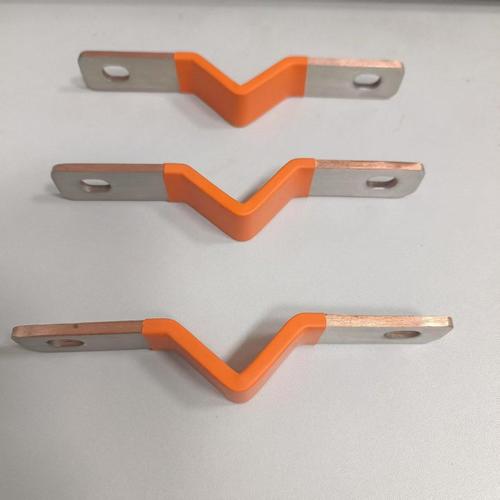 新能源动力电池细铜排拉拔成品
说实话,拉拔的优势真的戳中了很多高端制造的痛点:尺寸稳定,公差能控制在零点零几毫米以内,表面没有氧化皮,还能连续批量生产,成本比切削加工低太多了。
问:冷拉拔出来的金属强度更高,是不是所有场景都能用?
答:哪有这么好的事。冷拉拔会产生内应力啊,加工之后材料变硬变脆,塑性下降。如果你做的是要后续折弯、冲压的零件,不去掉内应力,用不了多久就会开裂。我之前见过一个小厂子,给汽车厂供冷拉拔钢管,省了去应力退火的工序,结果半年后有三分之一的管件断裂,赔了几百万,真的可惜。
拉拔生产最容易踩的几个坑
 拉拔生产最容易踩的几个坑
看起来简单的工艺,踩坑的人一抓一大把。说几个行内人都懂的坑:
💡 模具选错了,再努力也白搭
拉拔模具是核心,拉普通低碳钢丝,用硬质合金模具就行;如果你拉高碳钢丝或者钛合金、高温合金,那必须用聚晶金刚石模具,不然磨不了几天模孔就花了,出来的产品表面全是道子,直接报废。
❗ 润滑不到位,成本翻两倍
很多小厂子图便宜,用废机油混点石墨当润滑剂,拉拔的时候摩擦大,温度飙升,轻则模孔粘料,模具直接报废,重则拉拔断料,整卷坯料都废了。现在好用的磷化皂化润滑,还有高分子合成润滑剂,贵不了几个钱,能把模具寿命提高三倍以上,这笔账怎么算都划算。
💡 变形量乱分配,要么断要么贵
拉拔不可能一次把截面从100mm压到1mm,得分好多次。一次变形量太大,拉拔力超过材料强度,直接断;变形量太小,拉拔道数变多,电费人工都涨,成本直接上去。不同材料的变形量范围都是摸出来的,比如低碳钢一次变形量能到30%,钛合金最多15%,没摸透参数的新手,上来就得交学费。
不过话说回来,这几年拉拔工艺的进步真的挺快。之前拉超细金属丝,全靠老师傅调参数,现在有了超声波辅助拉拔,还有数字化闭环控制的拉拔线,能实时监测拉拔力、模温,自动调整拉拔速度,哪怕是0.05mm的超细银丝,合格率都能稳定在98%以上。
上个月跑工厂,见过一家做航空毛细管的,用了新的激光在线检测拉拔线,外径公差能稳定控制在0.002mm以内,放在十年前,根本做不到。
拉拔就是这么个东西,看起来平平无奇,是工业里最基础的成型工艺,可偏偏高端制造离不开它。没有好的拉拔工艺,你做不出细钛丝,做不出高精度钢管,新能源、医疗、航空全要卡脖子。
很多人追着那些高大上的新工艺跑,却忘了这些基础工艺里,藏着制造业真正的基本功。