真空炉选型:工业热处理老手都未必说透的干货
干热处理这行快二十年,见过太多老板买真空炉踩大坑。刚入行那会,长三角有个做高端模具钢的老板,图便宜接了小厂的低价单,不到两年真空炉炉衬漏了,整炉成型高速钢全部氧化报废,直接亏了小两百万!
真不是吓新人。
现在什么行业离不开真空炉?新能源动力电池的正极材料烧结,光伏单晶硅的退火处理,骨科植入物的真空热处理,就连航天发动机的叶片加工,都得靠真空炉出活。2024年了,新厂上马热处理线,要么堆配置花了冤枉钱,要么贪便宜后续维护成本堆成山,能选对的真没几个。
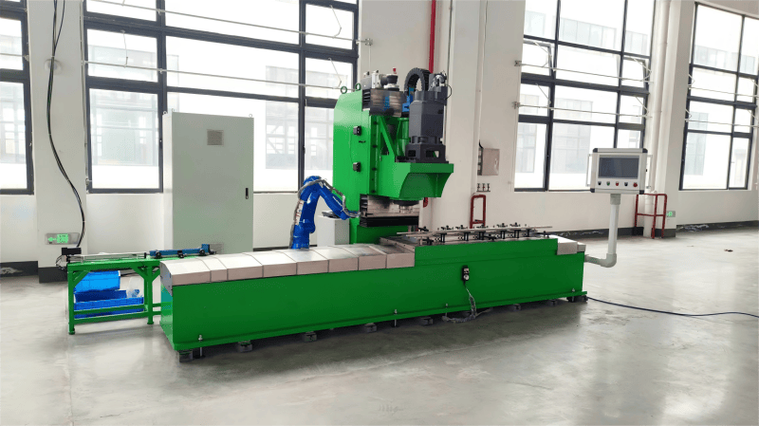
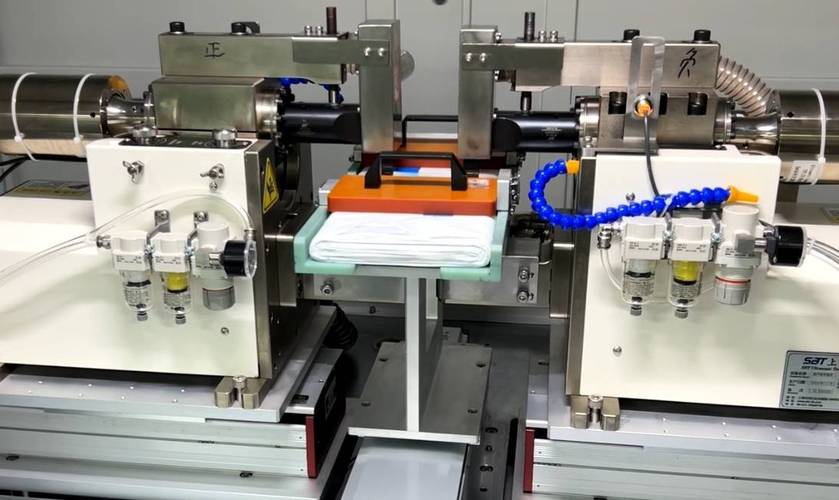
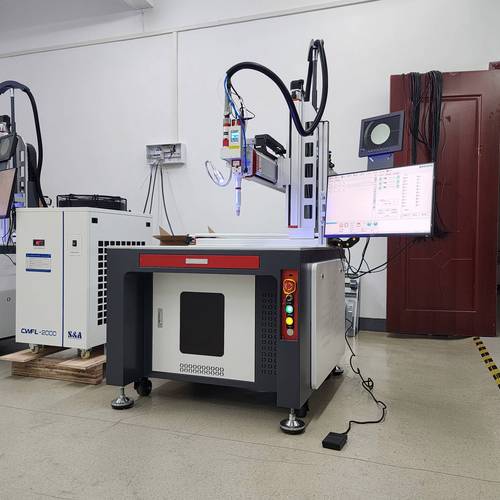
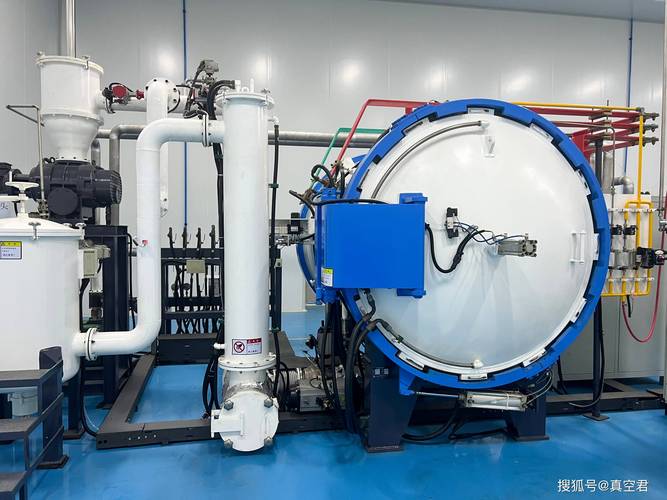
 工业热处理车间在用真空炉实拍
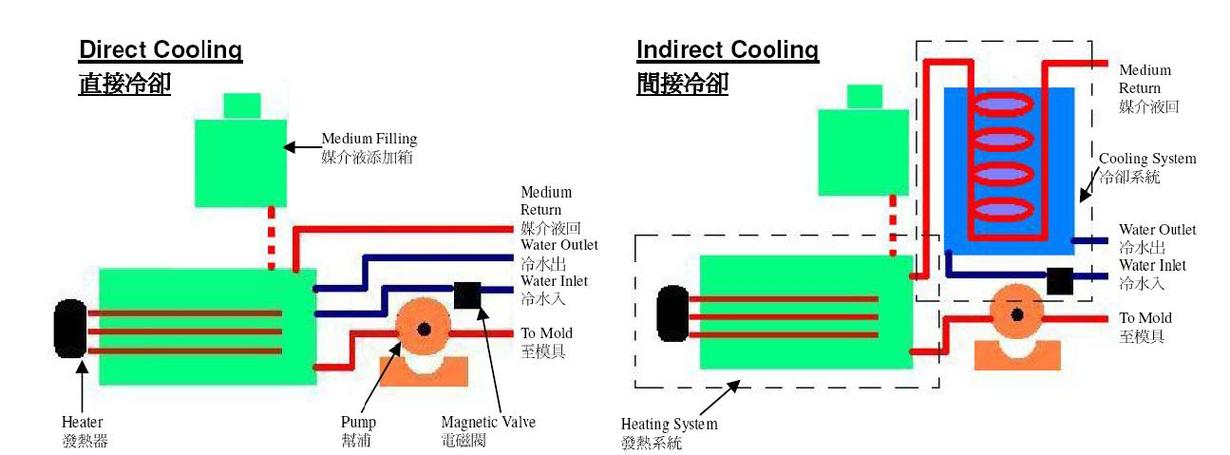
真空炉加热室核心结构拆解图
选对只是第一步,真空炉的维护才是续命关键
我见过太多厂子,花大几百万买了真空炉,往车间一丢,开机就用,坏了才修。不出三年,原本能做到的真空度上不去,工件动不动就氧化报废,性能掉得一半都不止。
也见过用了十五年的老真空炉,拿出来打硬度,精度还跟新的差不多。差在哪?全在日常那点维护功夫上。
给大家整理几个我攒了十几年的维护要点:
💡 每次开炉前,先抽真空测静态漏气率。哪怕漏的不多,积少成多,很快就会出大问题。别嫌麻烦,十多分钟的事,能帮你避免整炉报废的损失。
💡 每个月至少清理一次加热室的灰尘和氧化皮。尤其是用石墨加热元件的真空炉,掉下来的碳粉不及时清,很容易短路打火,烧坏加热元件,换一套大几万。
❗ 停炉绝对不能立马关机械泵。一定要等炉温降到100℃以下再关泵,不然炉体内腔很容易结露生锈,密封圈也会很快老化失效,漏气得你头疼。
✅ 每年按时换一次真空泵油,别舍不得那几千块钱。真要是泵因为油脏烧坏了,换一个泵少说几万块,得不偿失。
不过话说回来,现在新出的智能真空炉真的省心太多。去年帮一个做医疗器械的朋友盯新厂采购,选了国内头部厂的智能真空炉,系统自带实时漏气监测,到维护时间直接弹提醒,不用工人记,大大减少了出问题的概率。
最后说几句实在话
干工业这么多年,最大的体会就是,买设备从来都是买对不买贵。选真空炉,先摸清楚自己要加工什么产品,需要什么参数,别被销售的高端参数忽悠,别贪小便宜买小厂的三无产品,选完了好好维护,一台设备用十几年,给你赚回好几台的钱,这才是划算的买卖。
对吧?
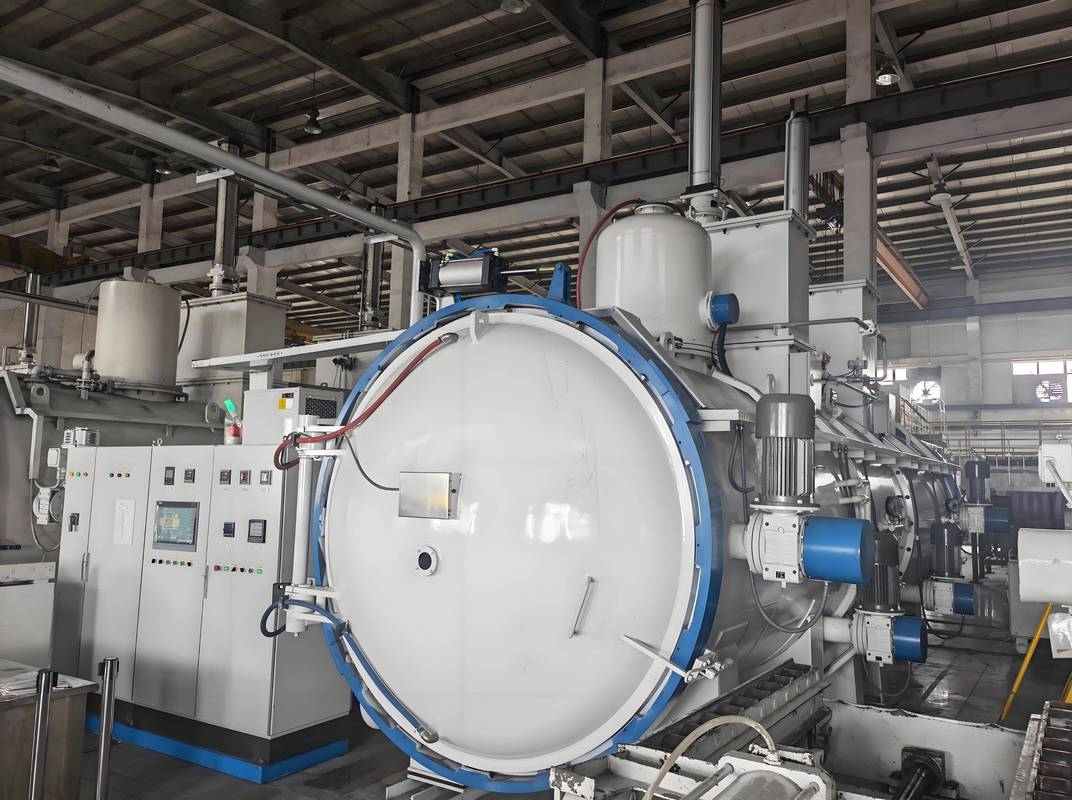 工业热处理车间在用真空炉实拍
为什么很多人选不对真空炉?因为被销售牵着鼻子走
我接触过不少采购,上来就问"你家真空炉真空度能做到多少?最高温度多少?",把参数堆得越高越好,最后钱花了一大半,功能根本用不上。 说实话,选真空炉核心就是匹配你的加工需求,不是参数越高越好。我给你掰扯几个最容易被忽悠的点。 第一个就是极限真空度。销售一开口就是"我们能做到1e-6Pa,行业最高",你一听就觉得好。可你要是做普通冷作模具钢淬火,1e-3Pa完全满足要求,花几十万提更高的真空度,纯纯交智商税。只有做半导体材料、高端电子器件这种怕残留气体污染的,才需要这么高的真空度,别乱跟风。 第二个就是加热能力,很多人只看最高能到多少度,不看升温速率。你做批量大件热处理,升温速率差个100℃每小时,一炉就多等三四个小时,一天少出一炉货,一年下来亏的钱都够再添半台设备了。 这里插两个大家问得最多的问题: 问:真空炉的冷却速度是不是越快越好? 答:当然不是。做高淬透性的模具钢、高端结构钢,确实需要快冷才能达到要求的硬度,避免变形。但你要是做有色金属退火、精密陶瓷烧结,太快的冷速会直接导致工件开裂变形,反而要控制冷速慢慢降。合适的才是最好的,别盲目追快。 问:国产真空炉和进口比差很多吗?有没有必要多花一倍钱买进口? 答:放在十年前,我肯定劝你预算够就上进口。那时候进口的控温精度、密封寿命确实比国产好一大截。现在不一样了,国内头部厂商做出来的真空炉,控温精度能稳定在±1℃,真空密封件用五六年完全没问题,大部分制造业场景完全能打。只有做航天部件、高端半导体衬底这种极端要求的,才需要考虑进口。普通工厂选靠谱国产,能省一半钱,售后响应还快,真不比进口差。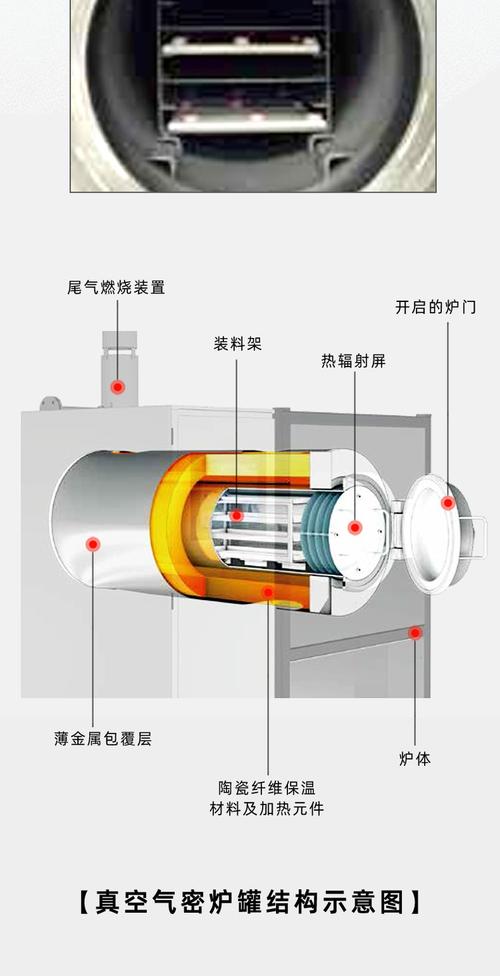 真空炉加热室核心结构拆解图
选对只是第一步,真空炉的维护才是续命关键
 选对只是第一步,真空炉的维护才是续命关键
我见过太多厂子,花大几百万买了真空炉,往车间一丢,开机就用,坏了才修。不出三年,原本能做到的真空度上不去,工件动不动就氧化报废,性能掉得一半都不止。
也见过用了十五年的老真空炉,拿出来打硬度,精度还跟新的差不多。差在哪?全在日常那点维护功夫上。
给大家整理几个我攒了十几年的维护要点:
💡 每次开炉前,先抽真空测静态漏气率。哪怕漏的不多,积少成多,很快就会出大问题。别嫌麻烦,十多分钟的事,能帮你避免整炉报废的损失。
💡 每个月至少清理一次加热室的灰尘和氧化皮。尤其是用石墨加热元件的真空炉,掉下来的碳粉不及时清,很容易短路打火,烧坏加热元件,换一套大几万。
❗ 停炉绝对不能立马关机械泵。一定要等炉温降到100℃以下再关泵,不然炉体内腔很容易结露生锈,密封圈也会很快老化失效,漏气得你头疼。
✅ 每年按时换一次真空泵油,别舍不得那几千块钱。真要是泵因为油脏烧坏了,换一个泵少说几万块,得不偿失。
不过话说回来,现在新出的智能真空炉真的省心太多。去年帮一个做医疗器械的朋友盯新厂采购,选了国内头部厂的智能真空炉,系统自带实时漏气监测,到维护时间直接弹提醒,不用工人记,大大减少了出问题的概率。
最后说几句实在话
 最后说几句实在话
干工业这么多年,最大的体会就是,买设备从来都是买对不买贵。选真空炉,先摸清楚自己要加工什么产品,需要什么参数,别被销售的高端参数忽悠,别贪小便宜买小厂的三无产品,选完了好好维护,一台设备用十几年,给你赚回好几台的钱,这才是划算的买卖。
对吧?