热处理炉选型避坑:老工程师攒了十年的实战经验
很多制造工厂扩产或者更新设备时,在热处理炉上栽的跟头,真不比产品研发少。
花了大几百万进了新炉,开起来才发现要么不匹配自己的产品,要么能耗高得离谱,要么做出来的合格品率还不如旧炉。
说出来你可能不信,我见过一家做新能源汽车结构件的工厂,买炉的时候贪大求全,最后一年仅能耗就多花了近百万,亏到肉疼。
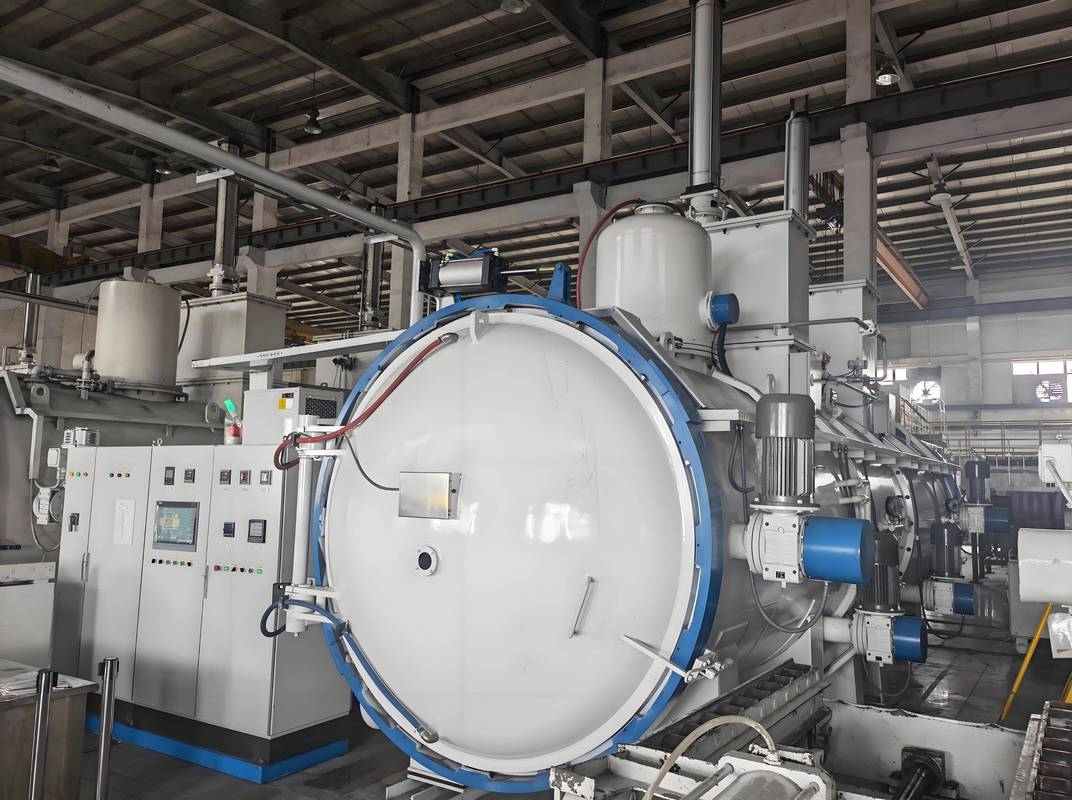
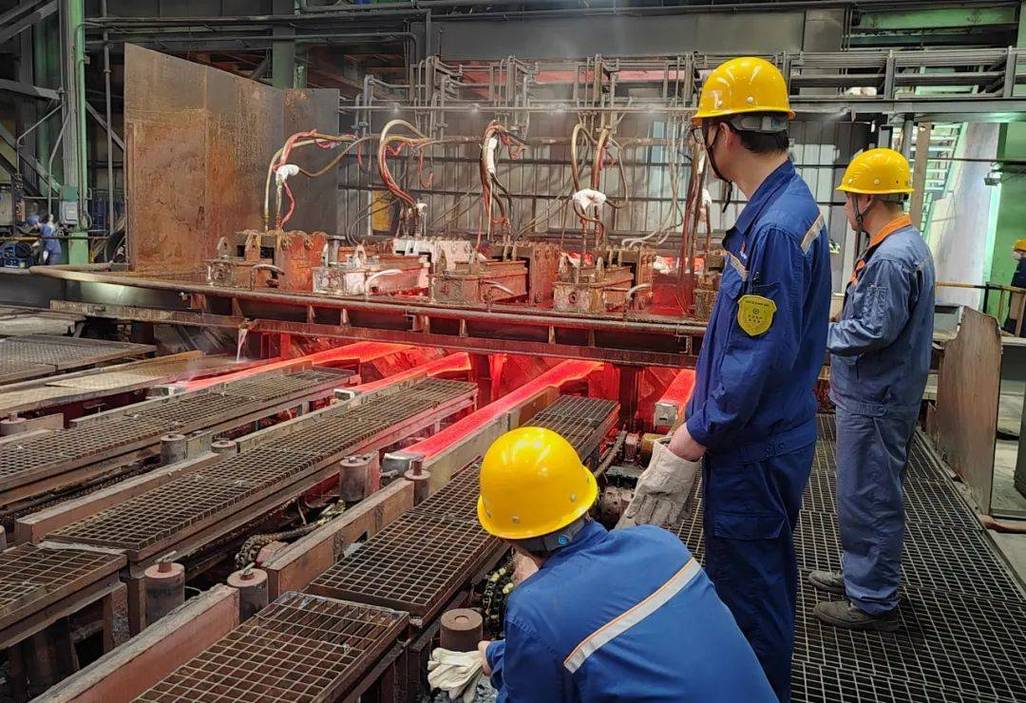
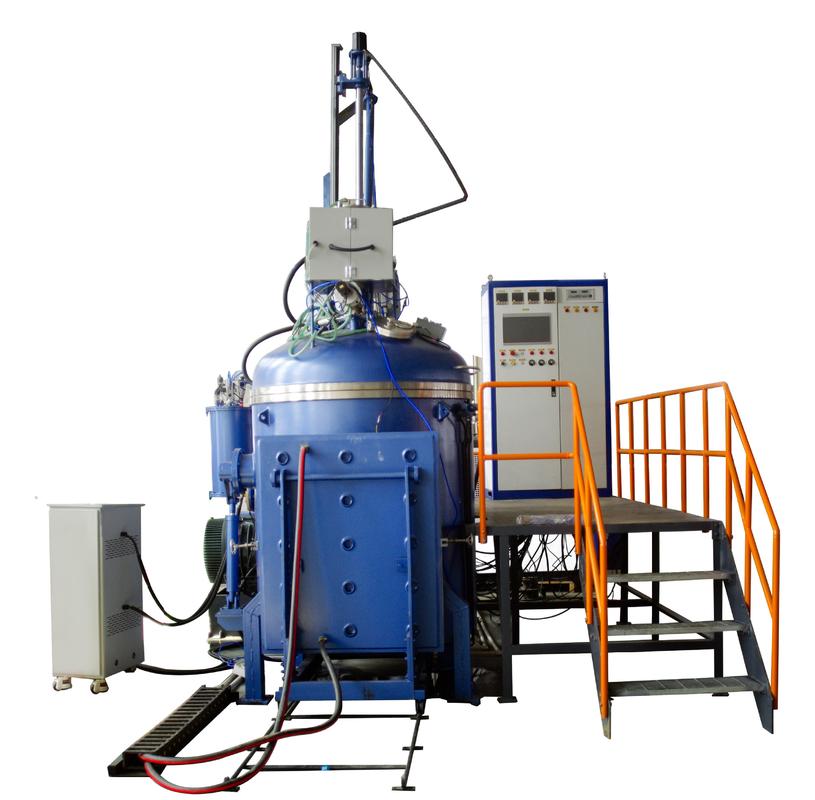
 工业生产车间在用箱式热处理炉实拍
问:我工厂订单杂,什么类型的活都接,是不是选一台大规格热处理炉就能通吃?
答:这绝对是选型排名第一的大坑!大炉干小活,光是每次升温保温多耗的电或燃气,一年下来多花的成本,够买半台适配小活的专用炉了。而且大炉的温度均匀性本来就更难控制,小精密件淬火出来硬度差个十几度,整批报废,赔的钱远比当初省的设备钱要多。订单杂不如选模块化的多工位炉,或者分批次上不同规格的炉,别想着一口吃成胖子。
问:现在都再说网带炉效率比箱式炉高,我做汽车标准件是不是直接换网带炉就对了?
答:网带炉适合连续大批量生产,这没错,但如果你单批次换规格换材质很频繁,每次换料调炉要花大半天,停炉调整的损失远大于你省出来的那点生产时间。反过来,如果你的订单稳定批量大,网带炉的人均产出确实比箱式炉高不少,选不选,核心看你的生产模式,不是看哪个更先进。
热处理炉智能控温系统操作面板实拍
2024年热处理炉的新趋势,别用老黄历选设备
现在双碳卡得严,很多地方对工业炉的能耗都有硬性指标,达不到还拿不到生产许可。蓄热式燃烧技术现在已经很成熟了,用在热处理炉上,比传统燃烧方式节能30%以上,很多地区还能拿节能改造补贴,算下来真的不贵。
其次就是数字化追溯,现在给主机厂做配套,尤其是新能源汽车、航空航天领域,甲方都要你提供每一批次热处理的过程数据,从升温到保温再到降温的曲线,每一分钟的温度碳势都要有记录。原来的老热处理炉全靠人工手写记录,根本达不到要求,接不到高端订单。现在新出的热处理炉基本都带数据自动存储上传功能,直接对接工厂的MES系统,客户要什么直接调,太方便了。
还有真空热处理炉,原来只有高端军工产品才用得起,现在成本降了很多,新能源汽车的电机轴、手机结构件、精密模具都开始用了。真空热处理无氧化,变形小,做完之后基本不需要再打磨除氧化皮,后续加工省了好多工序,算下来综合成本其实比普通热处理更低。
❗ 最后再补一句,很多人选设备只看初始报价,从来不算后期的总拥有成本。我见过一家厂,为了省十万块,买了小厂的杂牌热处理炉,结果加热管坏了,等配件等了半个月,整条热处理线停摆,错过了客户交期,赔了几十万违约金,还丢了长期订单,亏到姥姥家。选炉一定要问清楚配件供应周期,厂家的售后响应速度,这些隐形成本,比那点设备差价重要多了。
选热处理炉,从来不是选最贵的,也不是选最先进的,是选最适配你当下订单和产品的。多跑两家做同类型产品的工厂,看看人家实际用下来怎么样,比你看十本厂家样本管用多了。
别光盯着参数表,先摸透自己的实际需求
很多采购或者技术负责人上来就问:你们家最大能做多大尺寸?最高温度能到多少? 这些参数当然重要,但比参数更先要确定的,是你自己到底要处理什么产品,批量多大,精度要求到哪。 做汽车大批量标准紧固件的,和做航天单件小批量精密叶片的,对热处理炉的要求完全是两个物种。 哪怕都是做齿轮,乘用车变速箱齿轮和风电大型齿轮,炉型选的也完全不一样。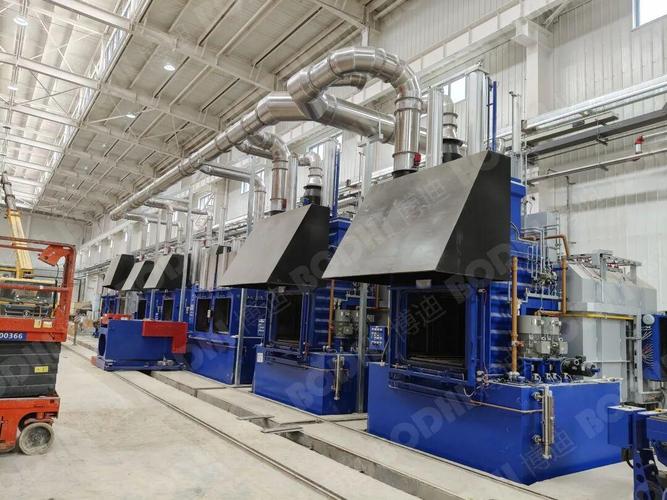 工业生产车间在用箱式热处理炉实拍
问:我工厂订单杂,什么类型的活都接,是不是选一台大规格热处理炉就能通吃?
答:这绝对是选型排名第一的大坑!大炉干小活,光是每次升温保温多耗的电或燃气,一年下来多花的成本,够买半台适配小活的专用炉了。而且大炉的温度均匀性本来就更难控制,小精密件淬火出来硬度差个十几度,整批报废,赔的钱远比当初省的设备钱要多。订单杂不如选模块化的多工位炉,或者分批次上不同规格的炉,别想着一口吃成胖子。
问:现在都再说网带炉效率比箱式炉高,我做汽车标准件是不是直接换网带炉就对了?
答:网带炉适合连续大批量生产,这没错,但如果你单批次换规格换材质很频繁,每次换料调炉要花大半天,停炉调整的损失远大于你省出来的那点生产时间。反过来,如果你的订单稳定批量大,网带炉的人均产出确实比箱式炉高不少,选不选,核心看你的生产模式,不是看哪个更先进。
影响质量的隐形细节,九成采购都会漏看
参数表上写的温度均匀性±5℃,是不是真的开一年还能保持这个精度? 说实话,很多小厂做的热处理炉,出厂的时候确实达标,用了一年半载,耐火砖裂了缝,加热管老化衰减,炉内温度飘个十几度都是常事,淬出来的货硬度不达标,变形超差,哭都没地方哭。 💡 选炉的时候一定要看炉体的保温材料,现在最新的轻质陶瓷纤维保温材料,比传统的重质耐火砖节能至少20%,而且温度稳定性好很多,不要为了省几万块设备钱选老材料。 还有很容易被忽略的密封性能。做渗碳、渗氮热处理的厂家都懂,碳势稳不住,产品表面的含碳量就不对,做出来的齿轮跑个几千公里就磨坏了,售后索赔能把你赚的钱都亏出去。密封不好还会漏热,能耗蹭蹭往上涨,车间温度夏天能飙到四十多度,工人都留不住。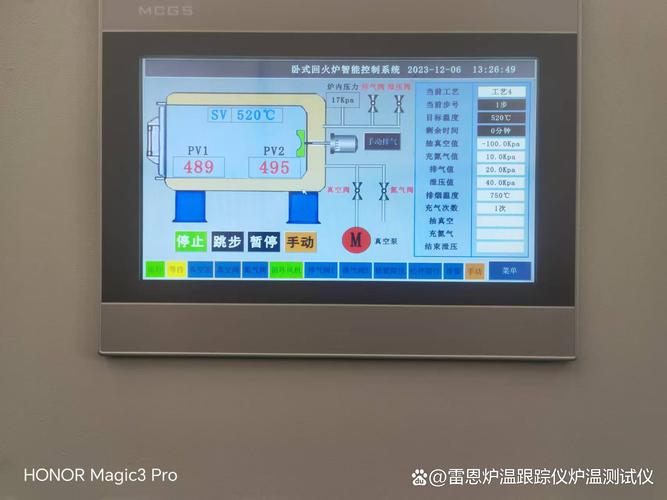 热处理炉智能控温系统操作面板实拍
2024年热处理炉的新趋势,别用老黄历选设备
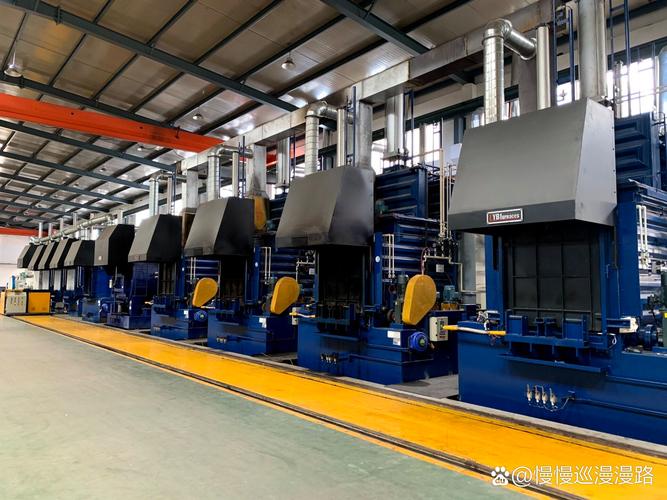 2024年热处理炉的新趋势,别用老黄历选设备
现在双碳卡得严,很多地方对工业炉的能耗都有硬性指标,达不到还拿不到生产许可。蓄热式燃烧技术现在已经很成熟了,用在热处理炉上,比传统燃烧方式节能30%以上,很多地区还能拿节能改造补贴,算下来真的不贵。
其次就是数字化追溯,现在给主机厂做配套,尤其是新能源汽车、航空航天领域,甲方都要你提供每一批次热处理的过程数据,从升温到保温再到降温的曲线,每一分钟的温度碳势都要有记录。原来的老热处理炉全靠人工手写记录,根本达不到要求,接不到高端订单。现在新出的热处理炉基本都带数据自动存储上传功能,直接对接工厂的MES系统,客户要什么直接调,太方便了。
还有真空热处理炉,原来只有高端军工产品才用得起,现在成本降了很多,新能源汽车的电机轴、手机结构件、精密模具都开始用了。真空热处理无氧化,变形小,做完之后基本不需要再打磨除氧化皮,后续加工省了好多工序,算下来综合成本其实比普通热处理更低。
❗ 最后再补一句,很多人选设备只看初始报价,从来不算后期的总拥有成本。我见过一家厂,为了省十万块,买了小厂的杂牌热处理炉,结果加热管坏了,等配件等了半个月,整条热处理线停摆,错过了客户交期,赔了几十万违约金,还丢了长期订单,亏到姥姥家。选炉一定要问清楚配件供应周期,厂家的售后响应速度,这些隐形成本,比那点设备差价重要多了。
选热处理炉,从来不是选最贵的,也不是选最先进的,是选最适配你当下订单和产品的。多跑两家做同类型产品的工厂,看看人家实际用下来怎么样,比你看十本厂家样本管用多了。