熔炼:工业制造的第一道生死关
很多人提起熔炼,第一反应就是黑乎乎的炉子、烧红的铁水,是工业里最粗笨的那一环。
错了。
现代高端制造的命门,恰恰就卡在熔炼这一步。
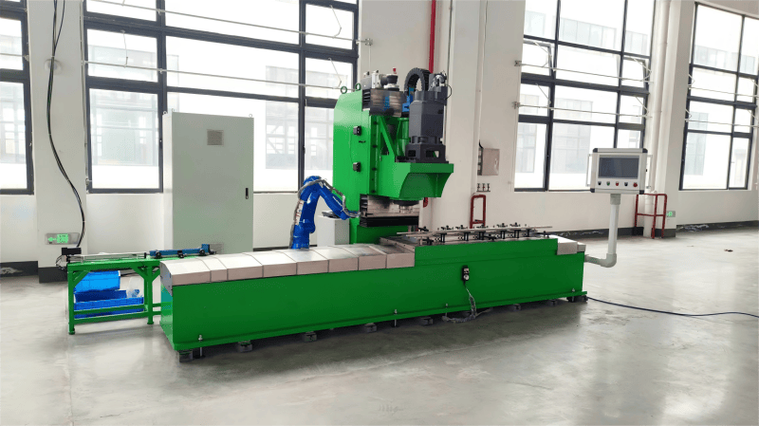
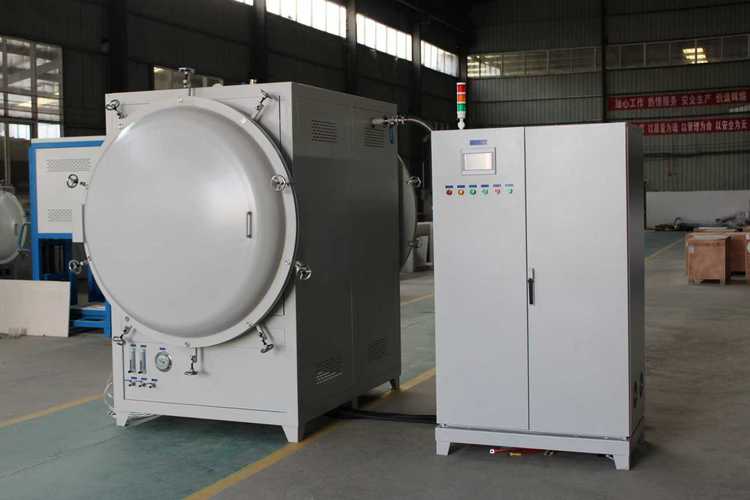
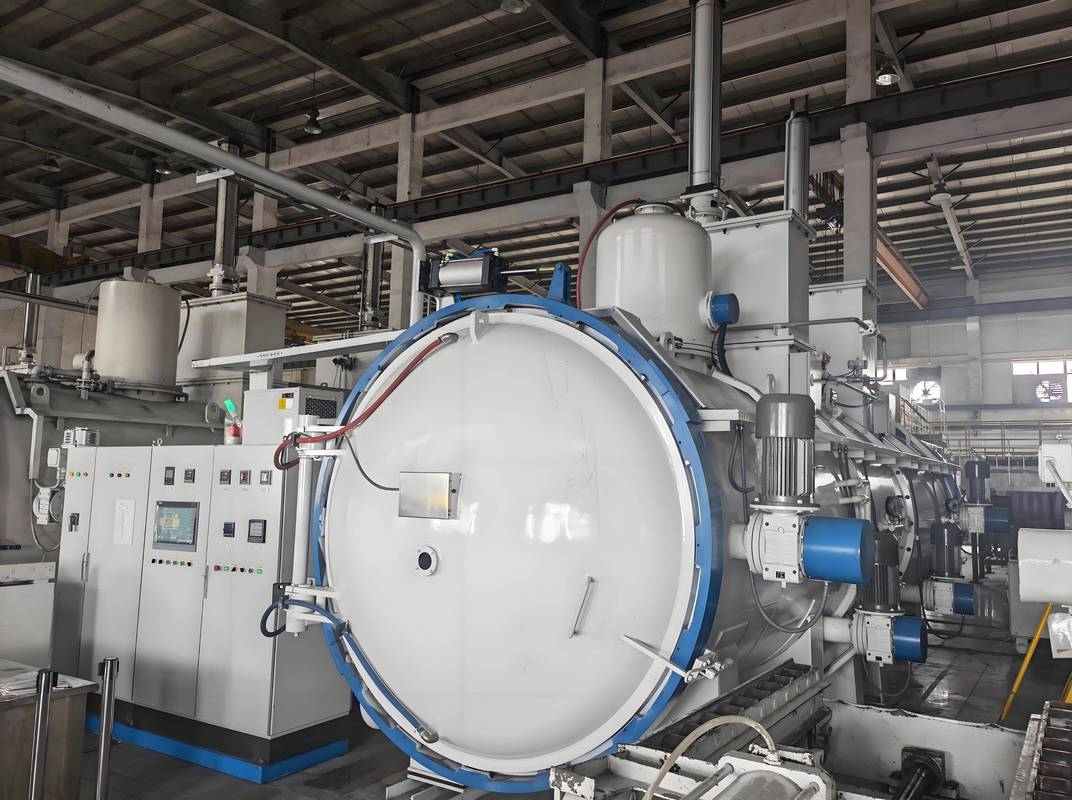
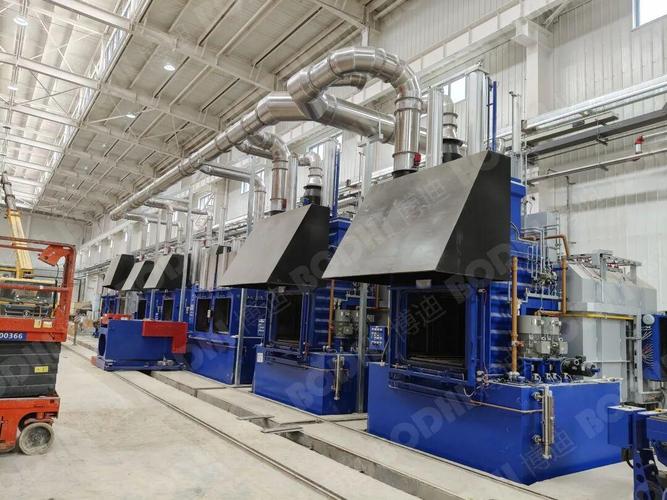
 真空感应熔炼炉工业生产现场
哪怕你后续的加工精度做到纳米级,熔炼出来的合金纯度不够、成分不均,做出来的东西就是一堆废金属。
说实话,过去二十年我们很多高端零件做不出来,不全是机床不行,就是熔炼过不了关。
问:市面上说的“真空熔炼”“气氛熔炼”到底差在哪?普通制造业真的要分这么细吗?
答:差太远了。你炼普通建筑用钢筋,敞炉烧就行,多点杂质无非锈得快一点,不影响撑个几十年。但你炼航空用的高温合金,哪怕万分之一的氧含量,都会让叶片在1500℃持续工作的极端环境下,运行不到一千小时就断成两截,这个代价谁都担不起。真空熔炼就是把炉子里抽成低真空,彻底隔绝氧、氮这些会破坏合金性能的有害杂质,气氛熔炼就是通惰性保护气,成本比真空低三分之一左右,适合对纯度要求稍低但又不能有氧化的特种合金。不是所有厂都要搞真空,但做高端货,这道关绕不过。
现在国内不少做稀土永磁的工厂,已经用上了国产冷坩埚真空熔炼炉,熔炼出来的稀土合金纯度比传统工艺高两个数量级,做出来的永磁体磁力更强,还更耐腐蚀,这就是工艺升级带来的实实在在的收益。
特种合金熔炼后成分检测金相图谱
国内熔炼技术的突破,藏着高端制造的底气
不过话说回来,最近这五年国内熔炼技术的进步,真的超出很多人的预期。
之前10吨以上的大功率真空感应熔炼炉,全世界只有两三个欧美厂商能做,人家开口就是几个亿一台,还不卖给你核心技术,交期要等两年,动不动就卡脖子,限制你用于军工领域。现在国内江苏、山东的几家装备厂,已经能做15吨级的大功率真空熔炼炉,性能和进口没差,成本比进口低一半,交期只要八个月,现在国内不少特钢企业都换了国产炉子。
还有电子束冷床熔炼,这是炼高端航空钛锭的核心工艺,之前国内做出来的钛锭,均匀度一直不够,做大尺寸叶片就不合格。这两年国内厂商改了电子枪的排布和磁场引导结构,现在炼出来的钛锭,成分均匀度已经追平进口产品,不少航空厂已经换成国产坯料了,成本降了快40%。
熔炼这活儿,看起来就是烧火熔化,实际上是把一堆普通金属,炼成能扛住极端工况的好材料,是真的“百炼成钢”。
这活儿,没捷径。
你偷工减料,它就给你出废品。你沉下心磨工艺,它就能给你造出能站稳脚跟的国之重器。
对不对?
为什么现在特种合金熔炼卡了这么多高端制造的脖子?
风电的主轴要扛住十几级台风,转二十年不能裂;航空发动机的叶片要在1500℃的高温下每分钟转一万多转,不能变形;芯片厂的单晶硅炉要连续用几千小时,不能掉一点杂质。这些核心部件的性能,从根上由熔炼决定。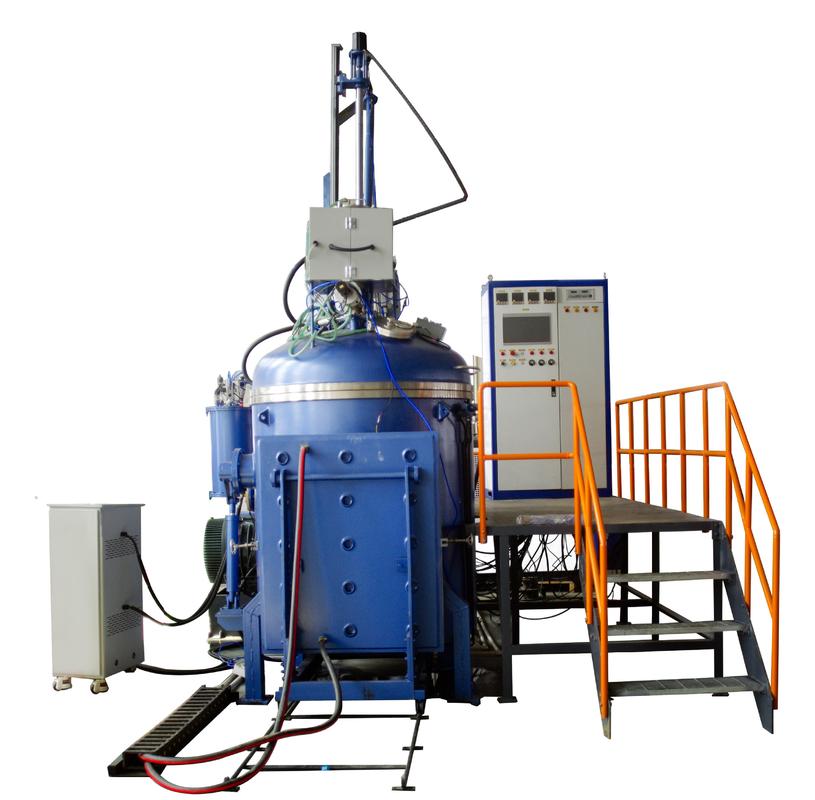 真空感应熔炼炉工业生产现场
哪怕你后续的加工精度做到纳米级,熔炼出来的合金纯度不够、成分不均,做出来的东西就是一堆废金属。
说实话,过去二十年我们很多高端零件做不出来,不全是机床不行,就是熔炼过不了关。
问:市面上说的“真空熔炼”“气氛熔炼”到底差在哪?普通制造业真的要分这么细吗?
答:差太远了。你炼普通建筑用钢筋,敞炉烧就行,多点杂质无非锈得快一点,不影响撑个几十年。但你炼航空用的高温合金,哪怕万分之一的氧含量,都会让叶片在1500℃持续工作的极端环境下,运行不到一千小时就断成两截,这个代价谁都担不起。真空熔炼就是把炉子里抽成低真空,彻底隔绝氧、氮这些会破坏合金性能的有害杂质,气氛熔炼就是通惰性保护气,成本比真空低三分之一左右,适合对纯度要求稍低但又不能有氧化的特种合金。不是所有厂都要搞真空,但做高端货,这道关绕不过。
现在国内不少做稀土永磁的工厂,已经用上了国产冷坩埚真空熔炼炉,熔炼出来的稀土合金纯度比传统工艺高两个数量级,做出来的永磁体磁力更强,还更耐腐蚀,这就是工艺升级带来的实实在在的收益。
熔炼环节最容易踩的三个坑,都是老师傅摔出来的教训
我跑了不下二十家特炼厂,见过整炉整炉的特种合金废掉,损失上百万的都有,大多都是踩了不起眼的坑。 ❗ 第一个坑:忽略成分偏析 很多新人觉得不就是按配比下料化开搅拌吗?能出什么错?那是你没做过几吨重的大型铸件。熔炼完成冷却的时候,密度大的合金元素会慢慢沉到炉底,等浇铸出来,铸件上端和下端的强度能差30%以上,整件报废。现在解决办法是加磁场搅拌,从熔化到浇铸全程匀速搅,能把偏析控制在1%以内,但很多小厂为了省电费省时间,不开搅拌,最后亏得更多。 ❗ 第二个坑:气体残留未排净 抽真空不是抽个几分钟把表面气排了就行,坩埚本身是多孔材质,壁缝里藏了大量空气,必须慢抽半小时以上,让气体慢慢渗出来排走,加料的时候还要分批次加,不能一下子把冷料都扔进去。我见过一个厂赶订单,抽了8分钟就加料,最后整炉钛合金的含氧量超标,直接回炉重炼,损失了小一百万,还耽误了三个月的交期。 💡 第三个坑:坩埚选错材质 很多老板为了省成本,炼什么都用普通氧化铝坩埚。炼普通钢没问题,炼活性金属比如钛、锆、稀土,高温下金属会和氧化铝发生反应,把坩埚里的铝杂质溶到合金里,整炉就废了。炼活性金属必须用水冷铜坩埚或者氮化硼坩埚,该花的钱一分都省不了。 问:现在都说智能熔炼,真的能代替老师傅的经验吗? 答:说实话,目前还是辅助。我上个月跑长三角一家做特钢的民营工厂,他们花了大几百万上了AI控温系统,能自动识别下料成分、调整熔炼功率,90%的常规订单都能自动跑,确实把老师傅从24小时盯炉的苦活里解放出来了。但遇到回炉料占比超过30%的特殊订单,或者新牌号的合金试生产,还是得老师傅盯着炉口火苗的颜色调参数,AI没见过的情况,就拿不准。智能是工具,不是神仙,该交的学费还是得交,该攒的经验还是得攒。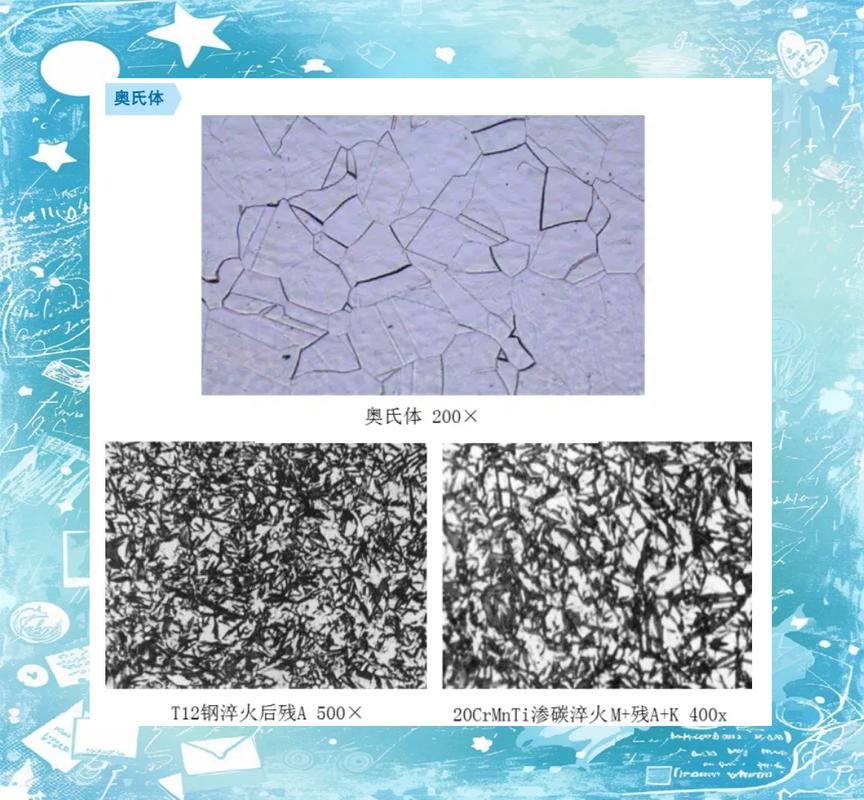 特种合金熔炼后成分检测金相图谱
国内熔炼技术的突破,藏着高端制造的底气
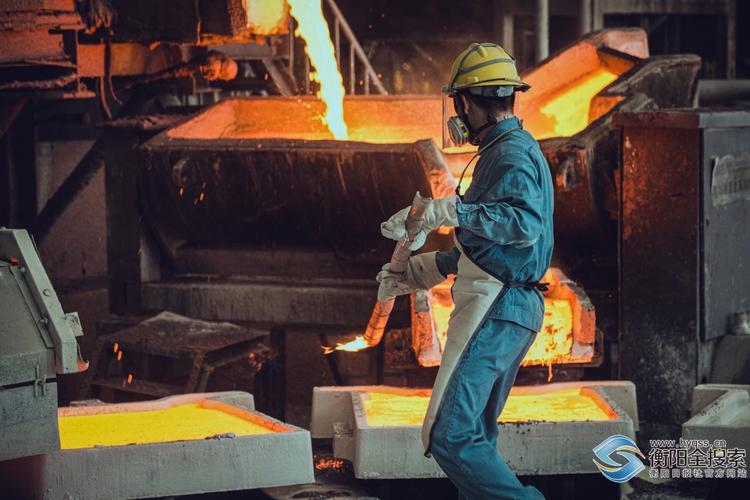 国内熔炼技术的突破,藏着高端制造的底气
不过话说回来,最近这五年国内熔炼技术的进步,真的超出很多人的预期。
之前10吨以上的大功率真空感应熔炼炉,全世界只有两三个欧美厂商能做,人家开口就是几个亿一台,还不卖给你核心技术,交期要等两年,动不动就卡脖子,限制你用于军工领域。现在国内江苏、山东的几家装备厂,已经能做15吨级的大功率真空熔炼炉,性能和进口没差,成本比进口低一半,交期只要八个月,现在国内不少特钢企业都换了国产炉子。
还有电子束冷床熔炼,这是炼高端航空钛锭的核心工艺,之前国内做出来的钛锭,均匀度一直不够,做大尺寸叶片就不合格。这两年国内厂商改了电子枪的排布和磁场引导结构,现在炼出来的钛锭,成分均匀度已经追平进口产品,不少航空厂已经换成国产坯料了,成本降了快40%。
熔炼这活儿,看起来就是烧火熔化,实际上是把一堆普通金属,炼成能扛住极端工况的好材料,是真的“百炼成钢”。
这活儿,没捷径。
你偷工减料,它就给你出废品。你沉下心磨工艺,它就能给你造出能站稳脚跟的国之重器。
对不对?