工业电阻加热:被低估的核心热加工技术选型指南
很多搞工业热加工的朋友,一提到产热技术,第一反应就是感应加热、激光加热这些新名词,转头就把电阻加热归到“淘汰老技术”堆里。
真的冤。
我跑了不下30家制造工厂,见过太多花了大价钱上新设备,结果还不如原来电阻加热好用的例子。
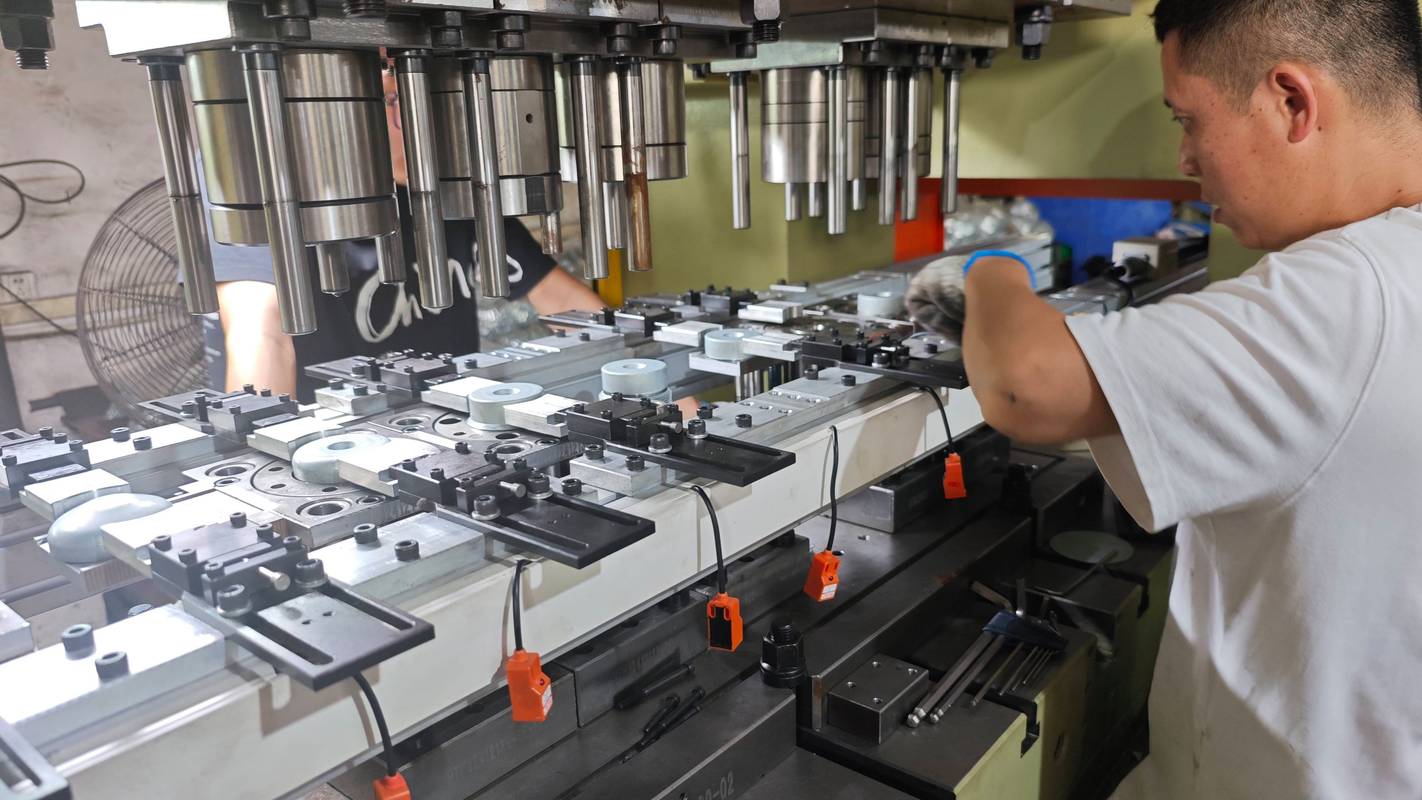
 工业注塑模具埋入式电阻加热安装图
很多人刚接触热加工选型,第一个搞不清的就是电阻加热和感应加热选哪个,刚好整理了两个工厂问得最多的问题。
问:电阻加热和感应加热的全生命周期成本差多少?
答:拿最常见的模具恒温加工场景来说,同100KW功率的加热系统,感应加热设备的采购成本是电阻加热的3到5倍,后续维护成本差得更多——感应加热要定期换感应线圈、适配不同工件调频率,一年维护下来可能要花掉设备成本的15%,电阻加热呢?大多只需要两三年换一根几百块的发热芯,平均一年维护成本连设备的3%都不到。要是你的需求只是100℃到600℃的恒温加工,真没必要追感应加热的风。
问:电阻加热只能做低温加工吗?最高能扛多少度?
答:这真的是流传最广的误区。错。现在工业用的硅钼棒电阻加热炉,能稳定维持1800℃的高温,完全满足高温合金热处理、先进陶瓷烧结这类高端加工需求,就算是二硅化钼发热体,做好氧化防护,寿命也能用到两年以上。要是你说要更高,2000℃以上?那还有石墨电阻加热芯,完全能顶得住。
动力电池热压成型电阻加热板生产实拍图
不过话说回来,不是所有加工场景都适合电阻加热,比如你要做局部快速加热,比如小型工件焊接,那肯定还是激光或者感应加热升温更快,电阻加热靠热传导升温,速度慢是天生劣势,这点得认。
选工业电阻加热系统,一定要避开这几个坑
我见过太多工厂栽在小细节上,给你们列几个最常见的雷区:
❗ 不要为了省钱买不分段控温的系统。很多小厂商报价低,给你一整个大块加热板只用一个温控器,做出来的工件边缘和中心温度能差出几十度,报废率高到你心疼。
✅ 一定要要求每个加热分区配独立的热电偶反馈,哪怕多花15%的钱,长期来看绝对赚,合格率提上去那点成本早就回来了。
💡 潮湿或者腐蚀环境下,一定要选密封绝缘的发热件。很多开放式的电阻发热体,价格便宜三分之一,但是车间里的水汽、油污进去,用不了半年就绝缘失效,动不动跳匝漏电,安全风险大到离谱,选氧化镁灌封或者陶瓷密封的,多花不了几个钱,能用好几年。
还有一个容易忽略的点:不要盲目留过大的功率余量。很多销售会劝你多留功率“以防万一”,其实多余的功率不仅浪费电,还会让控温精度下降,刚好够用留10%的余量就足够了。
其实工业领域哪有什么绝对的新旧技术优劣,适合你的才是最好的。电阻加热做了一百多年,还能在现在的高端制造里占一席之地,靠的就是稳、便宜、靠谱。你要是刚好在选型,不妨停下来算算帐,说不定电阻加热就是最适合你的那个方案。
工业级电阻加热,到底和民用的有什么不一样?
本质上都是焦耳定律:电流通过电阻发热,这个底层逻辑没变。但工业场景对稳定性、控温精度、使用寿命的要求,甩民用十条街。 现在主流的工业电阻加热早就不是过去明露的电炉丝了,常见的就有埋入式模具发热棒、陶瓷电阻加热板、硅钼棒高温发热芯、红外电阻加热管这么几类,不同材质适配不同的温度和场景,选错材质用几个月就报废的例子我见得太多。 工业注塑模具埋入式电阻加热安装图
很多人刚接触热加工选型,第一个搞不清的就是电阻加热和感应加热选哪个,刚好整理了两个工厂问得最多的问题。
问:电阻加热和感应加热的全生命周期成本差多少?
答:拿最常见的模具恒温加工场景来说,同100KW功率的加热系统,感应加热设备的采购成本是电阻加热的3到5倍,后续维护成本差得更多——感应加热要定期换感应线圈、适配不同工件调频率,一年维护下来可能要花掉设备成本的15%,电阻加热呢?大多只需要两三年换一根几百块的发热芯,平均一年维护成本连设备的3%都不到。要是你的需求只是100℃到600℃的恒温加工,真没必要追感应加热的风。
问:电阻加热只能做低温加工吗?最高能扛多少度?
答:这真的是流传最广的误区。错。现在工业用的硅钼棒电阻加热炉,能稳定维持1800℃的高温,完全满足高温合金热处理、先进陶瓷烧结这类高端加工需求,就算是二硅化钼发热体,做好氧化防护,寿命也能用到两年以上。要是你说要更高,2000℃以上?那还有石墨电阻加热芯,完全能顶得住。
2024年电阻加热的热门工业新应用
说实话,你别觉得老技术就没有新生命力,这两年新能源、光伏行业爆发,电阻加热反而杀回了核心供应链。不信你看。 第一个就是动力电池模组的热压成型。现在主流的CTC工艺,对热压过程的温度均匀度要求极高,公差不能超过±2℃。用平面电阻加热板,不仅能做到每一块加热区独立控温,还比传统的油加热清洁得多,没有漏油污染电芯的风险,现在头部电池厂的二线供应商,很多都把原来的油热线改成了电阻加热线。 第二个,光伏硅片退火工艺。原来很多厂用燃气加热,控温差,能耗高,这两年很多厂商改成了分段式电阻加热窑炉,通过调整不同段的电阻发热功率,控温精度从原来的±8℃提到了±2℃,整体能耗还降了12%左右,算下来一年一条线能省大几十万的电费,这是什么概念?相当于半年就赚回了改造设备的钱。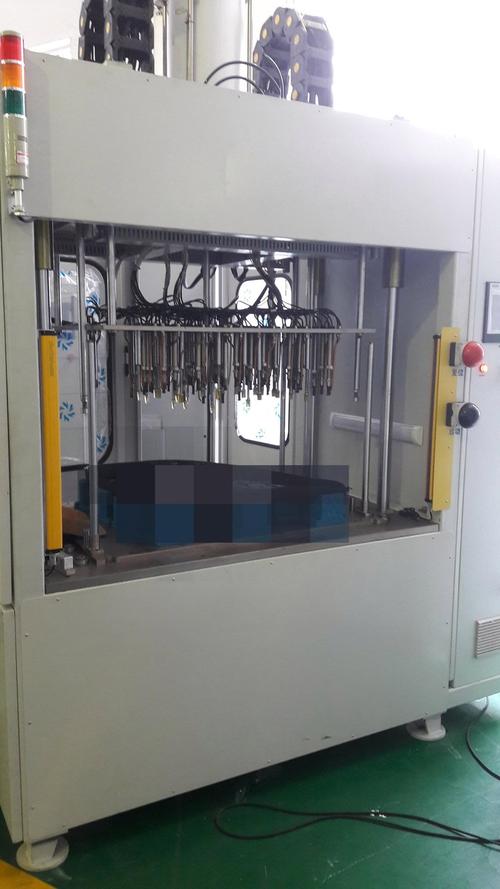 动力电池热压成型电阻加热板生产实拍图
不过话说回来,不是所有加工场景都适合电阻加热,比如你要做局部快速加热,比如小型工件焊接,那肯定还是激光或者感应加热升温更快,电阻加热靠热传导升温,速度慢是天生劣势,这点得认。
选工业电阻加热系统,一定要避开这几个坑
 选工业电阻加热系统,一定要避开这几个坑
我见过太多工厂栽在小细节上,给你们列几个最常见的雷区:
❗ 不要为了省钱买不分段控温的系统。很多小厂商报价低,给你一整个大块加热板只用一个温控器,做出来的工件边缘和中心温度能差出几十度,报废率高到你心疼。
✅ 一定要要求每个加热分区配独立的热电偶反馈,哪怕多花15%的钱,长期来看绝对赚,合格率提上去那点成本早就回来了。
💡 潮湿或者腐蚀环境下,一定要选密封绝缘的发热件。很多开放式的电阻发热体,价格便宜三分之一,但是车间里的水汽、油污进去,用不了半年就绝缘失效,动不动跳匝漏电,安全风险大到离谱,选氧化镁灌封或者陶瓷密封的,多花不了几个钱,能用好几年。
还有一个容易忽略的点:不要盲目留过大的功率余量。很多销售会劝你多留功率“以防万一”,其实多余的功率不仅浪费电,还会让控温精度下降,刚好够用留10%的余量就足够了。
其实工业领域哪有什么绝对的新旧技术优劣,适合你的才是最好的。电阻加热做了一百多年,还能在现在的高端制造里占一席之地,靠的就是稳、便宜、靠谱。你要是刚好在选型,不妨停下来算算帐,说不定电阻加热就是最适合你的那个方案。