滚压加工:被中小机加工厂低估的降本增效密码
不少做机加工的老板,为了拿到Ra0.8甚至更低的表面光洁度订单,咬咬牙添磨床,招熟手磨工,算下来单件成本翻了一倍还多,交期还拖得老长。
其实很多时候,你只要加一道工序,成本砍半,效率翻三倍,就能出来比磨削更好的质量。这道工序就是滚压。
滚压的核心逻辑:不是切,是挤
和车磨铣这些去除材料的加工不一样,滚压是利用金属的冷塑性特点,用硬度很高的滚压头,对着工件表面施加一定压力,把工件表面微观凸起的部分压到凹陷的谷里,直接改变表面的微观形貌,不用掉一块料就能得到极低的粗糙度。
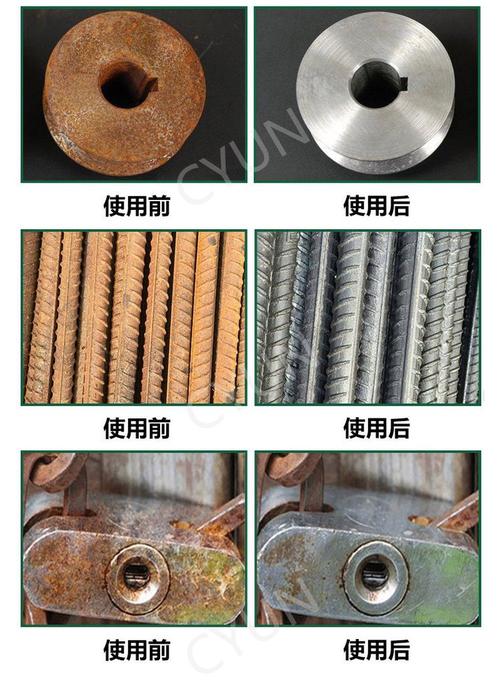
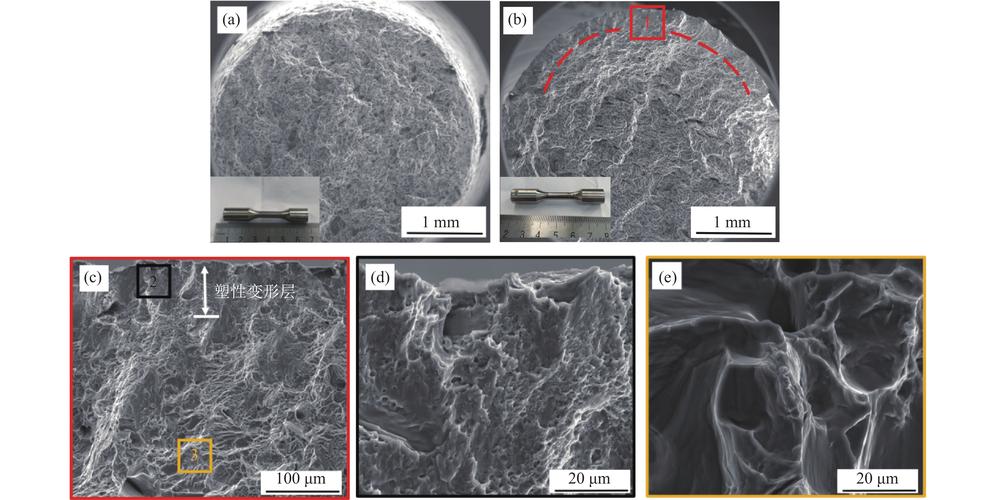 滚压加工金属表面微观变形对比图
不光光洁度好看,滚压过后的工件表面,会形成残余压应力,还能提高表面硬度,耐磨性抗疲劳性都会往上走,对于活塞杆、油缸缸筒这种长期摩擦受力的工件来说,寿命至少能提20%以上。
说实话,我最早接触滚压的时候也惊讶,原来还有这么省心的工艺。
这里刚好解答两个新手问得最多的问题:
问:滚压是不是只能加工回转类的圆柱工件?平面异形件做不了?
答:早年国内的滚压应用确实集中在车床上加工外圆内孔,现在工艺早就更进了。现在有柔性滚压头、可自适应的数控滚压装置,平面、曲面甚至齿轮齿面都能做。国内不少做新能源汽车齿轮的工厂,已经在用滚压处理齿面,耐磨性直接提了35%左右,成本比磨齿低太多。
问:滚压能直接替代磨削吗?什么情况不能用?
答:不能一概而论。如果你的工件要求尺寸公差在IT5以上,或者后续要做淬火热处理变形很大,那该磨还是得磨。但像活塞杆、油缸、销轴、电机轴这类常见工件,前道工序把公差控制好,滚压完全能替代磨削+抛光,成本至少降一半,效率快好几倍。
2024年国内工厂滚压应用的新玩法
别觉得滚压是老工艺就没新东西,这两年国内降本增效潮里,滚压的应用场景拓得特别快,很多新玩法你可能没听过。
第一个就是液压行业的内孔滚压。现在做工程液压油缸的大厂,几乎都把内孔的磨削工序换成滚压了。镗孔完直接用挤压式滚压头走一刀,Ra直接稳定做到0.2-0.4,满足密封件的装配要求,原来磨一个内孔要十几分钟,现在滚压一两分钟完事,废品率还从原来的5%降到几乎为零。
第二个是新能源汽车电机轴的加工。电机轴要求极高的动平衡,还有表面光洁度要求,原来磨完还要做动平衡校正,现在粗精车完直接滚压,尺寸变化只有2-3个微米,根本不会影响动平衡,光洁度还能满足要求,省了两道工序。
甚至现在金属3D打印行业都开始用滚压了。3D打印出来的金属工件,表面粗糙度普遍在Ra10以上,致密度也不够,用滚压处理表面,不光能把光洁度降到Ra1以下,还能提高表层致密度,强度直接提10%以上,这都是最近两年才跑通的新工艺。
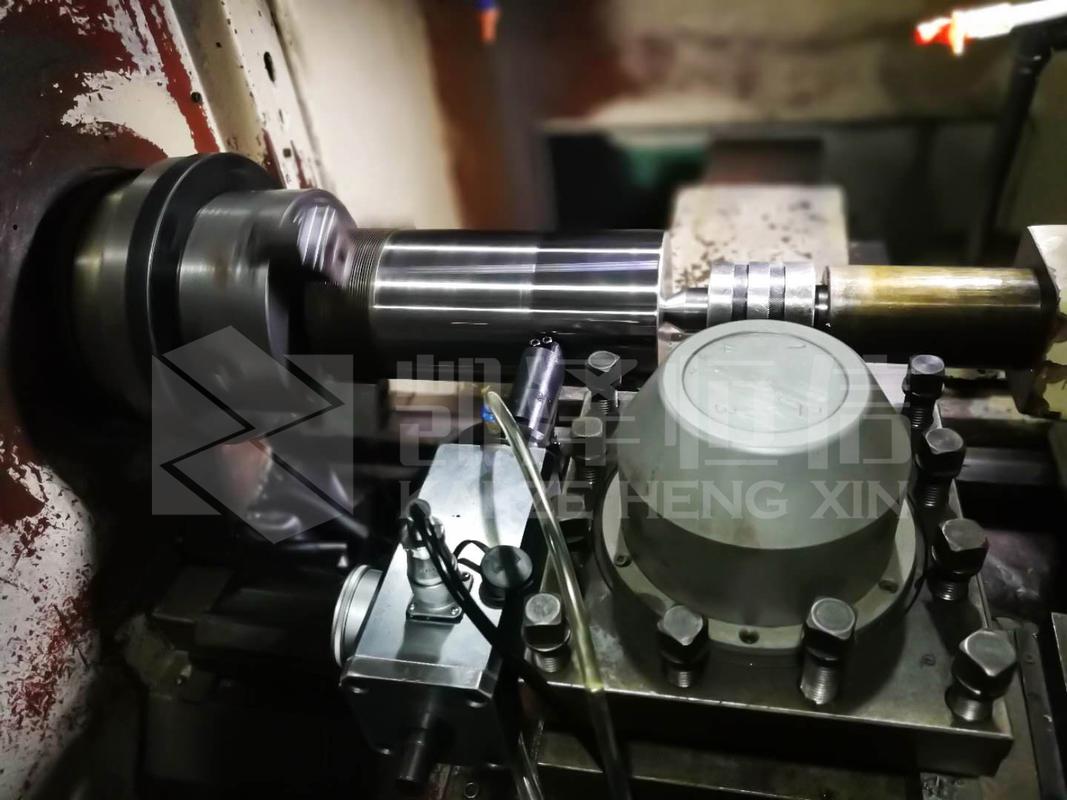 数控车床上加工活塞杆滚压现场图
滚压加工容易踩的坑,给新手提个醒
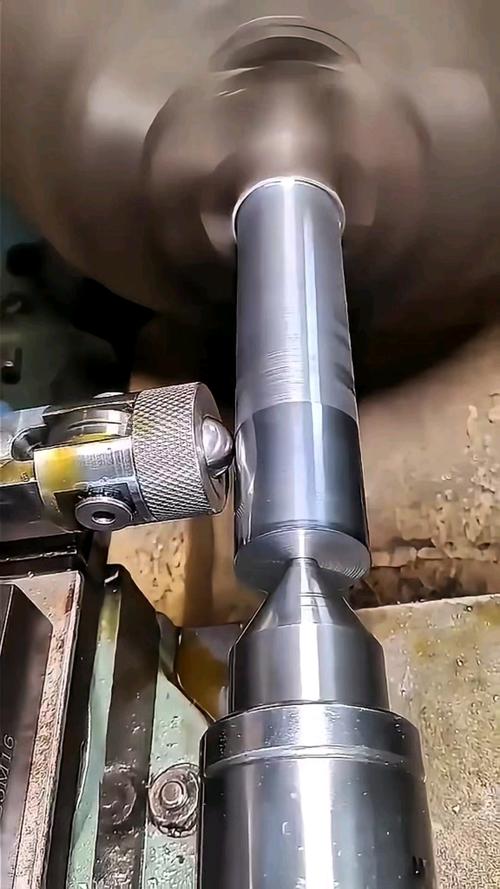 滚压加工容易踩的坑,给新手提个醒
💡 第一点:滚压余量绝对不是越大越好。
很多新手刚接触滚压,觉得压得越重,光洁度越好,余量留得特别大,结果出来工件表面起皱,甚至出现微观裂纹,直接报费。
一般来说,钢材的滚压余量控制在0.02-0.05mm就够了,铝这类高塑性材料也不要超过0.1mm,铸铁塑性差,余量还要再降一半。
❗ 第二点:前道工序的粗糙度要控制好。
滚压不是万能的,要是前道车完粗糙度已经到Ra12.5了,峰太高,你再怎么压也压不平,还会把表面压裂。一般要求前道工序的粗糙度不超过Ra6.3,最好是Ra3.2,滚压完就能轻松到Ra0.8以下。
第三点:不是所有材料都能滚压。
材料硬度超过HRC40之后,塑性太差,根本压不动,硬压只会崩刀头裂工件,这种就别折腾滚压了,老老实实上磨床。
不过话说回来,只要选对了场景,滚压的投入产出比真的高得吓人。一把好点的滚压头也就几千块,装在现有数控车床上就能用,不用添新设备,一般接两三个订单就能回本。
现在工业订单利润越来越薄,多试试这种老工艺新用法,说不定就能抢下别人拿不动的订单,还能多赚点。