为什么你的精密零件寿命短一半?都是表面处理没做对
干了快二十年机加工,见过太多离谱的事。
零件本身精度不差,材料用的都是进口牌号,结果用不了三个月就磨坏、锈穿,整台设备返厂维修。最后拆开一查,问题全出在最不起眼的环节——表面处理。
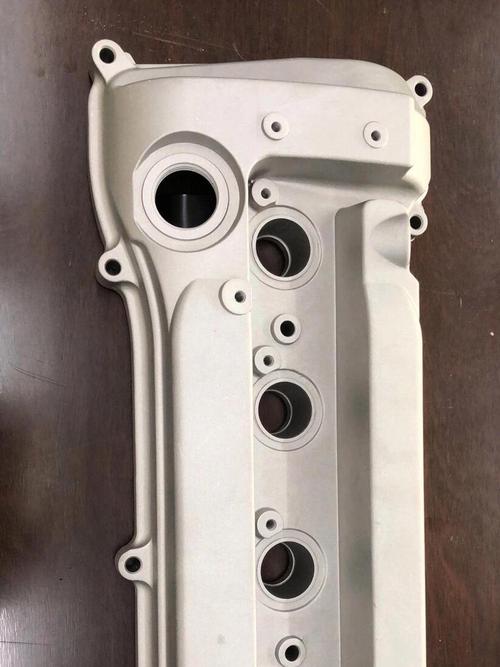
 工业精密零件不同表面处理耐腐蚀效果对比图
说白了,材料给了零件强度,表面处理给了零件护盾。你让零件直接裸奔面对腐蚀、摩擦、高温,再好的材料也扛不住。
问:普通碳钢零件做表面处理,最便宜实用的方案是什么?
答:如果是室内静态使用,不接触腐蚀介质,发黑处理就行,几块钱一公斤,还能微调膜厚适配装配,发蓝再加浸油,成本比镀锌低一半,防护效果足够用。要是户外或者长期潮湿工况,那还是选热浸镀锌靠谱,别省那点钱选冷镀锌,不出半年就能掉得一块一块的,补都没法补。
问:现在2024年主流的新型表面处理,真的比传统工艺好用吗?
答:得分场景。比如现在火的纳米陶瓷涂层,比传统镀硬铬厚度公差能控制在0.002mm以内,表面硬度还能高20%,摩擦系数低一半,但是价格是镀硬铬的十倍都不止。只有对精度和寿命要求极高的航天部件、新能源汽车电机轴才用得上,普通输送机支架这种玩意用这个,纯纯交智商税。
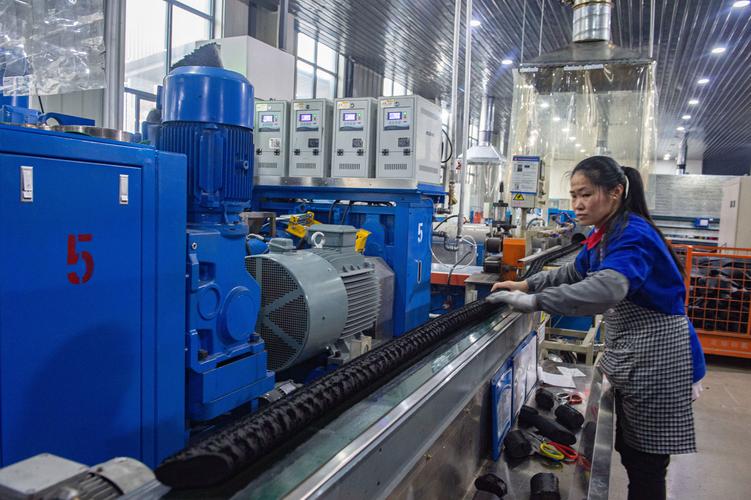
工业辊轴碳化钨表面处理加工车间现场图
不过话说回来,就算选对了工艺,也不一定能出好活。表面处理的水,比机加工深多了。
表面处理最容易踩的三个坑,踩一个亏十万
❗ 第一个坑:偷减前处理工序。
表面处理的涂层、镀层能不能粘牢,全看前处理有没有把零件表面的油污、氧化皮、焊渣清干净。很多小厂为了赶工期省成本,酸洗走个过场,碱洗温度都不够,喷完镀层三个月就整块掉,你整批零件都废了,找谁哭去?
❗ 第二个坑:设计忘算镀层厚度。
我前年见过一个做液压设备的老板,整批十万块钱的阀杆,设计的时候只算了机加工的公差,忘了镀硬铬会给每个表面加0.03-0.05mm的厚度,最后装配的时候活塞塞不进去,全部报废,老板连着半个月睡不着觉。这种错真的太低级,但每年都有人犯。
✅ 给个小提醒:做设计的时候,提前跟表面处理厂家沟通好镀层的厚度公差,把这个量预留在机加工尺寸里,差一丝都不行。
❗ 第三个坑:用不合规的违禁工艺。
现在环保查得严,出口还要求ROHS检测,很多小厂还偷偷用六价铬钝化,无氰电镀都舍不得换,做出来的货拉给客户,出口的时候一检测超标,整柜退回来,违约金比货值高十倍都不止。
现在合规的三价铬钝化、无氰电镀工艺早就成熟了,价格只贵一点点,别为了省这点钱砸了自己的招牌。对吧?
说句实在话,干工业这行,拼到最后都是拼细节。很多人把钱都花在买好材料、升级加工设备上,偏偏在表面处理这种地方抠抠搜搜,选不对工艺,找不对厂家,最后零件早早坏了,口碑也砸了,得不偿失。
你要是做工业的,下次开设计评审会,多盯两眼表面处理那栏,保不齐就能帮你省几十万的冤枉钱。
别忽略:表面处理才是零件寿命的第一道防线
很多甲方找过来,开口就说我都用了316不锈钢,怎么还会长锈?其实但凡懂点工业材料都知道,没有哪种材料是万能的。316扛不住高浓度氯离子,海边的风电螺栓,就算用316,不对表面做钝化封孔,不出一年照样锈得扣不掉。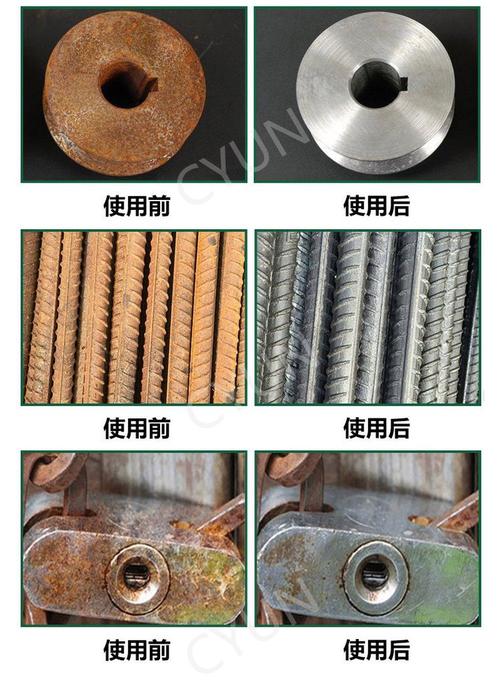 工业精密零件不同表面处理耐腐蚀效果对比图
说白了,材料给了零件强度,表面处理给了零件护盾。你让零件直接裸奔面对腐蚀、摩擦、高温,再好的材料也扛不住。
问:普通碳钢零件做表面处理,最便宜实用的方案是什么?
答:如果是室内静态使用,不接触腐蚀介质,发黑处理就行,几块钱一公斤,还能微调膜厚适配装配,发蓝再加浸油,成本比镀锌低一半,防护效果足够用。要是户外或者长期潮湿工况,那还是选热浸镀锌靠谱,别省那点钱选冷镀锌,不出半年就能掉得一块一块的,补都没法补。
问:现在2024年主流的新型表面处理,真的比传统工艺好用吗?
答:得分场景。比如现在火的纳米陶瓷涂层,比传统镀硬铬厚度公差能控制在0.002mm以内,表面硬度还能高20%,摩擦系数低一半,但是价格是镀硬铬的十倍都不止。只有对精度和寿命要求极高的航天部件、新能源汽车电机轴才用得上,普通输送机支架这种玩意用这个,纯纯交智商税。
常见表面处理工艺:给你整理了落地的选型逻辑
💡 核心逻辑永远是:匹配工况,不追贵,不追新。 我给你整理几个常用场景的选型: 要求耐磨抗冲击: 传统选镀硬铬,现在高速转动的部件比如辊轴,直接选超音速喷涂碳化钨,寿命能翻三倍,虽然前期成本高,算全生命周期的维护成本,其实比每年换辊轴划算太多。 要求高耐腐蚀: 沿海、化工工况的紧固件,选改性达克罗,耐盐雾测试能过1000小时,是传统镀锌的五倍以上,早年的氢脆问题早就解决了,高强度8.8级螺栓也能用。 要求导电防锈: 电子接插件这种,选镀银或者镀金?不对,普通工业接插件,镀锡就够用,成本只有镀金的二十分之一,防护效果完全达标。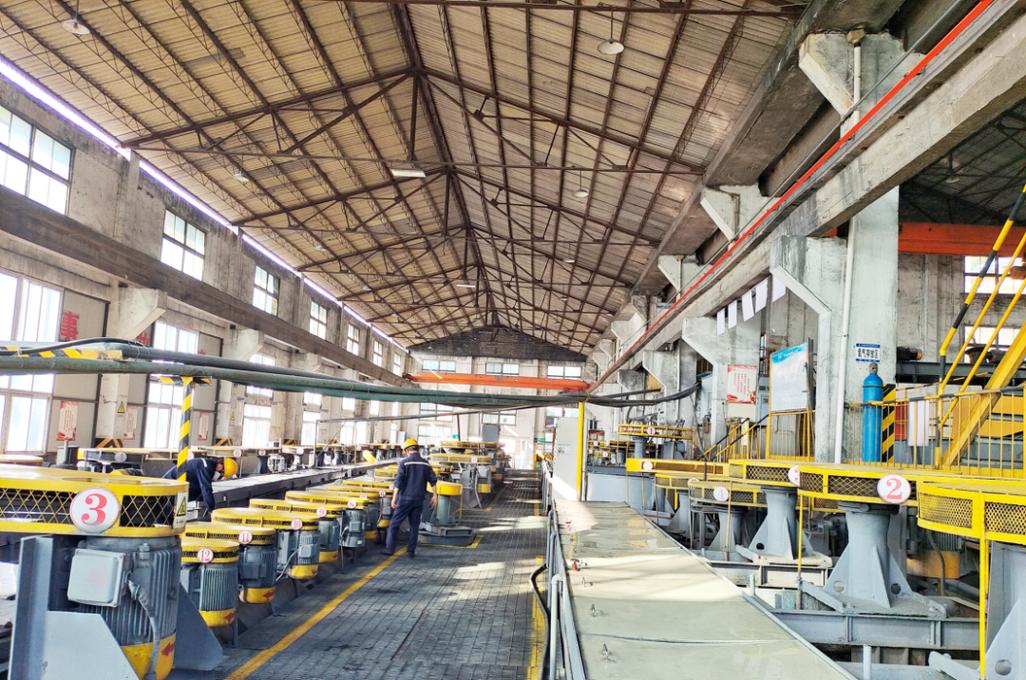 工业辊轴碳化钨表面处理加工车间现场图
不过话说回来,就算选对了工艺,也不一定能出好活。表面处理的水,比机加工深多了。
表面处理最容易踩的三个坑,踩一个亏十万
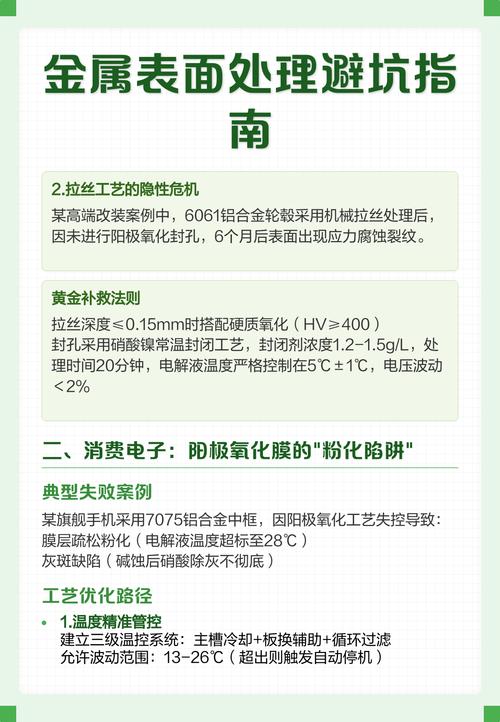 表面处理最容易踩的三个坑,踩一个亏十万
❗ 第一个坑:偷减前处理工序。
表面处理的涂层、镀层能不能粘牢,全看前处理有没有把零件表面的油污、氧化皮、焊渣清干净。很多小厂为了赶工期省成本,酸洗走个过场,碱洗温度都不够,喷完镀层三个月就整块掉,你整批零件都废了,找谁哭去?
❗ 第二个坑:设计忘算镀层厚度。
我前年见过一个做液压设备的老板,整批十万块钱的阀杆,设计的时候只算了机加工的公差,忘了镀硬铬会给每个表面加0.03-0.05mm的厚度,最后装配的时候活塞塞不进去,全部报废,老板连着半个月睡不着觉。这种错真的太低级,但每年都有人犯。
✅ 给个小提醒:做设计的时候,提前跟表面处理厂家沟通好镀层的厚度公差,把这个量预留在机加工尺寸里,差一丝都不行。
❗ 第三个坑:用不合规的违禁工艺。
现在环保查得严,出口还要求ROHS检测,很多小厂还偷偷用六价铬钝化,无氰电镀都舍不得换,做出来的货拉给客户,出口的时候一检测超标,整柜退回来,违约金比货值高十倍都不止。
现在合规的三价铬钝化、无氰电镀工艺早就成熟了,价格只贵一点点,别为了省这点钱砸了自己的招牌。对吧?
说句实在话,干工业这行,拼到最后都是拼细节。很多人把钱都花在买好材料、升级加工设备上,偏偏在表面处理这种地方抠抠搜搜,选不对工艺,找不对厂家,最后零件早早坏了,口碑也砸了,得不偿失。
你要是做工业的,下次开设计评审会,多盯两眼表面处理那栏,保不齐就能帮你省几十万的冤枉钱。