钎焊:被制造新人低估的精密连接核心工艺
干工业快二十年,见过太多工艺人员,提起连接只想到电焊氩弧焊,把钎焊当成冷门边缘工艺。
真的错得离谱。
没有钎焊,别说新能源汽车跑不起来,航空飞机飞不上天,就连你家里的空调冰箱都造不出来。
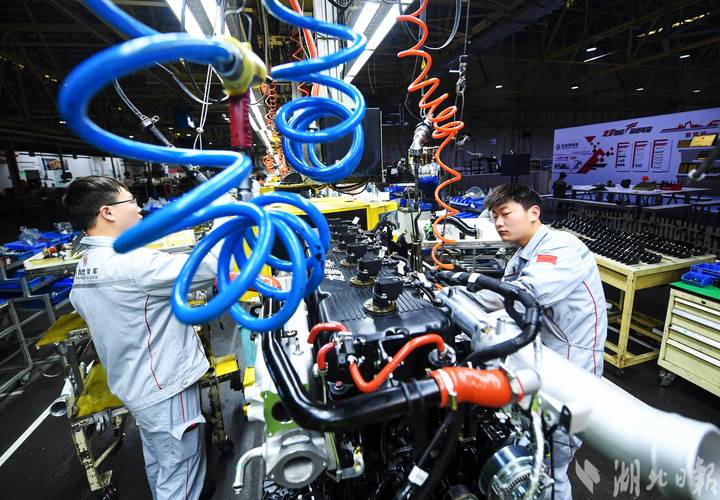
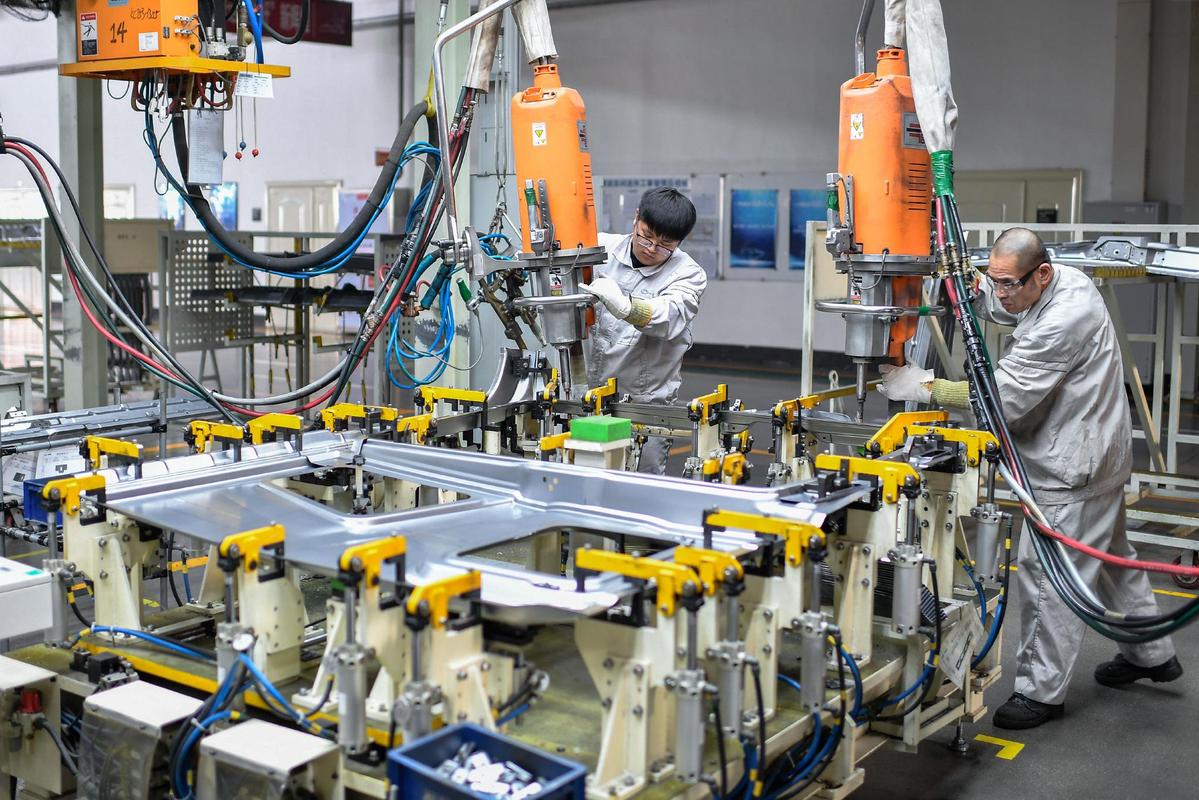
 工业自动化钎焊焊接机器人汽车生产线作业现场
问:异种金属为什么非要用钎焊?普通焊不行吗?
答:举个最常见的例子,铜和铝,热膨胀系数差一倍多,普通熔焊焊完冷却直接开裂,根本用不了。钎焊就不一样,只有钎料熔化,母材不会产生大量脆性金属间化合物,连接强度够,导电性密封性也都达标。现在新能源汽车的电池包水冷板,大部分都是铝铝钎焊或者铜铝钎焊,换别的工艺根本做不到这么低的成本,这么稳定的质量。
钎焊的密封性有多夸张?见过航空燃油导管的钎焊接头,放高压下测漏,几年都不会漏一滴油。这种可靠性,很多熔焊工艺都比不了。
真空钎焊炉内待焊接的新能源汽车水冷板工件
问:真空钎焊和火焰钎焊,到底该怎么选?
答:看批量和精度要求。火焰钎焊适合小批量、大件维修,比如工地接个铜水管,成本低上手快,但质量稳定性极差,全靠焊工手艺,换个人焊出来效果完全不一样。真空钎焊适合批量高精度产品,比如新能源水冷板、航空散热器,一炉可以焊几百个接头,质量一致性拉满,气密性可以做到1e-9Pa·m³/s,就是设备贵,前期投入高。如果你的产品对气密性、变形要求极高,那选真空钎焊准没错,没别的更好的选项。
很多人还有个误区,觉得温度越高,钎料流动性越好,焊的越牢。不对。温度太高,钎料会过度腐蚀母材,还会产生过多的脆性化合物,反而强度掉得厉害。就是这么有意思,差个二三十度,出来的活天差地别。
近两年钎焊工艺的新应用趋势
别觉得钎焊是老工艺就没新东西,现在高端制造越发展,越离不开钎焊的创新。
比如现在爆火的第三代半导体碳化硅功率模块,原来的传统钎料耐不了高温,满足不了大功率快充的需求,现在业内都开始用纳米银钎焊,钎焊完成后接头耐温可以到三百五十度以上,完全解决了大功率器件的散热连接问题,国内好几家头部半导体厂商都已经批量用在车规芯片上了。
还有激光钎焊,现在新出的乘用车主打外观细腻,很多车企都把车身顶盖、门边框的连接换成了激光钎焊,焊缝平整光滑,不用再刮腻子找平,效率比原来的点焊高30%以上,强度也完全符合安全标准。❗ 你现在买的十几万的家用车,大概率就有激光钎焊的接头,只是你没注意而已。
说实话,现在很多年轻工艺员,上来就盯着最先进的自动化设备,张口就是Industry 4.0,反而忘了钎焊最基础的要求:干净的界面、合适的间隙、匹配的钎料。再好的自动化钎焊炉,基础错了,出来还是一堆废件。
高端制造拼到最后,拼的其实就是这些不起眼的基础工艺。钎焊看起来不起眼,却是撑起整个高端制造的隐形骨架。
为什么钎焊是精密制造绕不开的选择
和熔焊不一样,钎焊过程中母材本身不会熔化,只靠熔化的钎料浸润母材表面,通过原子扩散把两个工件牢固连接在一起。 就因为母材不熔化这个核心特点,所以不管是0.1mm的超薄壁工件,还是物理性能天差地别的异种金属,都能接得稳。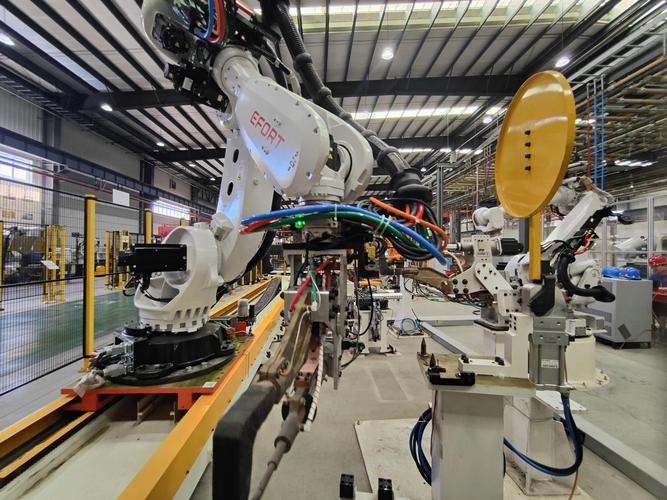 工业自动化钎焊焊接机器人汽车生产线作业现场
问:异种金属为什么非要用钎焊?普通焊不行吗?
答:举个最常见的例子,铜和铝,热膨胀系数差一倍多,普通熔焊焊完冷却直接开裂,根本用不了。钎焊就不一样,只有钎料熔化,母材不会产生大量脆性金属间化合物,连接强度够,导电性密封性也都达标。现在新能源汽车的电池包水冷板,大部分都是铝铝钎焊或者铜铝钎焊,换别的工艺根本做不到这么低的成本,这么稳定的质量。
钎焊的密封性有多夸张?见过航空燃油导管的钎焊接头,放高压下测漏,几年都不会漏一滴油。这种可靠性,很多熔焊工艺都比不了。
做钎焊最容易踩的几个致命坑
说实话,钎焊的门槛说高不高说低不低,新手入行十个有八个都踩过一样的坑。 我早年接一个工艺辅导的案子,河北一家做翅片换热器的工厂,一批发出去的货,不到三个月一半漏了,返厂全拆,发现什么?钎焊前工件沾了冲压油,工人图省事没洗,钎料根本没浸润上,接头都是虚焊,几十万的货直接报废,老板蹲在厂门口抽烟,抽了一下午。 这种坑,真的不该犯。钎焊最核心的前提就是工件界面绝对干净,任何油污、氧化皮、灰尘都会把钎料和母材隔开,焊出来就是废件。 除了清洁,第二坑就是间隙留不对。很多新手设计的时候,要么间隙留太大,要么太小。间隙太大,钎料填不满,强度不够;间隙太小,钎料渗不进去,直接虚焊。💡 一般来说,钎焊的间隙控制在0.02-0.15mm之间,根据钎料和工件调整,差一丝都可能出问题。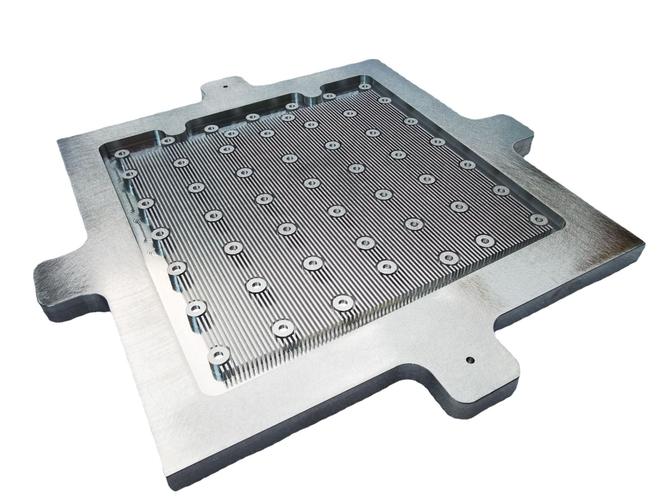 真空钎焊炉内待焊接的新能源汽车水冷板工件
问:真空钎焊和火焰钎焊,到底该怎么选?
答:看批量和精度要求。火焰钎焊适合小批量、大件维修,比如工地接个铜水管,成本低上手快,但质量稳定性极差,全靠焊工手艺,换个人焊出来效果完全不一样。真空钎焊适合批量高精度产品,比如新能源水冷板、航空散热器,一炉可以焊几百个接头,质量一致性拉满,气密性可以做到1e-9Pa·m³/s,就是设备贵,前期投入高。如果你的产品对气密性、变形要求极高,那选真空钎焊准没错,没别的更好的选项。
很多人还有个误区,觉得温度越高,钎料流动性越好,焊的越牢。不对。温度太高,钎料会过度腐蚀母材,还会产生过多的脆性化合物,反而强度掉得厉害。就是这么有意思,差个二三十度,出来的活天差地别。
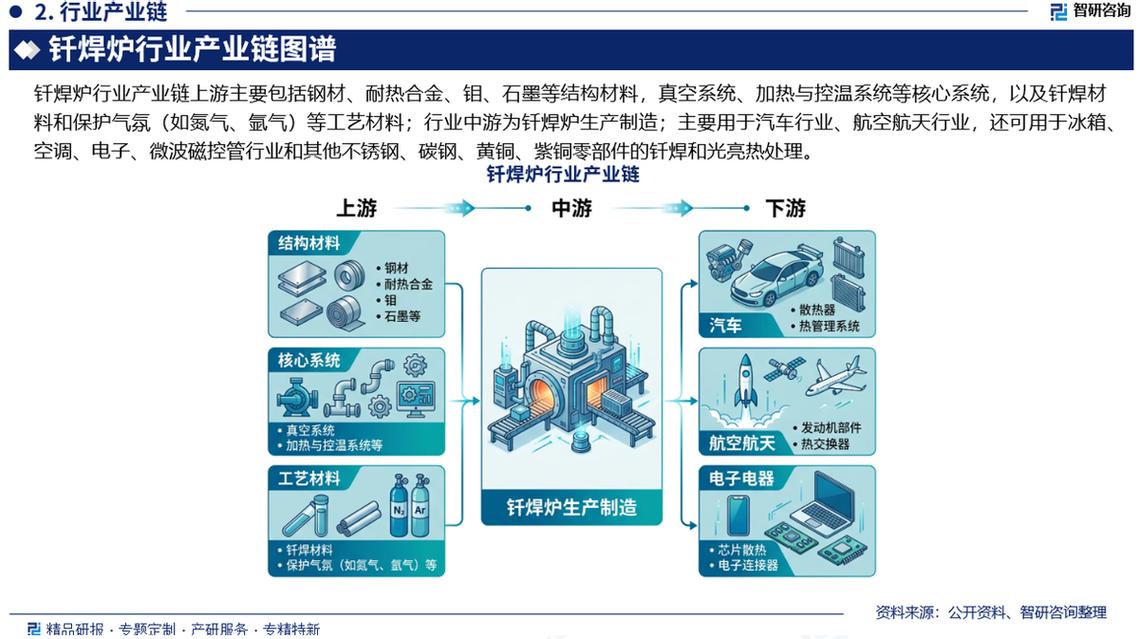
近两年钎焊工艺的新应用趋势
 近两年钎焊工艺的新应用趋势
别觉得钎焊是老工艺就没新东西,现在高端制造越发展,越离不开钎焊的创新。
比如现在爆火的第三代半导体碳化硅功率模块,原来的传统钎料耐不了高温,满足不了大功率快充的需求,现在业内都开始用纳米银钎焊,钎焊完成后接头耐温可以到三百五十度以上,完全解决了大功率器件的散热连接问题,国内好几家头部半导体厂商都已经批量用在车规芯片上了。
还有激光钎焊,现在新出的乘用车主打外观细腻,很多车企都把车身顶盖、门边框的连接换成了激光钎焊,焊缝平整光滑,不用再刮腻子找平,效率比原来的点焊高30%以上,强度也完全符合安全标准。❗ 你现在买的十几万的家用车,大概率就有激光钎焊的接头,只是你没注意而已。
说实话,现在很多年轻工艺员,上来就盯着最先进的自动化设备,张口就是Industry 4.0,反而忘了钎焊最基础的要求:干净的界面、合适的间隙、匹配的钎料。再好的自动化钎焊炉,基础错了,出来还是一堆废件。
高端制造拼到最后,拼的其实就是这些不起眼的基础工艺。钎焊看起来不起眼,却是撑起整个高端制造的隐形骨架。