工业粘接:被低估的高端制造隐形基石
上个月去长三角某新能源整车厂的试制车间转,跟着总工程师逛到车身连接工位,我当场看愣了。一块1.2米长的碳纤维侧翼,没上焊枪,没打铆钉,就涂了一层灰黑色的胶,压合静置2小时,直接拉去做冲击测试。一吨重的摆锤砸下来,铝合金基座凹进去一块,粘接面连个裂纹都没有。
很多人对粘接的印象还停留在补鞋、粘家具,哪能想到现在高端制造里,粘接已经能抢了焊接铆接的半壁江山。
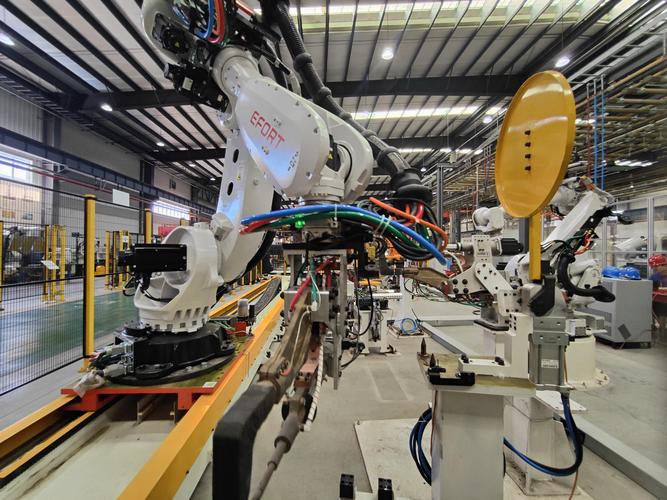
 新能源汽车车身碳纤维粘接工位
问:粘接强度真的比焊接还高?能完全代替传统连接吗?
答:别被我开头那个测试骗了,粘接强度分跟什么比。普通结构粘接的剪切强度大概在10-30MPa,高强度结构胶能到50MPa以上,确实不如低碳钢焊接的强度高,要是做承载主梁这种核心受力件,现在还是焊接铆接更靠谱。但大部分场景下,粘接的综合性能远超传统连接——比如新能源汽车的覆盖件、电池模组固定,无人机的机身结构,光伏接线盒密封,这些地方粘接不仅够用,还比传统连接轻10%-30%,还能隔绝腐蚀,减震缓冲,这些优势是焊接给不了的。
工业铝合金粘接前打磨除油作业现场
2024年国内工业粘接的最新实践
说实话,这两年国内工业粘接的进步真的快,很多新玩法已经跟国际同步了。
最明显的就是新能源电池领域,现在主流的电池包水冷板固定,都用导热结构粘接胶,既完成了粘接固定,又兼顾导热和绝缘,比原来螺丝加导热垫片的方案,导热效率高20%,重量还轻了十几个点,现在国内TOP10的电池厂,基本都切了这个方案。
还有半导体封装领域,先进制程的芯片引脚密度越来越高,热应力越来越大,全靠底部填充粘接胶吸收应力,不然芯片用个几千小时就脱焊开裂,别说7nm、5nm,哪怕14nm的芯片,都离不开高精度的粘接工艺。
还有可拆解设计现在越来越火,很多车企都在搞可回收车身,现在已经有了可降解的结构粘接胶,要拆解的时候加热就能失去粘性,材料能直接分离回收,完全符合双碳的要求。
问:粘接做完之后,怎么快速检测有没有质量问题?总不能做完就拉去破坏测试吧?
答:早就不用老式的破坏性抽检那套了,现在批量生产的工业粘接,主流用超声波相控阵无损检测,扫一遍就能看到粘接层内部有没有气泡、缺胶、脱粘,精度能到0.1mm,完全不破坏工件。要是大平面的粘接,比如风电叶片的蒙皮粘接,用脉冲热成像扫一遍,几十秒就能找出整个面的脱粘位置,效率比以前高几十倍。
说实话,很多国内工厂现在还看不起粘接,觉得就是“凑活粘一粘”,不如焊接铆接结实靠谱,这真的是十年前的老观念了。我上次去深圳一个做工业无人机的厂子,人家整个机身全是粘接,连一颗铆钉都不用,飞了上万小时都没出结构问题。
不过话说回来,粘接看起来简单,其实水一点都不浅,从选胶、表面处理到施工,每一步都不能偷懒。高端制造拼到最后,拼的就是这些不起眼的细节,粘接这块,真的值得多花点心思。
为什么现在工业粘接越来越火?
传统连接方式,不管是焊接还是铆接,天生就有解决不了的问题。焊接只能连同材质的金属,异种材料比如碳纤维和铝合金,根本焊不到一起,就算强行焊上,热变形带来的精度误差,够调试工程师喝一壶。铆接要打孔,破坏材料本身的结构,还容易应力集中,用个几年就从孔位开裂,重量还下不去。 粘接不一样。只要两个工件的接触面能涂胶,不管你是塑料、陶瓷、碳纤维还是不同金属,都能粘到一起。应力能均匀分散到整个粘接面,不会出现局部应力集中的问题,还能顺带做密封、减震、绝缘,一举多得。 现在高端制造都往轻量化走,一吨车重降个一百公斤,续航就能多跑几十公里,粘接能比传统连接轻10%到30%,这个诱惑谁顶得住。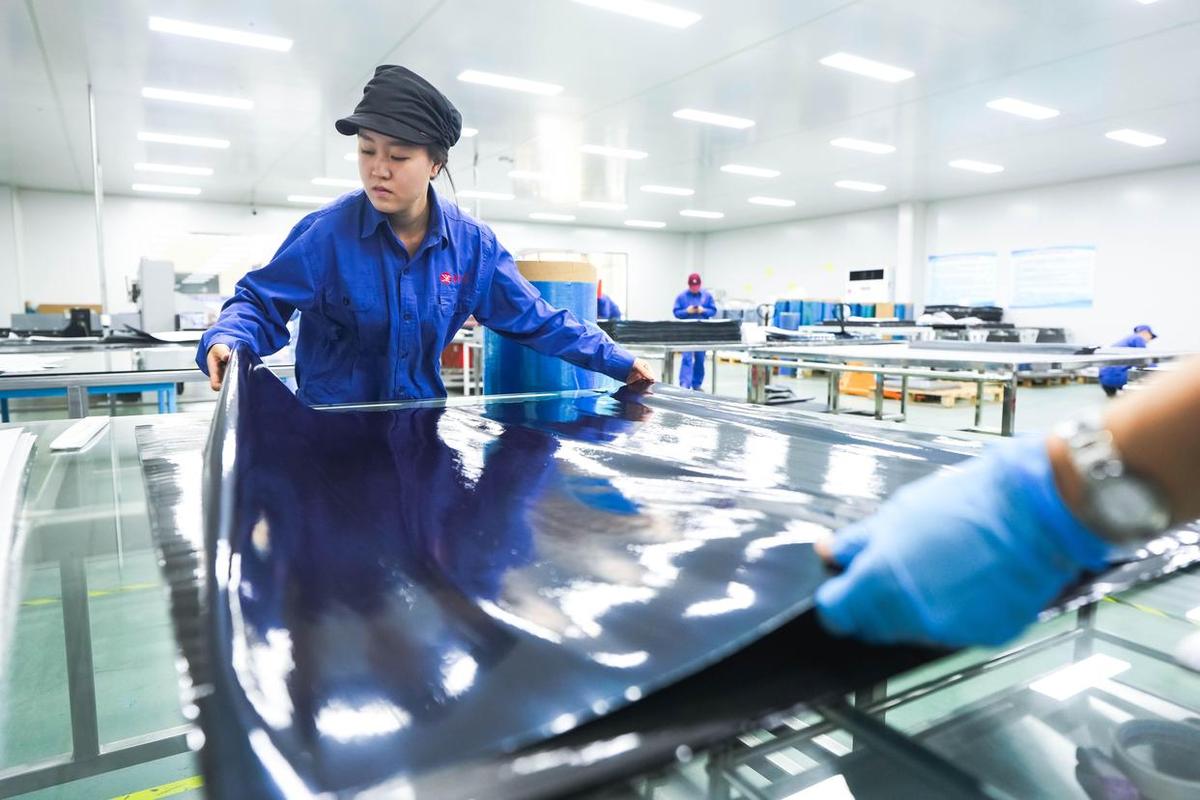 新能源汽车车身碳纤维粘接工位
问:粘接强度真的比焊接还高?能完全代替传统连接吗?
答:别被我开头那个测试骗了,粘接强度分跟什么比。普通结构粘接的剪切强度大概在10-30MPa,高强度结构胶能到50MPa以上,确实不如低碳钢焊接的强度高,要是做承载主梁这种核心受力件,现在还是焊接铆接更靠谱。但大部分场景下,粘接的综合性能远超传统连接——比如新能源汽车的覆盖件、电池模组固定,无人机的机身结构,光伏接线盒密封,这些地方粘接不仅够用,还比传统连接轻10%-30%,还能隔绝腐蚀,减震缓冲,这些优势是焊接给不了的。
工业粘接最容易踩的三个坑
我接触工业粘接快十五年,见过太多厂子因为舍不得花心思,栽在粘接上,赔了几百万的都有,总结下来就是三个常见的坑: 1. ❗ 只看粘接强度,忽略基材和环境适配 很多采购选胶,开口就要“最高强度”,完全不管粘的是什么材料,要在什么地方用。我见过一个做户外光伏跟踪支架的工厂,为了省成本,拿普通室内环氧结构胶粘镀锌板和铝合金,结果不到两年,海边盐雾一腐蚀,开胶开了三分之一,赔了几百万都打不住。PE、PP这种低表面能材料,哪怕你用强度再高的胶,不做表面处理就是粘不住,这个是常识,偏偏每年都有人踩。 2. ❗ 随便省略表面处理工序 涂胶之前要打磨、除油、清洁,很多工人嫌麻烦,或者工厂为了赶工期,直接在带油带锈的表面涂胶,强度直接掉一半都不止。就拿铝合金粘接来说,只要表面有一层轧制油或者疏松氧化皮,胶水根本咬不住,不出半年就脱粘。 3. 💡 随便改施工参数 比如双组份结构胶,配比错个5%,强度可能掉三分之一;该晾置10分钟再压合的,你涂完就压,溶剂跑不出去,粘接层全是气泡,强度直接不合格。很多时候不是胶不好,是你施工根本没按要求来。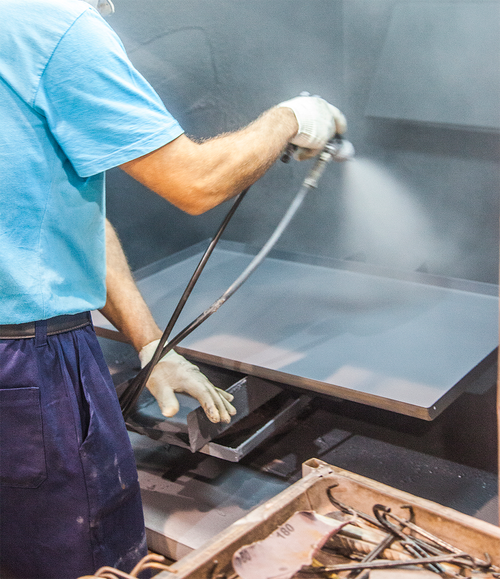 工业铝合金粘接前打磨除油作业现场
2024年国内工业粘接的最新实践
 2024年国内工业粘接的最新实践
说实话,这两年国内工业粘接的进步真的快,很多新玩法已经跟国际同步了。
最明显的就是新能源电池领域,现在主流的电池包水冷板固定,都用导热结构粘接胶,既完成了粘接固定,又兼顾导热和绝缘,比原来螺丝加导热垫片的方案,导热效率高20%,重量还轻了十几个点,现在国内TOP10的电池厂,基本都切了这个方案。
还有半导体封装领域,先进制程的芯片引脚密度越来越高,热应力越来越大,全靠底部填充粘接胶吸收应力,不然芯片用个几千小时就脱焊开裂,别说7nm、5nm,哪怕14nm的芯片,都离不开高精度的粘接工艺。
还有可拆解设计现在越来越火,很多车企都在搞可回收车身,现在已经有了可降解的结构粘接胶,要拆解的时候加热就能失去粘性,材料能直接分离回收,完全符合双碳的要求。
问:粘接做完之后,怎么快速检测有没有质量问题?总不能做完就拉去破坏测试吧?
答:早就不用老式的破坏性抽检那套了,现在批量生产的工业粘接,主流用超声波相控阵无损检测,扫一遍就能看到粘接层内部有没有气泡、缺胶、脱粘,精度能到0.1mm,完全不破坏工件。要是大平面的粘接,比如风电叶片的蒙皮粘接,用脉冲热成像扫一遍,几十秒就能找出整个面的脱粘位置,效率比以前高几十倍。
说实话,很多国内工厂现在还看不起粘接,觉得就是“凑活粘一粘”,不如焊接铆接结实靠谱,这真的是十年前的老观念了。我上次去深圳一个做工业无人机的厂子,人家整个机身全是粘接,连一颗铆钉都不用,飞了上万小时都没出结构问题。
不过话说回来,粘接看起来简单,其实水一点都不浅,从选胶、表面处理到施工,每一步都不能偷懒。高端制造拼到最后,拼的就是这些不起眼的细节,粘接这块,真的值得多花点心思。