铆接:为什么诞生百年还能统治高端制造业?
上个月去长三角一家航空配套厂出差,站在总装工位往下看,近百平米的机身上,密密麻麻排着几万个铆钉。银灰色的钉头整整齐齐,像一件手工织出来的铠甲。
我当时问身边的工艺师,都什么年代了,干嘛不用更先进的焊接粘胶?他笑笑,伸手敲了敲蒙皮,说:这地方,只有铆接能扛住十几年的高空应力交变,换别的,我们不敢。
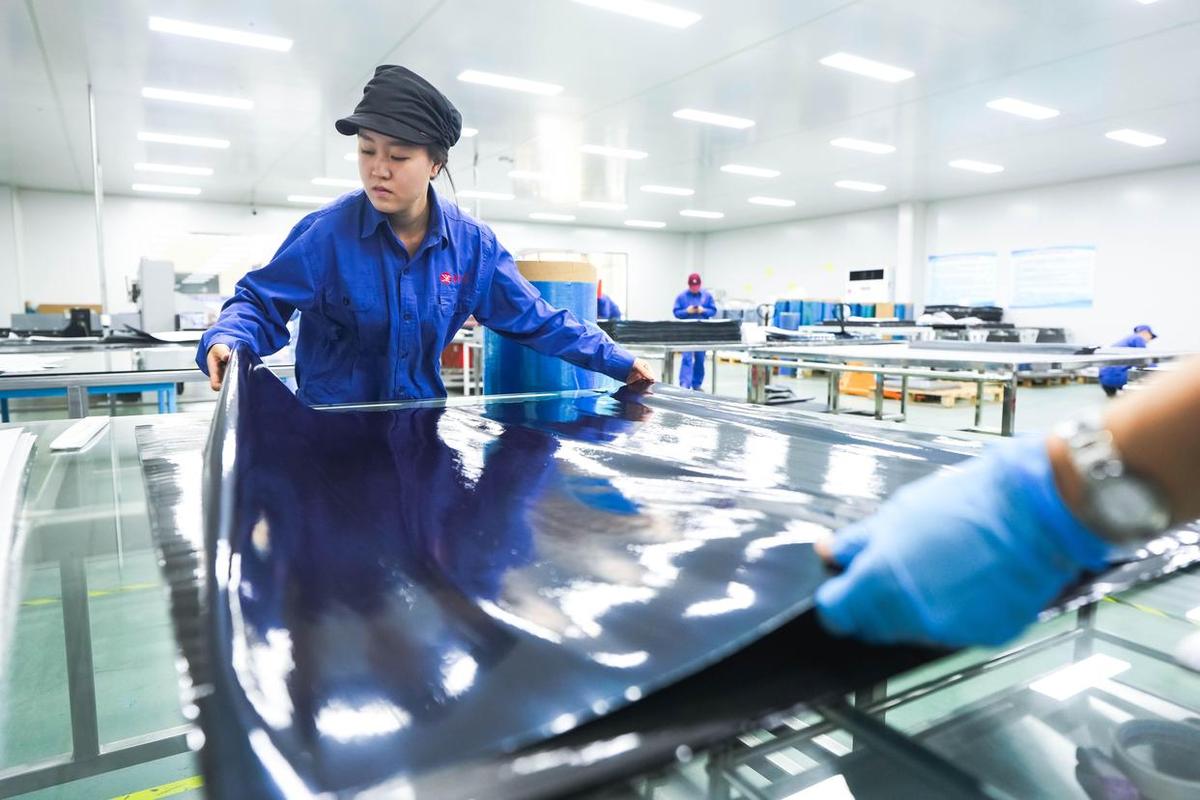
 航空机身铝蒙皮铆接施工现场
问:现在搅拌摩擦焊不是已经用来造飞机了吗?为啥大部分机身还是用铆接?
答:搅拌摩擦焊的强度确实不错,也没有熔化焊接的热裂纹问题,但大飞机的机身蒙皮是动辄十几米的大板材,整段焊接的热变形量很难控制,后期校正的成本、时间都比铆接高太多。更何况现在越来越多机型用碳纤维复合材料蒙皮,搅拌摩擦焊根本融不了碳纤维,粘胶的抗剥离强度又不够,只有铆接能完美适配。还有一点很重要:维护方便。飞了十几年,哪个铆钉松了坏了,拆下来换个新的就行,不影响主体结构。要是焊缝出问题,补起来得动半块蒙皮,成本差出几十倍。
说实话,我之前也觉得铆接就是个过气工艺,那次出差之后才改了想法。很多时候,老工艺不是不行,是刚好踩中了新制造业的需求点。
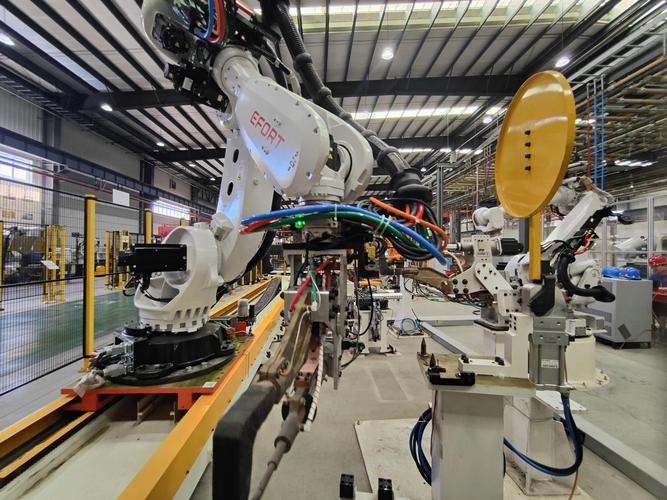
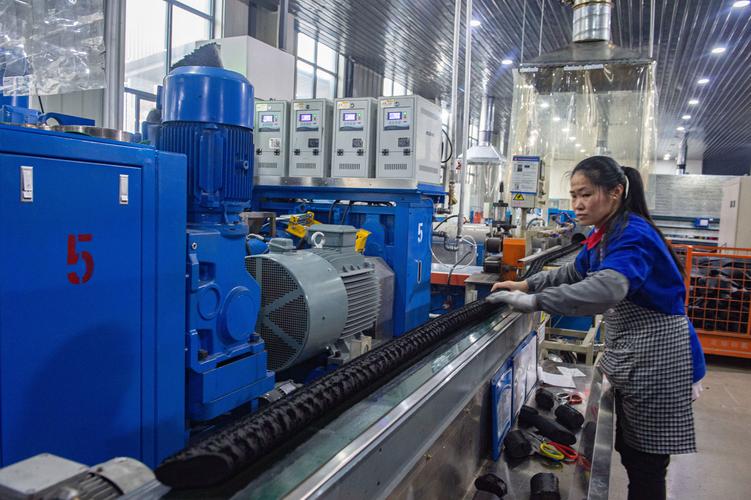
新能源汽车铝车身机器人自动铆接生产线
问:我们小工厂做小批量的铝钢结构连接,不想投太贵的设备,选哪种铆接工艺性价比最高?
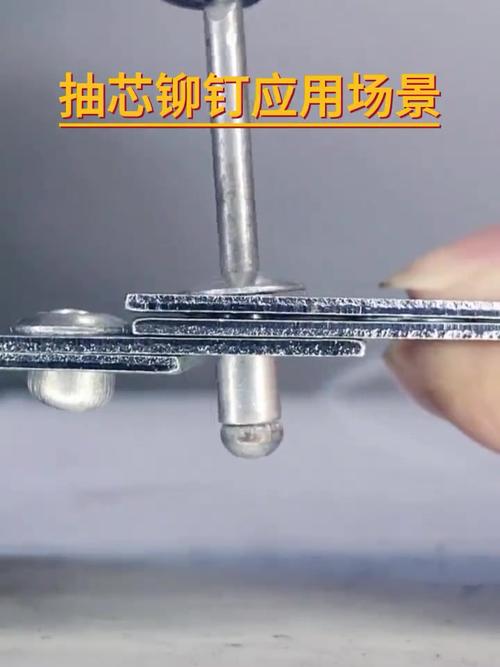
答:如果只是做框架、机柜这类对强度要求不是极端高的产品,买几把抽芯拉铆枪就行,手动的几百块,电动的也就几千块,工人学半天就能上手,抽芯铆钉一块多钱一个,成本低到几乎可以忽略。要是做结构件,要求强度高,那可以选普通的热铆,设备也不贵,比焊接省了校正的钱。只有大批量量产车身、蒙皮这种,才需要投几百万的自动SPR线,小工厂完全没必要跟风。
不过话说回来,哪怕是手工铆接,现在也比以前强太多了。扭矩控制的手动铆枪,打出来的铆钉预紧力误差能控制在5%以内,不比几十年前全靠工人手劲儿稳多了?
铆接的新应用,越来越多领域开始换用它
这两年我跑制造业展会,发现铆接的身影越来越多,很多原来根本不用铆接的领域,都开始换工艺了。
比如光伏跟踪支架。原来都用螺栓连接,一年三百六十五天风吹日晒震动,用个三五年螺栓就松了,还要派人去爬架子紧,运维成本极高。现在很多头部厂都改成结构铆接了,一次压制成型,没有松动的可能,支架用25年,铆钉就稳25年,省了大把运维钱。
还有储能集装箱的框架。十几毫米厚的钢板拼起来,焊接变形大,焊完要校平,还得做防锈处理,一套下来花大半天。用铆接,机器人半小时拼完,不用校平,铆钉本身就是镀锌的,不用二次做防腐,效率翻了好几倍。
建筑的异形钢结构幕墙,现在也流行用铆接。现场安装不用动火,安全,还快,异形件哪里不对,拆了铆钉重新调就行,比焊接灵活太多。
你说有意思不?百年前用来造火车锅炉的工艺,现在跑到光伏、储能、新能源汽车这些风口领域抢饭碗了。
很多人做工艺选型的时候,总觉得越新越好,什么新潮上什么,其实真不一定。我见过不少做铝框架的小厂,老板一上来就投了焊接线,结果焊完整个框架变形,校正花的钱,够买三套铆接设备了。说多了都是泪。
铆接这工艺,笨吗?看起来笨,就是个硬咬合。但就是这份笨,在新材料满地跑的今天,成了最可靠的优势。毕竟制造业,拼到最后,拼的就是个可靠。对不对?
为什么铆接没被新兴连接工艺淘汰
很多人对铆接的印象,停留在货架铁皮、旧铁锅的修补,觉得是早就该进博物馆的老工艺。 实际上呢?大飞机蒙皮、新能源汽车铝车身、风电塔筒法兰,这些高端制造的核心部位,全靠铆接撑着。 核心原因说穿了也简单。铆接是机械咬合连接,不需要改变材料本身的属性,不管你是铝配碳纤维,还是钢配玻璃钢,只要钻个孔压进去,就能锁死。 焊接要熔化材料,异种材料熔点不一样,焊完就是裂。粘胶靠分子粘结,高温下掉强度,低温发脆,用个十年八年还会老化脱粘。铆接呢?只要铆钉本身不锈不断,一百年都不会松。 哦对了,铆接的应力分散能力,是任何连接工艺都比不了的。结构件受冲击的时候,应力能顺着几百几千个铆钉均匀散开,不会像焊接那样,一个焊缝裂就是整块结构断。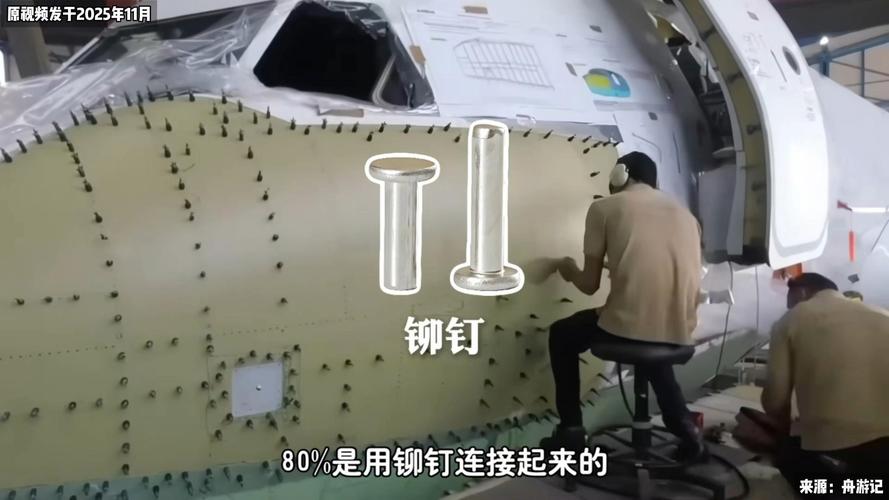 航空机身铝蒙皮铆接施工现场
问:现在搅拌摩擦焊不是已经用来造飞机了吗?为啥大部分机身还是用铆接?
答:搅拌摩擦焊的强度确实不错,也没有熔化焊接的热裂纹问题,但大飞机的机身蒙皮是动辄十几米的大板材,整段焊接的热变形量很难控制,后期校正的成本、时间都比铆接高太多。更何况现在越来越多机型用碳纤维复合材料蒙皮,搅拌摩擦焊根本融不了碳纤维,粘胶的抗剥离强度又不够,只有铆接能完美适配。还有一点很重要:维护方便。飞了十几年,哪个铆钉松了坏了,拆下来换个新的就行,不影响主体结构。要是焊缝出问题,补起来得动半块蒙皮,成本差出几十倍。
说实话,我之前也觉得铆接就是个过气工艺,那次出差之后才改了想法。很多时候,老工艺不是不行,是刚好踩中了新制造业的需求点。
现代铆接早就不是手工敲出来的了
别一提到铆接就想到工人拿锤子叮叮当当地敲。那是一百年前的黄历了。 现在的高端铆接,全是自动化干的。尤其是新能源汽车火了之后,带火了一款新工艺——自穿刺铆接(SPR)。 不用预钻孔,铆压机一下压下去,铆钉直接穿透两层甚至三层薄板,尾部自动张开翻边,直接把两块板咬得死死的。一分钟能打十几个,精度控制在0.01毫米以内,完全没有热变形,也不会破坏板材表面的防腐涂层。 现在你能看到的量产铝车身新能源汽车,90%以上的结构连接都是用的自穿刺铆接。我去年去过合肥一家新势力的整车工厂,整个铝车身车间,二十多台铆接机器人来回跑,十几个工位连半个工人都没有,一天能出上百台车身,精度比焊接高好几个档次。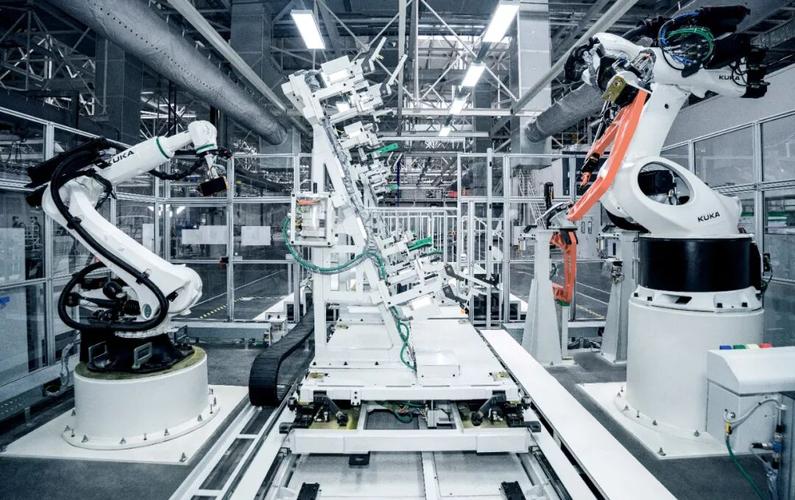 新能源汽车铝车身机器人自动铆接生产线
问:我们小工厂做小批量的铝钢结构连接,不想投太贵的设备,选哪种铆接工艺性价比最高?
答:如果只是做框架、机柜这类对强度要求不是极端高的产品,买几把抽芯拉铆枪就行,手动的几百块,电动的也就几千块,工人学半天就能上手,抽芯铆钉一块多钱一个,成本低到几乎可以忽略。要是做结构件,要求强度高,那可以选普通的热铆,设备也不贵,比焊接省了校正的钱。只有大批量量产车身、蒙皮这种,才需要投几百万的自动SPR线,小工厂完全没必要跟风。
不过话说回来,哪怕是手工铆接,现在也比以前强太多了。扭矩控制的手动铆枪,打出来的铆钉预紧力误差能控制在5%以内,不比几十年前全靠工人手劲儿稳多了?
铆接的新应用,越来越多领域开始换用它
 铆接的新应用,越来越多领域开始换用它
这两年我跑制造业展会,发现铆接的身影越来越多,很多原来根本不用铆接的领域,都开始换工艺了。
比如光伏跟踪支架。原来都用螺栓连接,一年三百六十五天风吹日晒震动,用个三五年螺栓就松了,还要派人去爬架子紧,运维成本极高。现在很多头部厂都改成结构铆接了,一次压制成型,没有松动的可能,支架用25年,铆钉就稳25年,省了大把运维钱。
还有储能集装箱的框架。十几毫米厚的钢板拼起来,焊接变形大,焊完要校平,还得做防锈处理,一套下来花大半天。用铆接,机器人半小时拼完,不用校平,铆钉本身就是镀锌的,不用二次做防腐,效率翻了好几倍。
建筑的异形钢结构幕墙,现在也流行用铆接。现场安装不用动火,安全,还快,异形件哪里不对,拆了铆钉重新调就行,比焊接灵活太多。
你说有意思不?百年前用来造火车锅炉的工艺,现在跑到光伏、储能、新能源汽车这些风口领域抢饭碗了。
很多人做工艺选型的时候,总觉得越新越好,什么新潮上什么,其实真不一定。我见过不少做铝框架的小厂,老板一上来就投了焊接线,结果焊完整个框架变形,校正花的钱,够买三套铆接设备了。说多了都是泪。
铆接这工艺,笨吗?看起来笨,就是个硬咬合。但就是这份笨,在新材料满地跑的今天,成了最可靠的优势。毕竟制造业,拼到最后,拼的就是个可靠。对不对?