过盈连接:被工业界低估的隐形重载紧固技术
很多机械设计新手刚入门,总把螺栓、焊接、键连接当成紧固连接的三驾马车,偏偏把过盈连接排在不起眼的角落。
真的亏。
重载、高速、高精度要求的场景里,过盈连接才是那个沉默但靠谱的顶梁柱。
 机械过盈连接配合公差分布示意图
问:现在CNC加工精度都能做到微米级了,过盈量还需要专门计算吗?
答:当然要!不同材料的弹性模量不一样,不同工况的载荷不一样,温差变化也会影响过盈量的变化。去年我碰见过一个做工程机械轮毂的厂家,图省设计费直接抄了同行的过盈参数,同行的轴用的是调质40Cr,他为了降本换成了Q235,结果第一批货试压,三分之一的轮毂直接从配合面裂了开口,赔出去小几百万,原材料加人工全打了水漂,可惜不可惜?
💡 设计的时候一定要算最小结合压力和最大应力,别凭着经验拍脑袋。现在有限元软件随便就能算,十分钟的事,别省。
工业工厂液氮过盈连接冷装配作业现场
问:过盈连接和键连接比,到底该选哪个?
答:看使用场景对吧?过盈连接不用开键槽,不会削弱轴的强度,同心度比键连接高好几个等级,高速旋转的部件比如风电齿轮箱行星轮、汽轮机转子、新能源电机转子,几乎全用的过盈连接,甚至很多会用过盈加厌氧胶的组合,稳得一塌糊涂。但如果你的零件需要经常拆装维护,那过盈连接就麻烦了,拆一次基本就得重新加工配合面,成本很高,那肯定选键连接或者花键连接更划算。
2024年过盈连接的新应用,你跟上了吗?
别觉得过盈连接是老技术就没变化,最近这些年随着高端制造发展,过盈连接的应用场景反而越来越多了。
最典型的就是新能源汽车的驱动电机,原来很多厂家转子磁钢和转轴的连接用胶粘,高温运行久了容易脱胶,动平衡也难控制,现在很多一线厂家都改成了过盈连接,装配后耐温范围宽,不会脱胶,动平衡精度高,电机高速运行的时候震动更小,寿命也更长。
还有风电领域,原来的风电主轴和轮毂的连接,用大过盈量配合,应力集中很严重,很容易出现疲劳开裂,现在很多设计改成了组合式过盈连接,过盈量做小,再加一个液压锁紧圈,既保证了传力要求,又降低了应力集中,整体寿命直接翻了一倍还多。
❗ 给大家提两个最容易忽略的细节:
第一,过盈连接的边缘应力集中比中心高30%以上,设计的时候最好给配合面做个卸荷槽,或者把轴的配合面边缘做一点点锥度,能大幅降低失效概率。
第二,如果是热处理过的高强度钢零件,过盈装配后最好做一次低温去应力回火,温度不用高,150-200度就行,就能消掉大部分装配残余应力,寿命提升至少20%。
说实话,做机械这行,越是看起来简单的基础技术,越容易出问题。过盈连接就是这样,看起来就是轴比孔大一点,里面的道道真的不少。不过话说回来,只要把过盈量算对,工艺选对,它就能给你安安稳稳干十几年,一点毛病不会出。
过盈连接的核心:不是紧了就行,要算对
说白了,过盈连接就是配合的轴公称尺寸比孔大,装配后依靠零件弹性变形产生的正压力,靠摩擦力来传递扭矩和轴向力。没有额外紧固件,不会占用额外空间,同心度还高。 可就是这么简单的原理,十个新手设计有八个会在过盈量上栽跟头。过盈量太大,装配的时候直接把包容件撑裂,就算勉强装进去,残余应力太大,用不了几个月就会出现疲劳断裂。过盈量太小,转着转着配合面就打滑,磨着磨着就松了,整台设备都得报废。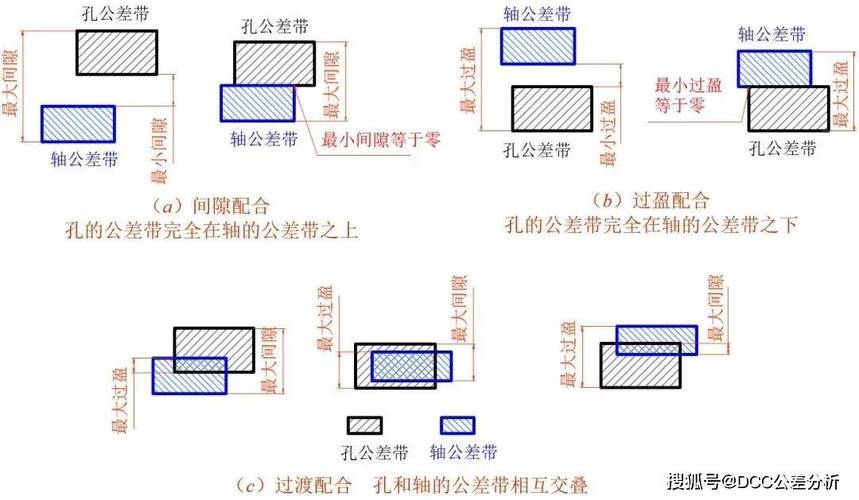 机械过盈连接配合公差分布示意图
问:现在CNC加工精度都能做到微米级了,过盈量还需要专门计算吗?
答:当然要!不同材料的弹性模量不一样,不同工况的载荷不一样,温差变化也会影响过盈量的变化。去年我碰见过一个做工程机械轮毂的厂家,图省设计费直接抄了同行的过盈参数,同行的轴用的是调质40Cr,他为了降本换成了Q235,结果第一批货试压,三分之一的轮毂直接从配合面裂了开口,赔出去小几百万,原材料加人工全打了水漂,可惜不可惜?
💡 设计的时候一定要算最小结合压力和最大应力,别凭着经验拍脑袋。现在有限元软件随便就能算,十分钟的事,别省。
过盈连接装配:工艺选不对,设计再好也白费
过盈连接的装配工艺,说来说去就是三种,各有各的适用场景,踩错坑分分钟出事。 最基础的是压入法,用压力机直接把轴压进孔里,适合过盈量小、对精度要求不高的场景。说实话,很多小作坊爱用这个,成本低,但压的时候很容易刮伤配合面,同轴度也难保证,只适合小载荷低速零件。 然后就是热装法,把包容件(孔)加热膨胀,再把轴装进去,冷却之后就锁紧了。很多老厂子现在还在用氧割烤孔,看着省钱,其实温度根本控不住,局部过热会改变零件的金相组织,硬度掉一大截,用不了一年就打滑松脱,真的坑。现在正规大厂都用感应加热热装,控温精度能到±1℃,加热均匀,不会损伤零件,稳定性高太多。 还有就是冷装法,把被包容件(轴)放到液氮里降温收缩,再装进孔里,适合大过盈量、零件不方便加热的场景。比如大型汽轮机的叶片,大型齿轮的装配,用冷装法装配出来的应力比压入法小太多,寿命高很多。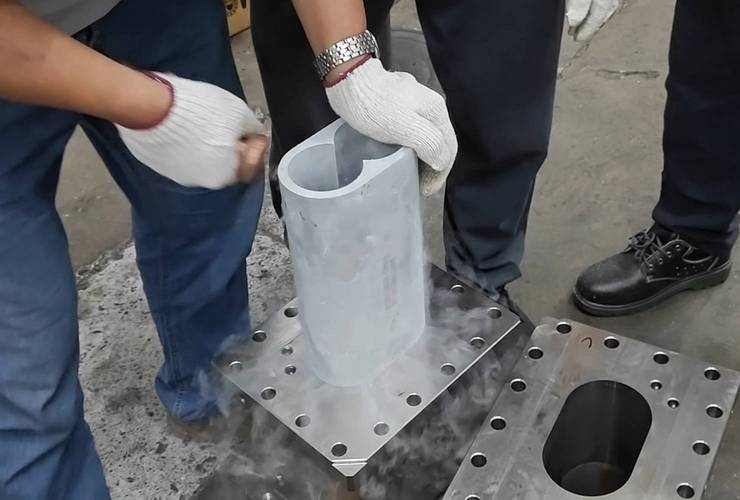 工业工厂液氮过盈连接冷装配作业现场
问:过盈连接和键连接比,到底该选哪个?
答:看使用场景对吧?过盈连接不用开键槽,不会削弱轴的强度,同心度比键连接高好几个等级,高速旋转的部件比如风电齿轮箱行星轮、汽轮机转子、新能源电机转子,几乎全用的过盈连接,甚至很多会用过盈加厌氧胶的组合,稳得一塌糊涂。但如果你的零件需要经常拆装维护,那过盈连接就麻烦了,拆一次基本就得重新加工配合面,成本很高,那肯定选键连接或者花键连接更划算。
2024年过盈连接的新应用,你跟上了吗?
 2024年过盈连接的新应用,你跟上了吗?
别觉得过盈连接是老技术就没变化,最近这些年随着高端制造发展,过盈连接的应用场景反而越来越多了。
最典型的就是新能源汽车的驱动电机,原来很多厂家转子磁钢和转轴的连接用胶粘,高温运行久了容易脱胶,动平衡也难控制,现在很多一线厂家都改成了过盈连接,装配后耐温范围宽,不会脱胶,动平衡精度高,电机高速运行的时候震动更小,寿命也更长。
还有风电领域,原来的风电主轴和轮毂的连接,用大过盈量配合,应力集中很严重,很容易出现疲劳开裂,现在很多设计改成了组合式过盈连接,过盈量做小,再加一个液压锁紧圈,既保证了传力要求,又降低了应力集中,整体寿命直接翻了一倍还多。
❗ 给大家提两个最容易忽略的细节:
第一,过盈连接的边缘应力集中比中心高30%以上,设计的时候最好给配合面做个卸荷槽,或者把轴的配合面边缘做一点点锥度,能大幅降低失效概率。
第二,如果是热处理过的高强度钢零件,过盈装配后最好做一次低温去应力回火,温度不用高,150-200度就行,就能消掉大部分装配残余应力,寿命提升至少20%。
说实话,做机械这行,越是看起来简单的基础技术,越容易出问题。过盈连接就是这样,看起来就是轴比孔大一点,里面的道道真的不少。不过话说回来,只要把过盈量算对,工艺选对,它就能给你安安稳稳干十几年,一点毛病不会出。