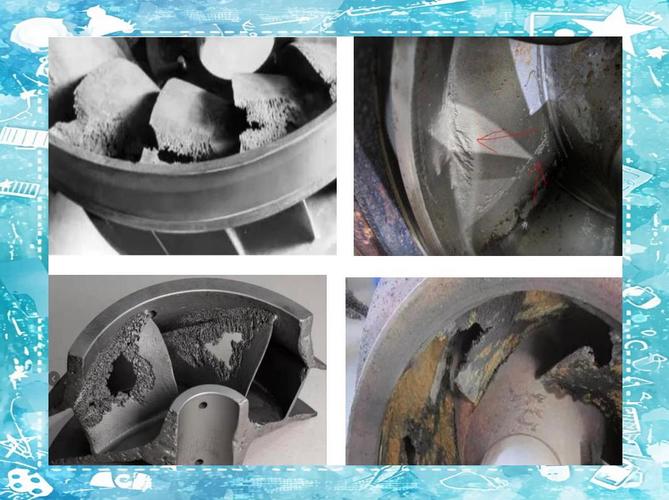
被忽略的核心:键连接到底坑了多少机械人?
前阵子帮一个矿山设备厂排查故障,一百多万的破碎机,试运行不到一周就断了轴。拆开来一看,啥大问题都没有,就是键槽设计错了,键选小了一号,滚键之后把轴给蹩断了。一个五块钱的键,毁了一根十几万的轴,耽误了半个月交货期。
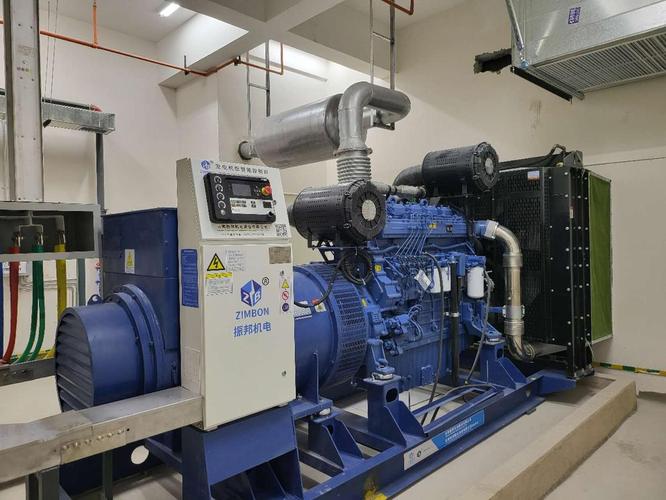
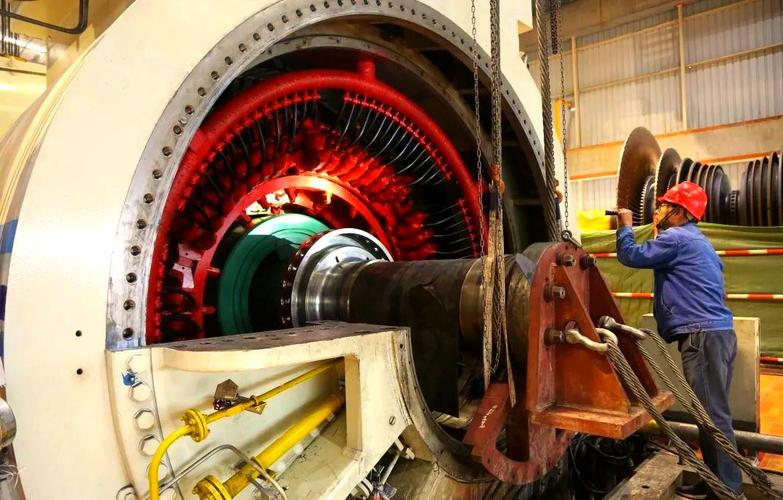
 机械轴与齿轮平键连接装配实物图
现在新能源汽车的主减速器,转速动辄突破15000转,对键连接的精度要求比传统燃油车翻了一倍还多。键侧间隙差个2丝,跑起来整车抖得方向盘都抓不住,用户直接退车。
半导体设备里的主轴,键连接的形位公差要求到微米级,差一点,晶圆切出来就是废片,一片晶圆多少钱?几千上万都打不住。
问:平键连接、半圆键连接、楔键连接,选型的时候怎么快速区分?
答:记三句话就行。平键靠侧面传力,对中性好,加工方便,90%的常规场景都能用。半圆键适合锥形轴端,载荷小的地方,比如电机输出轴的带轮,常用这个。楔键带1:100的斜度,能承受轴向力,缺点是对中性差,要是不需要精准对中,只需要固定零件不窜动,可以选。
滚键失效后机械键槽磨损实物图
❗ 坑4:为了装逼硬选花键
很多新手觉得花键高端,普通平键low,啥场景都想用花键。说实话,花键加工成本比平键高3~5倍,精度要求也高,一般场合真没必要。你就是传个几千牛米的扭矩,平键完全搞定,花那冤枉钱干嘛?除非是需要经常滑移的零件,比如变速箱换挡齿轮,那确实得用花键。
❗ 坑5:不考虑装配和维修
键连接装进去容易,拆出来难。很多设计压根没留退键的螺纹孔,键坏了之后,得把整个轴拆下来,从一头把键冲出来,费老鼻子劲了。重载场合的键,最好在键的端面加工个退键螺纹孔,修的时候一拉就出来,省多少事。
近年键连接工艺的新变化,老设计师也得更新认知
别觉得键连接几百年没变了,这几年其实变化不小。
第一个,加工精度上来了。以前键槽都是铣床加工,精度一般也就IT8~IT9,现在小批量高精度的场景,比如半导体设备、新能源主轴,都用线切割或者激光铣削加工键槽,精度能到IT6,粗糙度也更低,高转速下根本不抖。
第二个,材料强度上来了。以前大部分键都是Q235热轧的,强度也就235MPa,现在随便买个标准平键,都是45钢渗碳淬火的,强度能到600MPa以上,承载能力直接翻一倍还多,小空间大扭矩的场景,换个高强度键,根本不用改轴的设计,太方便了。
还有,锁紧键连接这几年在风电行业火得一塌糊涂。原来风电齿轮箱的轴和齿轮连接,很多用过盈配合加热装,拆装太麻烦,现在越来越多改用楔式锁紧键连接,对中性好,抗冲击,拆装也方便,免维护,完全符合风电的要求。
说实话,干机械这行干了二十年,我最大的体会就是:越是不起眼的小零件,越能看出设计师的功底。你把复杂的机构设计得花里胡哨,最后栽在一个几块钱的键上,全白搭。
下次打开三维软件选键的时候,多停个一分钟,核对一下长度,算一下强度,比啥都强。
为什么说键连接是机械传动的隐形基石
你打开任何一本机械设计教材,键连接都只占薄薄几页。没人会把它当成什么高端技术。可实际上,90%以上的旋转传动,都离不开键连接。 它的作用说穿了很简单:把轴和轴上的带轮、齿轮、联轴器这些零件固定在一起,传递扭矩,保证二者不会相对转动。 就是这么简单的功能,只要出一点错,整个传动系统直接瘫痪。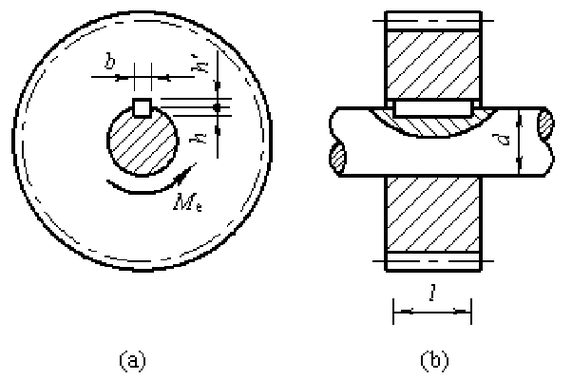 机械轴与齿轮平键连接装配实物图
现在新能源汽车的主减速器,转速动辄突破15000转,对键连接的精度要求比传统燃油车翻了一倍还多。键侧间隙差个2丝,跑起来整车抖得方向盘都抓不住,用户直接退车。
半导体设备里的主轴,键连接的形位公差要求到微米级,差一点,晶圆切出来就是废片,一片晶圆多少钱?几千上万都打不住。
问:平键连接、半圆键连接、楔键连接,选型的时候怎么快速区分?
答:记三句话就行。平键靠侧面传力,对中性好,加工方便,90%的常规场景都能用。半圆键适合锥形轴端,载荷小的地方,比如电机输出轴的带轮,常用这个。楔键带1:100的斜度,能承受轴向力,缺点是对中性差,要是不需要精准对中,只需要固定零件不窜动,可以选。
十个设计师九个踩过的键连接选型坑
❗ 坑1:键长选得比轮毂还长 我见过太多新手画图,直接抄标准键的长度,压根不看轮毂多宽。装的时候一头顶在轴肩上,根本塞不进去,工人只能拿锉刀把键头磨短,受力直接歪了,用不了半年铁定滚键。 ✅ 正确做法:键长比轮毂宽度短5~10mm,两头都留余量,不顶不晃。 ❗ 坑2:忽略键槽对轴强度的削弱 轴本来是圆截面,开了键槽,截面就缺了一块,强度至少降15%~30%。大扭矩场景要是不做强度校核,断轴真不是吓唬你。 我之前那个破碎机的案例,就是设计师压根没算,直接按经验选了键,轴的强度不够,一冲就断。 💡 坑3:大扭矩硬用单键,不肯改双键 轴的直径已经定死了,键槽不能开更大怎么办?加一个键啊,沿圆周180度对称开两个,承载能力直接提一倍多,总比改轴直径、重新开模省钱吧? 问:双键连接计算承载能力的时候,真的能按两倍单键算吗? 答:千万别。因为加工不可能做到两个键完全同时受力,总有一个先受力,所以计算的时候一般按1.5倍单键的承载能力来留余量,直接按两倍算,安全系数不够,很容易出问题。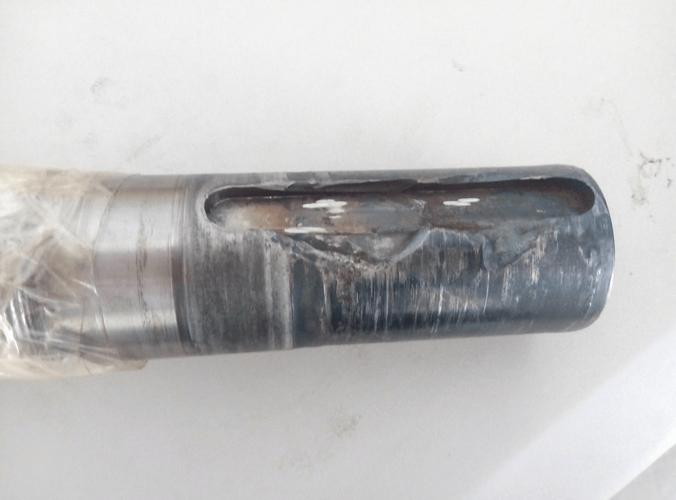 滚键失效后机械键槽磨损实物图
❗ 坑4:为了装逼硬选花键
很多新手觉得花键高端,普通平键low,啥场景都想用花键。说实话,花键加工成本比平键高3~5倍,精度要求也高,一般场合真没必要。你就是传个几千牛米的扭矩,平键完全搞定,花那冤枉钱干嘛?除非是需要经常滑移的零件,比如变速箱换挡齿轮,那确实得用花键。
❗ 坑5:不考虑装配和维修
键连接装进去容易,拆出来难。很多设计压根没留退键的螺纹孔,键坏了之后,得把整个轴拆下来,从一头把键冲出来,费老鼻子劲了。重载场合的键,最好在键的端面加工个退键螺纹孔,修的时候一拉就出来,省多少事。
近年键连接工艺的新变化,老设计师也得更新认知
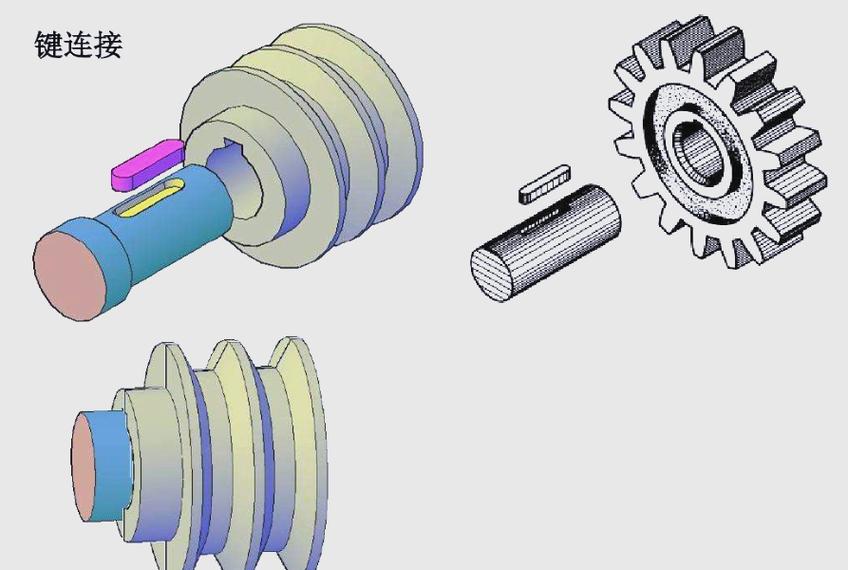 近年键连接工艺的新变化,老设计师也得更新认知
别觉得键连接几百年没变了,这几年其实变化不小。
第一个,加工精度上来了。以前键槽都是铣床加工,精度一般也就IT8~IT9,现在小批量高精度的场景,比如半导体设备、新能源主轴,都用线切割或者激光铣削加工键槽,精度能到IT6,粗糙度也更低,高转速下根本不抖。
第二个,材料强度上来了。以前大部分键都是Q235热轧的,强度也就235MPa,现在随便买个标准平键,都是45钢渗碳淬火的,强度能到600MPa以上,承载能力直接翻一倍还多,小空间大扭矩的场景,换个高强度键,根本不用改轴的设计,太方便了。
还有,锁紧键连接这几年在风电行业火得一塌糊涂。原来风电齿轮箱的轴和齿轮连接,很多用过盈配合加热装,拆装太麻烦,现在越来越多改用楔式锁紧键连接,对中性好,抗冲击,拆装也方便,免维护,完全符合风电的要求。
说实话,干机械这行干了二十年,我最大的体会就是:越是不起眼的小零件,越能看出设计师的功底。你把复杂的机构设计得花里胡哨,最后栽在一个几块钱的键上,全白搭。
下次打开三维软件选键的时候,多停个一分钟,核对一下长度,算一下强度,比啥都强。