塔器:化工生产里沉默的核心,没它真玩不转
进了化工园区,老远就能看见一排直插云天的钢铁巨人。九成都是塔器。
别以为它就是个焊起来的铁皮桶,没什么技术含量。错。差一毫米,整个装置停车,几百万说没就没了。我干这行快二十年,见过太多栽在塔器上的项目。
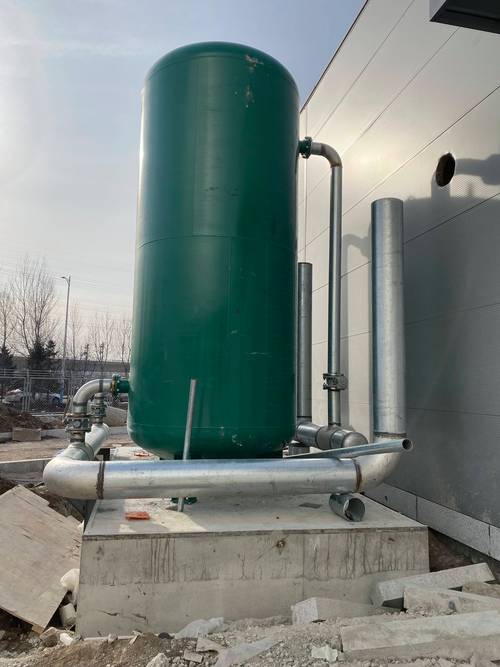
 化工厂区现场吊装大型塔器照片
放到现在,塔器的重要性只增不减。新能源火了之后,光伏级多晶硅提纯、生物柴油分离、锂电解液提纯,全要靠高性能塔器才能达标。放在十年前,高端塔器的规整填料、分布器这些核心内件,基本被国外巨头垄断,一套内件卖的比整个塔体还贵,爱买不买。现在不一样了,国内几家头部厂商做出来的高效内件,分离效率、压降指标跟老外不相上下,价格直接砍了三分之一,真的解气。
问:塔器是不是越高,分离效果就越好?
答:很多刚入行的工程师都踩过这个坑。真不是。分离效果看的是塔内气液两相的接触效率,不是单纯堆高度。用对了高效规整填料,10米高的塔,效果比20米的老式散堆填料塔还好,还省了占地,省了建设成本,现在工业用地多金贵,对吧?
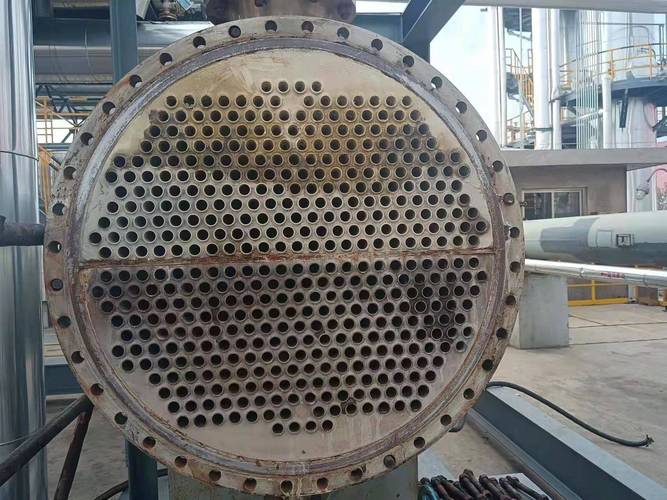
大型塔器内部不锈钢规整填料实物图
2024年塔器行业的新变化,你得跟上
这两年塔器行业变化真的挺大,很多老经验都不顶用了。
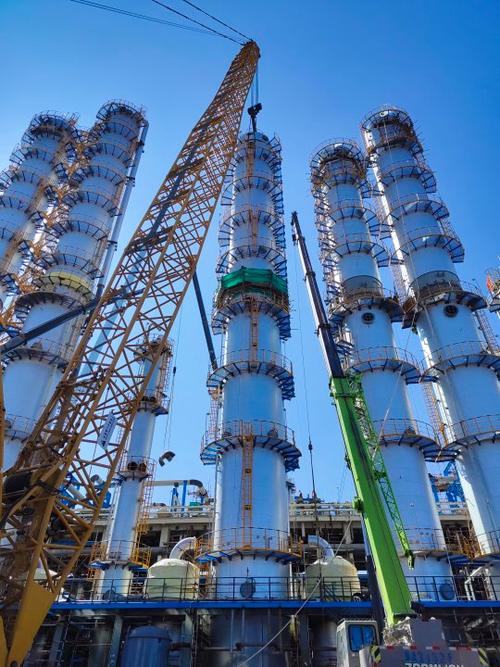
第一个就是超大塔的现场制作。以前塔器都是在工厂做好分段,运到项目现场拼接,可现在很多项目要做直径10米以上的超大塔,路桥限宽限高,运输动不动就要几百万,还得提前大半年报批,太折腾。现在国内已经有好几家企业掌握了高精度现场卷制焊接技术,直接把钢板运到项目现场,卷成筒焊好,精度跟工厂做的没差,光运费就能省几百万,这两年光伏大项目的多晶硅提纯塔,好多都这么干。
问:现在厂商都在推的“节能型塔器”,真的值得换吗?
答:分情况,但对大多数连续生产的老装置来说,太值了。节能塔的核心就是降压降、提效率,压降降下来,重沸器需要的蒸汽量就少,一般来说,老塔改造之后,能耗能降10%到15%,现在蒸汽价格多贵啊,年开工八千小时的装置,一年省的钱,两三年就能收回改造的成本,何况现在双碳考核严,降能耗就是降成本,何乐而不为?当然,如果是小批量间歇生产的小装置,那就没必要花那个钱,传统筛板塔足够用。
不过话说回来,现在国产塔器的水平真的上来了,以前我们出去做项目,业主开口就要国外品牌的内件,现在大部分业主都会优先问国内厂商的方案,性价比太高了。
你去化工园区转一转,那些沉默矗立的高塔,看起来平平无奇,实则藏着整个行业最核心的功夫。没有好的塔器,再牛的反应工艺也出不了合格的产品。这就是塔器,沉默的核心,一点都不能差。
为什么说塔器是化工流程的核心骨架?
化工生产说白了,就是把原料混一混,反应完了再把想要的产物分离出来。而分离这一步,90%以上的活儿都要塔器干。精馏、吸收、萃取、洗涤,哪一步离得开塔器? 不像泵啊阀啊,坏了拆下来换个新的就能继续转。塔器一旦出问题,就得停车开盖,少则三五天,多则半个月,对于连续生产的化工装置,这损失真的不敢算。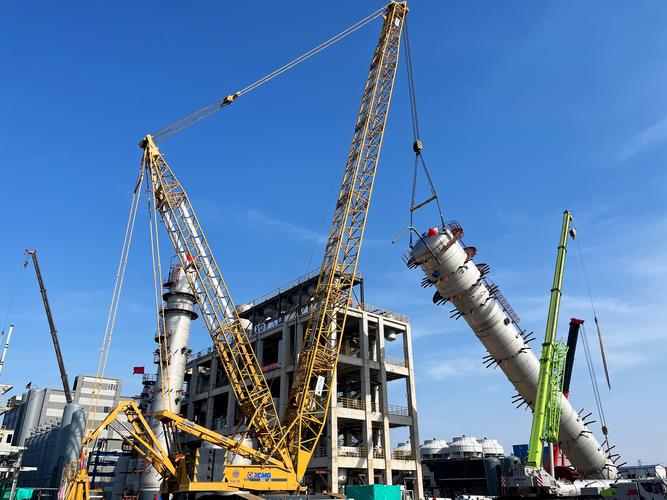 化工厂区现场吊装大型塔器照片
放到现在,塔器的重要性只增不减。新能源火了之后,光伏级多晶硅提纯、生物柴油分离、锂电解液提纯,全要靠高性能塔器才能达标。放在十年前,高端塔器的规整填料、分布器这些核心内件,基本被国外巨头垄断,一套内件卖的比整个塔体还贵,爱买不买。现在不一样了,国内几家头部厂商做出来的高效内件,分离效率、压降指标跟老外不相上下,价格直接砍了三分之一,真的解气。
问:塔器是不是越高,分离效果就越好?
答:很多刚入行的工程师都踩过这个坑。真不是。分离效果看的是塔内气液两相的接触效率,不是单纯堆高度。用对了高效规整填料,10米高的塔,效果比20米的老式散堆填料塔还好,还省了占地,省了建设成本,现在工业用地多金贵,对吧?
选塔器,业内老炮都怕踩的三个坑
💡 坑一:只压塔体价格,放松内件要求 很多甲方招标,盯着塔体的碳钢价格往死里压,最后中标厂家为了赚钱,只能把核心内件换成小厂的次品。开车之后要么纯度不达标,要么能耗降不下来,最后花几倍的钱停车改造,得不偿失。我见过一个年产十万吨的甲醇项目,就为了省二十万的内件钱,最后花了三百万改造,亏到姥姥家。 ❗ 坑二:照搬同规模项目的设计,不调参数 同样是做乙醇提纯,秸秆发酵的原料杂质成分跟粮食发酵的完全不一样,塔的进料位置、塔板数、回流比全都得调。直接照搬老设计,轻则重沸器一直超温,重则塔顶出来的产品纯度永远达不到标准,从头改的滋味,真的不好受。 ✅ 坑三:腐蚀余量按经验拍板,不考虑实际工况 很多设计图直接给腐蚀余量留2mm,完事。可你要是处理带氯离子的物料,或者酸性介质,一年腐蚀量都不止0.5mm,用不到五年塔壁就薄了,漏了就得换塔,那成本可比当初多留2mm余量贵十倍都不止。 说实话,这三个坑,全是行业里真金白银砸出来的教训,新手十有八九要踩一个。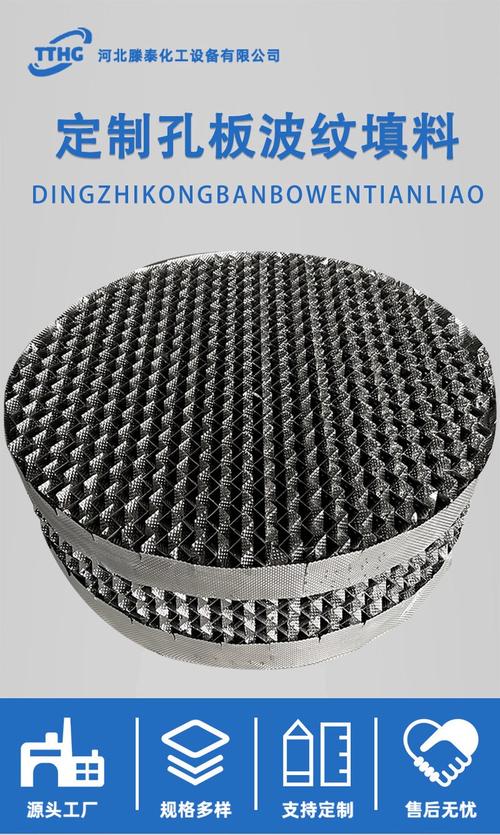 大型塔器内部不锈钢规整填料实物图
2024年塔器行业的新变化,你得跟上
 2024年塔器行业的新变化,你得跟上
这两年塔器行业变化真的挺大,很多老经验都不顶用了。
第一个就是超大塔的现场制作。以前塔器都是在工厂做好分段,运到项目现场拼接,可现在很多项目要做直径10米以上的超大塔,路桥限宽限高,运输动不动就要几百万,还得提前大半年报批,太折腾。现在国内已经有好几家企业掌握了高精度现场卷制焊接技术,直接把钢板运到项目现场,卷成筒焊好,精度跟工厂做的没差,光运费就能省几百万,这两年光伏大项目的多晶硅提纯塔,好多都这么干。
问:现在厂商都在推的“节能型塔器”,真的值得换吗?
答:分情况,但对大多数连续生产的老装置来说,太值了。节能塔的核心就是降压降、提效率,压降降下来,重沸器需要的蒸汽量就少,一般来说,老塔改造之后,能耗能降10%到15%,现在蒸汽价格多贵啊,年开工八千小时的装置,一年省的钱,两三年就能收回改造的成本,何况现在双碳考核严,降能耗就是降成本,何乐而不为?当然,如果是小批量间歇生产的小装置,那就没必要花那个钱,传统筛板塔足够用。
不过话说回来,现在国产塔器的水平真的上来了,以前我们出去做项目,业主开口就要国外品牌的内件,现在大部分业主都会优先问国内厂商的方案,性价比太高了。
你去化工园区转一转,那些沉默矗立的高塔,看起来平平无奇,实则藏着整个行业最核心的功夫。没有好的塔器,再牛的反应工艺也出不了合格的产品。这就是塔器,沉默的核心,一点都不能差。