销连接:被低估的机械定位锁紧核心构件
很多做机械设计的工程师,翻起装配图,第一反应永远是算螺栓强度,查焊接工艺,谁会特意多盯一眼销连接?不就是个插在孔里的小棍子吗?能出什么问题?
我见过一台几百万的加工中心,就是因为定位销松了两个丝,加工出来的零件全部超差,整批报废,损失几十万。这不是讲故事,是去年我接的咨询案例里真实发生的事。销连接就是这么邪门,不起眼,出问题就是大事。
 自动化设备箱体结合面销连接安装图
💡 很多刚入行的设计师对销连接的功能分不清楚,这里刚好解答一个最常见的问题:
问:销连接到底是用来做连接还是做定位?大部分新人都分不清。
答:其实两种功能都能实现,但设计逻辑完全不同。用来做连接的销,主要承受工作载荷里的剪切力和挤压力,比如联轴器的连接销、安全装置的过载剪断销,材料一般都用高强度合金钢,强度是核心指标。用来做定位的销,核心要求是定位精度,基本不承受整机的主要工作载荷,公差配合才是设计的关键。常规定位销的配合精度一般是H7/g6或者H7/p6,现在新能源设备里的高精度定位销,公差已经做到微米级了。
说白了,销连接就是机械装配里的“定盘星”,没有它,再高端的设备也攒不出精度。
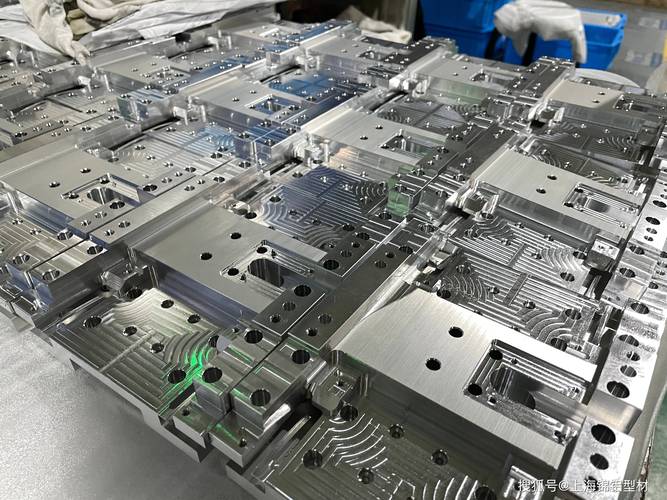
新能源汽车电机端盖定位销连接实物图
第三个坑:公差随便标,过盈量不对。
销孔的公差哪怕差个一两丝,过盈量太大就会把零件孔涨变形,过盈量太小用不了三个月定位就飘了,完全没商量的余地。设计的时候一定要查手册,别凭感觉标公差。
近年工业领域销连接的新实践
别以为销连接是几百年的老技术,没什么新东西。近年新能源、光伏这些新产业起来,对销连接提出了全新的要求,也出了不少新的应用思路。
比如新能源汽车的电机端盖和壳体定位,原来的设计习惯是用两个圆柱销,现在大部分主流主机厂都改成了“一圆一菱”的组合:一个圆柱销,一个菱形销。为什么?消除过定位。电机运行发热量大,铝合金壳体热膨胀量大,两个固定圆柱销会把变形卡死,导致定子铁芯变形,电机气隙不均匀,效率下降,还增加振动噪音,缩短寿命。改成一圆一菱之后,既保证了定位精度,又给热膨胀留了余量,完美解决问题。
再比如光伏跟踪支架的转轴销连接,原来用普通45号钢,用个五六年就锈死了,现在都换成了渗碳淬火的不锈钢销,有的还做了达克罗涂层,抗风沙抗腐蚀,能满足光伏支架25年的全生命周期要求,不用中途维护。
还有现在国产高精度销的进步,真的挺惊喜。原来高端设备的高精度定位销都靠进口,一根卖两三百,现在国内几家头部的标准件厂做出来的销,公差精度完全能达到进口水平,价格只有三分之一,很多主机厂都换国产了,降本效果特别明显。
销连接就是这样,永远站在螺栓、轴承这些核心零件的背后,没人关注,但只要出问题,就是影响全局的大问题。把小零件做对,才是真的见功力。
为什么说销连接是机械装配的隐形基石
销连接的作用远不止“连接”两个字这么简单。除了把两个零件固定在一起,它更核心的价值是定位——保证零件在反复拆装之后,依然能回到原来的精度位置。 哪怕你机床加工精度再高,螺栓拧得再紧,没有销连接定位,两个零件结合面的位置每次装都不一样,精度根本没法保证。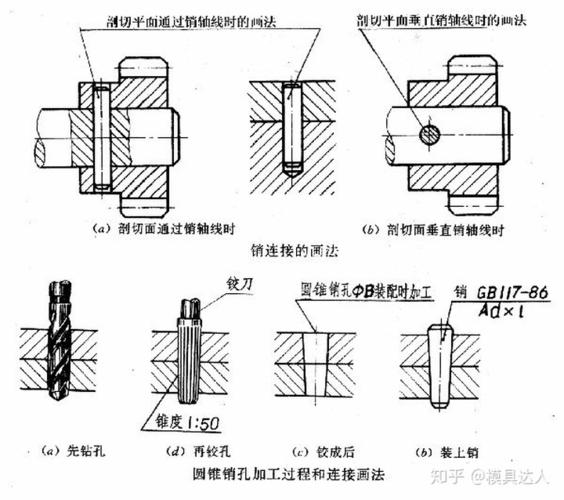 自动化设备箱体结合面销连接安装图
💡 很多刚入行的设计师对销连接的功能分不清楚,这里刚好解答一个最常见的问题:
问:销连接到底是用来做连接还是做定位?大部分新人都分不清。
答:其实两种功能都能实现,但设计逻辑完全不同。用来做连接的销,主要承受工作载荷里的剪切力和挤压力,比如联轴器的连接销、安全装置的过载剪断销,材料一般都用高强度合金钢,强度是核心指标。用来做定位的销,核心要求是定位精度,基本不承受整机的主要工作载荷,公差配合才是设计的关键。常规定位销的配合精度一般是H7/g6或者H7/p6,现在新能源设备里的高精度定位销,公差已经做到微米级了。
说白了,销连接就是机械装配里的“定盘星”,没有它,再高端的设备也攒不出精度。
销连接选型避坑:这几个错误九成设计师都犯过
说实话,我做了十几年工业咨询,见过的销连接错误能编一本错题集,挑几个最常见的说说。 第一个坑:该用圆锥销的地方硬用圆柱销。 圆柱销的过盈配合精度高,成本低,但它有个死穴——重复拆装一次,配合面就磨损一次,拆个两三次,精度就没了。圆锥销自带1:50的锥度,能自锁,拆十次八次精度都不会变,适合需要经常拆开校准、维护的场合。别图便宜随便换,用错了后期有的哭。 第二个坑:销的长度和尾型选错,装进去拆不出来。 我见过好几个新项目试装,就因为盲孔选了不带螺纹的平头销,装进去之后想拆,根本抠不出来,最后要么用电火花打出来,要么直接报废工件,耽误工期不说,损失大了去了。❗ 血的教训,盲孔一定要选带螺纹的销。 这里再解答一个高频问题: 问:带螺纹的销连接比普通销更好用吗?什么时候必须选带螺纹的? 答:没有绝对的好坏,只看应用场景。带螺纹的销最大的优势就是方便拆卸,不管是盲孔还是需要经常拆装的场合,选它准没错。比如工厂里的检测工装、模具,每个月都要拆下来校准,用带螺纹的圆锥销,拧个拔销器就能拉出来,太方便了。如果是永久定位的不拆卸结构,那选普通的圆柱销就够了,还能省点成本。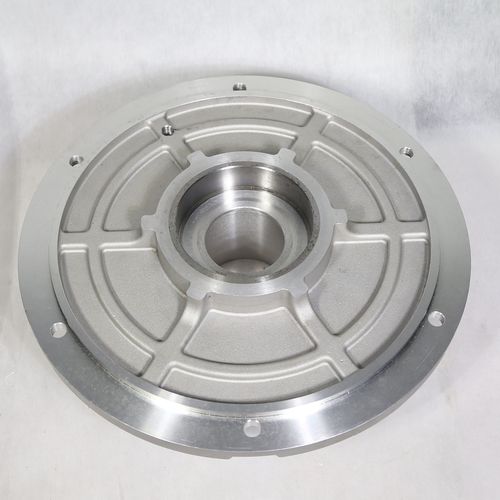 新能源汽车电机端盖定位销连接实物图
第三个坑:公差随便标,过盈量不对。
销孔的公差哪怕差个一两丝,过盈量太大就会把零件孔涨变形,过盈量太小用不了三个月定位就飘了,完全没商量的余地。设计的时候一定要查手册,别凭感觉标公差。
近年工业领域销连接的新实践
 近年工业领域销连接的新实践
别以为销连接是几百年的老技术,没什么新东西。近年新能源、光伏这些新产业起来,对销连接提出了全新的要求,也出了不少新的应用思路。
比如新能源汽车的电机端盖和壳体定位,原来的设计习惯是用两个圆柱销,现在大部分主流主机厂都改成了“一圆一菱”的组合:一个圆柱销,一个菱形销。为什么?消除过定位。电机运行发热量大,铝合金壳体热膨胀量大,两个固定圆柱销会把变形卡死,导致定子铁芯变形,电机气隙不均匀,效率下降,还增加振动噪音,缩短寿命。改成一圆一菱之后,既保证了定位精度,又给热膨胀留了余量,完美解决问题。
再比如光伏跟踪支架的转轴销连接,原来用普通45号钢,用个五六年就锈死了,现在都换成了渗碳淬火的不锈钢销,有的还做了达克罗涂层,抗风沙抗腐蚀,能满足光伏支架25年的全生命周期要求,不用中途维护。
还有现在国产高精度销的进步,真的挺惊喜。原来高端设备的高精度定位销都靠进口,一根卖两三百,现在国内几家头部的标准件厂做出来的销,公差精度完全能达到进口水平,价格只有三分之一,很多主机厂都换国产了,降本效果特别明显。
销连接就是这样,永远站在螺栓、轴承这些核心零件的背后,没人关注,但只要出问题,就是影响全局的大问题。把小零件做对,才是真的见功力。