焊接结构失效?大部分坑其实入行就能避开
为什么说焊接结构是重型装备的隐形生命线
现在不管是百米高的风电塔筒,挖地铁的盾构机刀盘,还是扛几十个大气压的压力容器,核心承力部分全靠焊接结构拼出来。对比传统铆接,它省料,刚度大,还能做出任意复杂的造型,给设计留下了极大的空间。可就是这种灵活性,变成了很多人踩坑的根源。
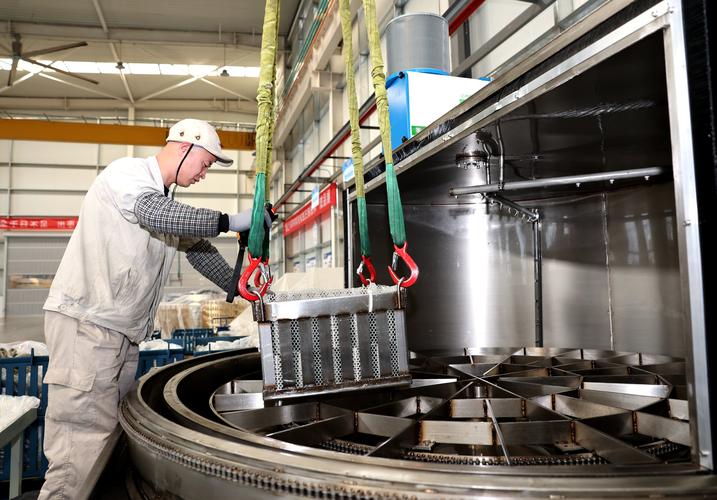
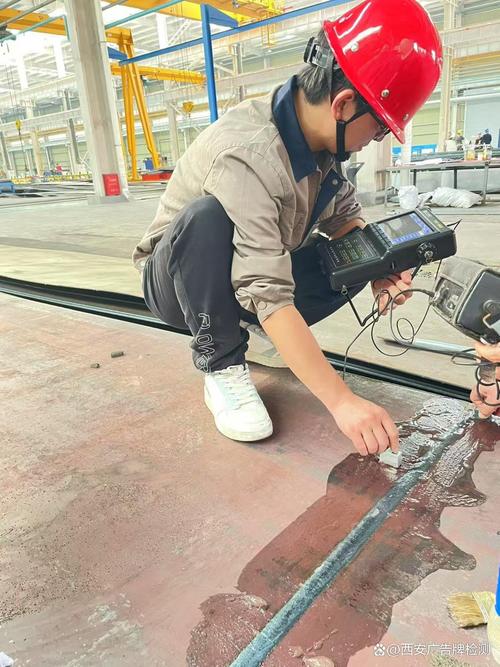 风电塔筒焊接结构探伤检测现场
问:市面上一直传“焊接结构比铸件强度低”,这个说法站得住脚吗?
答:完全是把工艺缺陷错当成了结构本身的问题。原材料合格、工艺参数对的情况下,同等重量的焊接结构,强度比铸件高得多。毕竟焊接结构用的都是轧制钢板,杂质少,力学性能均匀,铸件本身就容易出气孔缩松这类先天缺陷,根本没法比。好多人没搞清楚前提,乱传,害得有些甲方宁可花大价钱做铸件,也不肯用更划算的焊接结构,太冤。
去年我给一家做出口矿用设备的厂子做失效分析,他们的破碎机机架刚用八个月就沿着焊缝裂了大开口。切开断面一看,坡口根本没开透,设计要求焊脚高度12毫米,实际现场只做了9毫米,受力直接全集中在转角处,不断才怪。这不怪焊接结构本身,怪干活的人没走心。
焊接结构设计生产里,最容易踩的几个致命坑
说实话现在设计软件都自带焊接强度计算,好多年轻设计师直接套公式出图,根本不考虑现场实际生产的情况,踩坑全是踩在这种想当然上。
❗ 第一个坑,转角硬做直角,不肯加过渡圆弧。应力集中这四个字谁都学过,就是不信邪,说做圆弧费料费工,省一点是一点。你省那几公斤钢板,后期出问题返修甚至整机报废,亏的钱是这点的几百倍。
❗ 第二个坑,多条焊缝随意交叉重叠。我见过最离谱的设计,三纵一横四条主焊缝汇在同一个点上,那个位置相当于硬生生挖出一个应力窝,温度一变,载荷一加,直接从交点开始裂,根本救不回来。
❗ 第三个坑,盲目降本减薄钢板,不调整焊接工艺。现在全行业都在降本,好多人上来就把钢板厚度减一两个毫米,省了材料钱,结果焊接的时候因为板太薄,热变形直接把整个结构拉歪,后期校正花的钱,比省下来的多好几倍。
💡现在行业里最新的做法,是设计阶段就导入焊接变形模拟,根据模拟结果提前留好加工余量,比做完了再用火烤校正靠谱太多,成本还低。
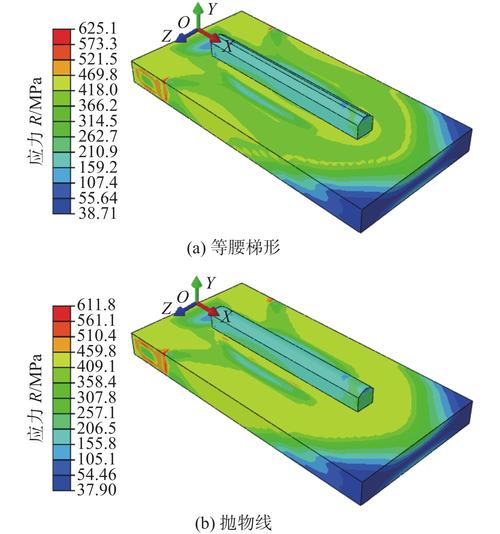 盾构机刀盘焊接结构应力模拟云图
问:现在很多厂子都换了自动化焊接机器人,是不是就能100%避免焊接结构出问题了?
答:哪有这么美的事。自动化焊接解决的是人工操作不稳定的问题,解决不了设计和工艺设计的先天缺陷。你坡口开错角度,焊丝选错型号,焊接顺序排错,哪怕机器人焊出来的焊缝比人直一百倍,该裂还是裂。上个月我刚碰过一个项目,用机器人焊的风电支座,探伤合格率才六成,查了三天才找到问题,设计留的坡口角度太小,机器人焊枪伸不到坡口底部,根部根本没熔透,这不怪机器人,怪做工艺的人没提前考虑焊枪的活动空间。
近年验证有效的焊接结构优化实用技巧
 近年验证有效的焊接结构优化实用技巧
这些都不是什么高大上的黑科技,全是行业里多年摸爬滚打攒出来的经验,拿过去就能用。
✅ 对于承受交变载荷的焊接结构,焊完整体做一遍抛丸处理。别觉得抛丸只是为了除锈好看,抛丸打在焊缝表面,能给表层引入残余压应力,抗疲劳性能直接能提15%以上,这个已经在风电行业全面普及了,好多做起重机械、矿用设备的厂子还没用上,太可惜。
✅ 尽量用等强度匹配的焊接材料,别盲目追求高强度焊丝。母材是Q355,你非要用更高强度的ER55焊丝往上堆,焊缝硬度过高,韧性跟不上,反而更容易产生裂纹,适合的才是对的。
✅ 大尺寸焊接结构,一定要坚持对称施焊。别赶工期上来就顺着一边一通乱焊,焊完变形拉得你怀疑人生,先点固,再从应力最大的位置开始,对称分步焊,变形量能差出好几倍。
哦对了,现在很火的模块化焊接结构,我也提一句,做大设备的时候把整体拆成几个小模块,每个模块单独焊接,做完应力消除再整体组装,不光变形控制得好,运输还方便,很多做盾构机和大型压力容器的厂子已经用这个方法省下了近两成的后期校正成本,确实好用。
说实话,工业这东西,从来都是细节决定成败。你对焊接结构多上一点心,它就能给你省大把的钱,少惹一堆麻烦。就这么简单。