锻件:撑起高端制造的隐形骨架,采购制造干货
很多人逛工厂,转一圈下来,注意力都在漂亮的成品机床、新能源车上,没人会注意到藏在最里面的锻件。
太不起眼了对吧。
要么是粗毛坯,要么是加工后也看不到的内部承力件,没人当回事,可出问题就是大问题。
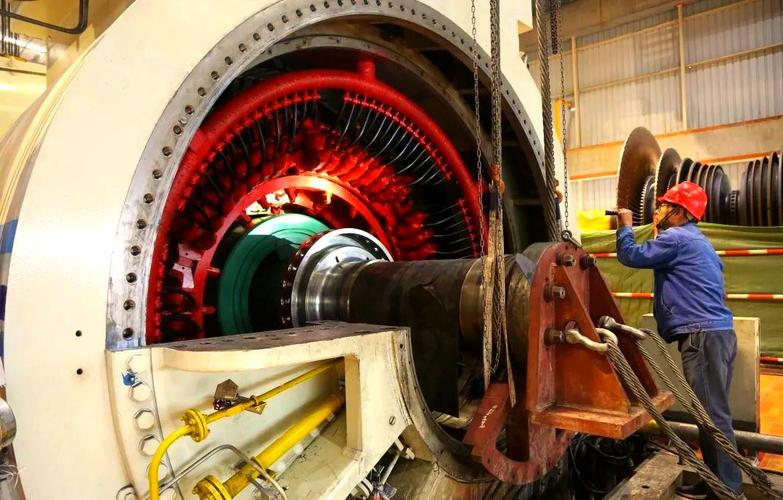
 大型风电主轴锻件加工车间
问:锻件和铸件到底该怎么选?很多刚入行的采购都会问。
答:核心看两个点:受力工况和预算。要长期扛交变载荷、冲击载荷的,比如风电主轴、挖掘机销轴、飞机起落架,哪怕贵一倍也要用锻件。要是只是做个不受力的外壳、固定底座,载荷稳定不变,铸件完全够用,还能省不少钱。
问:现在金属3D打印这么火,能不能直接打印出替代锻件的零件?
答:现阶段真不行,至少高载荷大尺寸的场景不行。3D打印的金属件内部力学分布均匀度,目前还赶不上成熟的模锻工艺,大型锻件要是用3D打印打,成本至少翻十倍,性能还达不到要求。最多就是小批量做做非承力的异形构件,还替代不了锻件的主力位置。
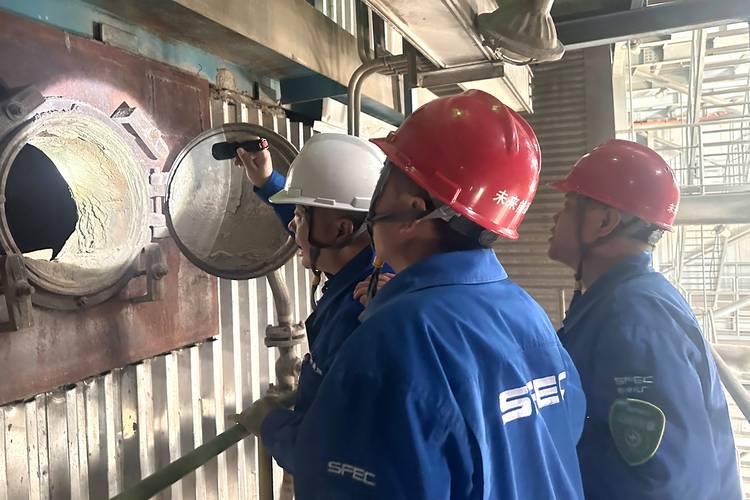
数字化锻件生产线中控操作屏
不过话说回来,中小锻件厂的升级还是慢,不少小厂还在靠人工看火凭经验下料,品控波动大,这也是为啥同样尺寸的锻件,报价能差出两成去,这里面门道多了。
采购锻件避坑:几个外行极易踩的雷
做了十几年工业相关的工作,见过太多在锻件上翻船的案子,说几个最常见的。
❗ 第一,不要只压价格,忽略无损探伤要求。
很多小厂报价低,就是给你省了探伤的工序,或者只做表面探伤,不做内部超声波探伤。锻件内部的暗纹、裂纹,肉眼根本看不到,装上去用个一年半载,载荷一变直接断,要是出了安全事故,负责人都要担责任。我之前认识一个做工程机械的老板,贪便宜进了一批履带链轨锻件,不到一年断了快三分之一,返工加赔客户损失,一下亏了八十多万,够买两批合格锻件还有剩。
💡 第二,一定要明确锻件纤维方向要求。
很多采购给的图纸只标尺寸公差,根本不提纤维方向,厂家怎么好锻怎么来,结果锻出来纤维方向刚好跟受力方向垂直,强度直接降三分之一到一半,使用寿命能差十倍都不止。但凡做承力锻件,一定要在合同和图纸上写清楚,纤维方向必须顺着最大受力方向,还要留取样块做力学性能测试,合格了再发货。
第三,别选错锻造工艺。
很多人分不清楚自由锻和模锻,小零件大批量非要用自由锻,贵一倍不说精度还不够。大尺寸单件生产非要开模,光开模费就十几万,完全没必要。记住:小尺寸、大批量、高精度选模锻,大尺寸、小批量选自由锻,不会错。
锻件这个行业,从来都是幕后英雄。你买新车,不会看到底盘里的锻件;你去风电场拍照,也不会注意到上百吨的主轴锻件。可没有这些合格的锻件,什么高端制造都是空中楼阁。
现在国内锻件行业的进步真的不小,以前很多要从德国日本进口的高端锻件,现在国内厂都能做,价格还便宜一半,只是这个行业太低调,没多少人知道罢了。
为什么高端制造绕不开锻件?
一块钢,从钢锭变成零件,锻打的过程,不只是改变形状。 钢锭内部本来有气孔、疏松这些天生缺陷,锻打过程中把这些缺陷压合,还能让金属的纤维组织顺着零件轮廓连续分布,就像人的筋络一样,拉不断撞不碎。 铸件就不一样了,融化了浇进去冷却,内部晶粒粗大,纤维是乱的,受冲击很容易裂。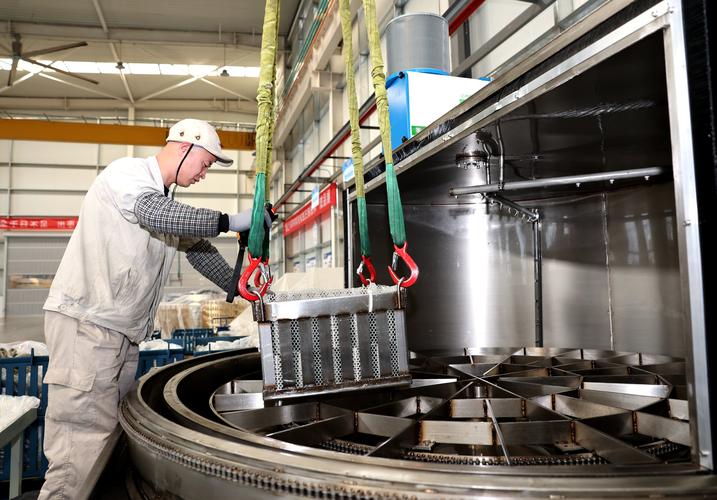 大型风电主轴锻件加工车间
问:锻件和铸件到底该怎么选?很多刚入行的采购都会问。
答:核心看两个点:受力工况和预算。要长期扛交变载荷、冲击载荷的,比如风电主轴、挖掘机销轴、飞机起落架,哪怕贵一倍也要用锻件。要是只是做个不受力的外壳、固定底座,载荷稳定不变,铸件完全够用,还能省不少钱。
问:现在金属3D打印这么火,能不能直接打印出替代锻件的零件?
答:现阶段真不行,至少高载荷大尺寸的场景不行。3D打印的金属件内部力学分布均匀度,目前还赶不上成熟的模锻工艺,大型锻件要是用3D打印打,成本至少翻十倍,性能还达不到要求。最多就是小批量做做非承力的异形构件,还替代不了锻件的主力位置。
现在的锻件制造,早就不是"傻大黑粗"了
说实话,我十年前跑锻件厂,那印象就是满车间煤灰,工人光着膀子守炉,现在再去国内头部的锻件厂,完全不一样。 不少厂都上了数字化闭环锻造生产线,从钢锭加热温度,到每一次锻打的压力、变形量,全程电脑实时监控,数据自动存到云端,多年后你都能查到这个锻件的生产参数,出问题直接溯源。 新工艺也多了去了。比如做航空航天用的钛合金锻件,现在用等温模锻,变形均匀,余量比老工艺少一半,后续加工省了大把时间,还省了贵得要死的钛合金材料。 新能源起来之后,锻件的需求结构也变了。原来火电、造船的锻件是大头,现在光伏跟踪器转轴、新能源车底盘一体锻件、储能机组的主轴,成了不少厂的主力订单。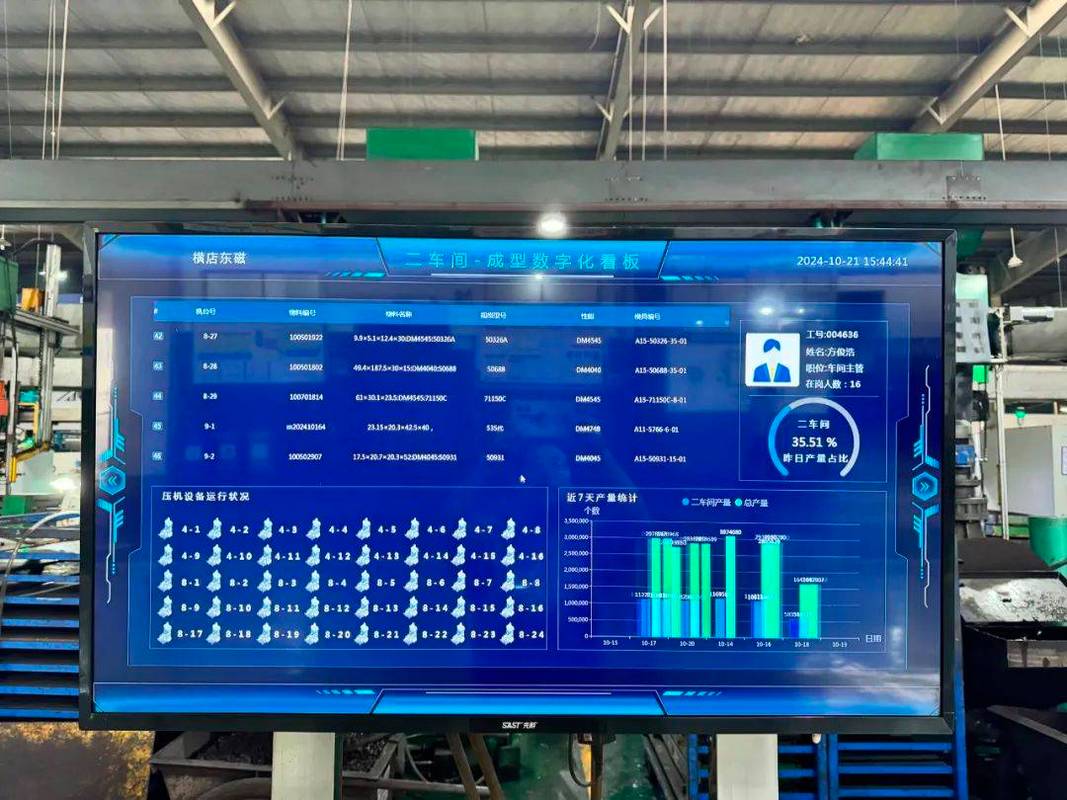 数字化锻件生产线中控操作屏
不过话说回来,中小锻件厂的升级还是慢,不少小厂还在靠人工看火凭经验下料,品控波动大,这也是为啥同样尺寸的锻件,报价能差出两成去,这里面门道多了。
采购锻件避坑:几个外行极易踩的雷
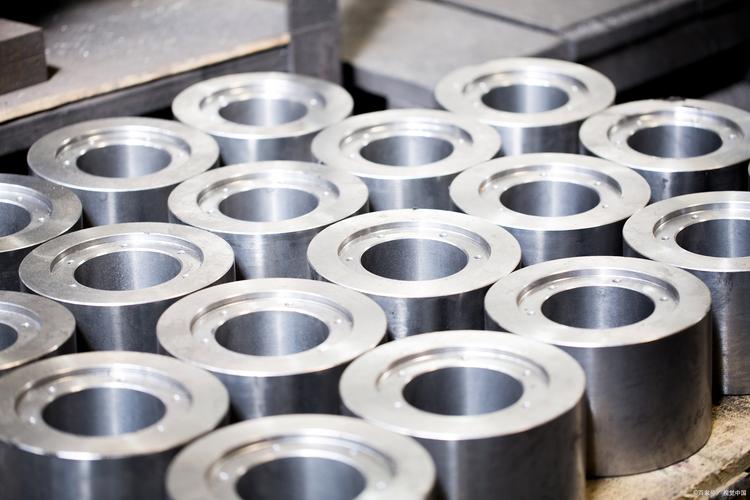 采购锻件避坑:几个外行极易踩的雷
做了十几年工业相关的工作,见过太多在锻件上翻船的案子,说几个最常见的。
❗ 第一,不要只压价格,忽略无损探伤要求。
很多小厂报价低,就是给你省了探伤的工序,或者只做表面探伤,不做内部超声波探伤。锻件内部的暗纹、裂纹,肉眼根本看不到,装上去用个一年半载,载荷一变直接断,要是出了安全事故,负责人都要担责任。我之前认识一个做工程机械的老板,贪便宜进了一批履带链轨锻件,不到一年断了快三分之一,返工加赔客户损失,一下亏了八十多万,够买两批合格锻件还有剩。
💡 第二,一定要明确锻件纤维方向要求。
很多采购给的图纸只标尺寸公差,根本不提纤维方向,厂家怎么好锻怎么来,结果锻出来纤维方向刚好跟受力方向垂直,强度直接降三分之一到一半,使用寿命能差十倍都不止。但凡做承力锻件,一定要在合同和图纸上写清楚,纤维方向必须顺着最大受力方向,还要留取样块做力学性能测试,合格了再发货。
第三,别选错锻造工艺。
很多人分不清楚自由锻和模锻,小零件大批量非要用自由锻,贵一倍不说精度还不够。大尺寸单件生产非要开模,光开模费就十几万,完全没必要。记住:小尺寸、大批量、高精度选模锻,大尺寸、小批量选自由锻,不会错。
锻件这个行业,从来都是幕后英雄。你买新车,不会看到底盘里的锻件;你去风电场拍照,也不会注意到上百吨的主轴锻件。可没有这些合格的锻件,什么高端制造都是空中楼阁。
现在国内锻件行业的进步真的不小,以前很多要从德国日本进口的高端锻件,现在国内厂都能做,价格还便宜一半,只是这个行业太低调,没多少人知道罢了。