冲压件降本:90%工厂都踩过的隐形坑
做制造业的,谁没为冲压件的成本头疼过?
很多老板一开口就是降本,上来就找钢材供应商砍价,原料降了两个点,转头月底算账,利润还是没涨多少。
钱去哪了?全埋在看不见的地方了。
 汽车车身冲压件不合理设计对比图
说实话,很多设计上的冗余,只要你愿意提,客户根本不会拒绝。这里插个问答:
问:我们都是小加工厂,客户是大牌主机厂,人家说怎么干就怎么干,哪敢改设计?
答:你拿数据说话啊。我认识东莞一家做家电冲压件的厂,之前给某头部品牌做结构件,客户要求内孔公差0.05mm,他们试了十批,发现公差放到0.1mm,100%通过装配测试,然后给客户报降价3%,人家客户当场就同意改——人家也想降成本啊,谁会跟钱过不去?
不信你回去翻你手上的冲压件图纸,随便抽十个,至少三个能改,改完成本直接降5%-15%,一点不夸张。
不过话说回来,改设计也有底线,不能动核心性能,这点要拎清,别为了降本把自己玩进去了。
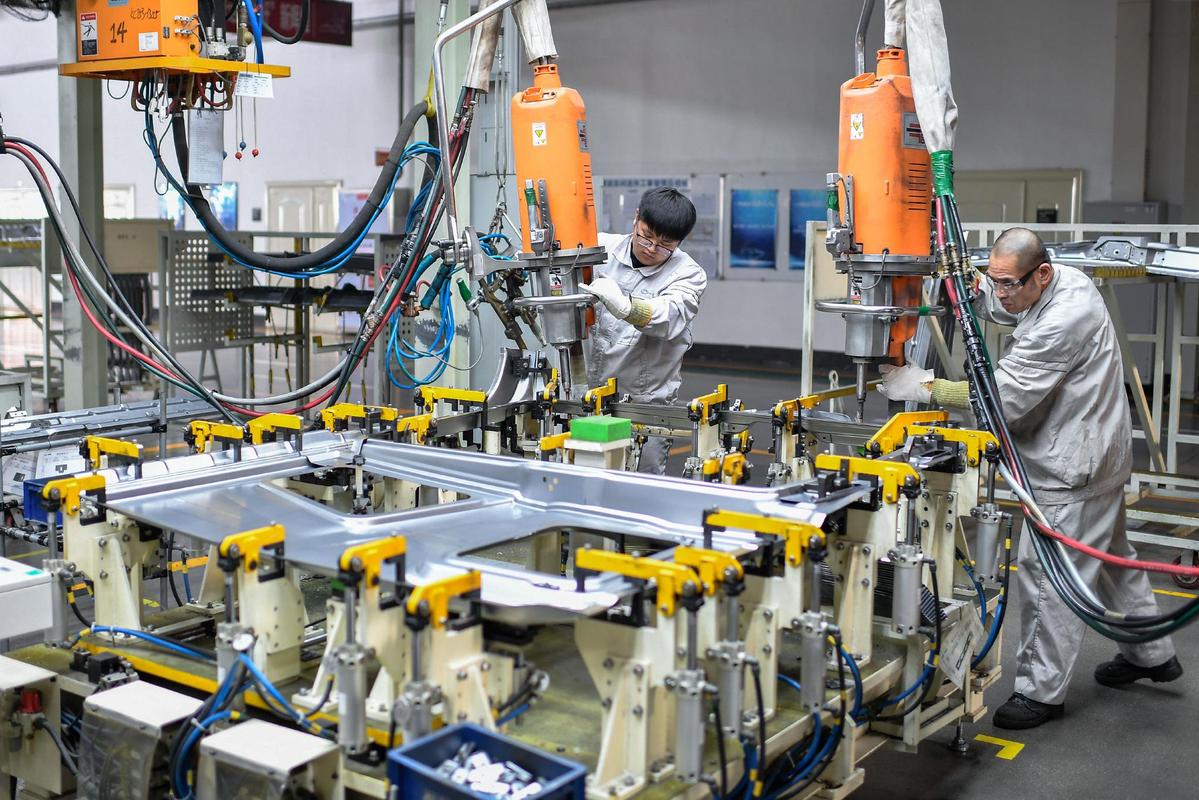
批量生产汽车冲压件自动化生产线现场
刚好这里又有个大家问得最多的问题:
问:我们做的都是小批量多品种的冲压件订单,本来模具分摊成本就高,怎么压?
答:现在早就有解决办法了啊。共用模座快换冲压模具,换模时间从4小时降到20分钟以内,小批量也能上连续模,效率比原来的工程模高两倍多。还有钢材现在可以找供应商定尺分条,刚好匹配你的排料宽度,边角料直接少一半。我知道浙江温州有个小厂,接五金冲压小单,改完这套流程,单件成本直接降了12%,原来接不到的单现在都敢接,利润直接翻了一倍。
就这么简单,很多人就是嫌改模具要投点钱,宁愿一直熬着赚辛苦钱。
新材料新趋势下,冲压件的玩法早就变了
这两年下游变的太快,原来做普通五金冲压件的,利润越来越薄,反而跟进新行业的,赚的盆满钵满。
就说新能源汽车,电池结构件原来很多用铸造,现在越来越多改用高强度钢冲压,成本比铸造低三分之一,重量还轻,符合整车减重要求。还有光伏支架的连接冲压件,原来用普通镀锌,现在要求25年耐腐,都改用镀锌铝镁钢板,虽然材料贵一点,但是出货溢价能高20%,还不愁订单。
❗ 这里要给大家提个醒,新材料冲压不是拿原来的模具直接冲就行,我见过好几个厂,拿冲低碳钢的模具冲700MPa的高强度钢,冲了不到一千件,模具直接崩刃,一套模具几万块直接废了,亏到吐血。高强度钢冲压,模具要用更好的模具钢,间隙要比原来放大10%-15%,这些细节错一点,全白干。
说实话,现在做冲压件,真不是原来那种低价抢单就能活下去的了。下游都在升级,你不跟着升级,只能被淘汰。去年我知道珠三角就有十多家做低端冲压的小厂关门,就是死守着旧单子,不愿意碰新需求,最后熬不下去了。
抠对了设计的细节,抠对了生产的细节,跟上下游的新需求,做冲压件其实还是赚辛苦钱,但赚的是踏实的辛苦钱。你比对手多省一个厘,你就能多拿一个单,就是这么现实。
别盯着材料砍价,设计阶段就埋了一半的浪费
我接触过不下百家做冲压加工的工厂,八成以上都是接图生产,客户给什么就做什么,从来不会动图纸的脑子。 设计工程师画图的时候,就想着功能满足,哪管你冲压好做不好做?圆角留1mm就能满足强度,他非要留0.3mm,冲出来直接裂,废品率直接翻三倍。公差要求正负0.02mm,实际上后续装配留0.1mm都不影响,为了卡公差你不得不放慢冲速,换更贵的设备,一天产量少了三分之一,这不都是钱?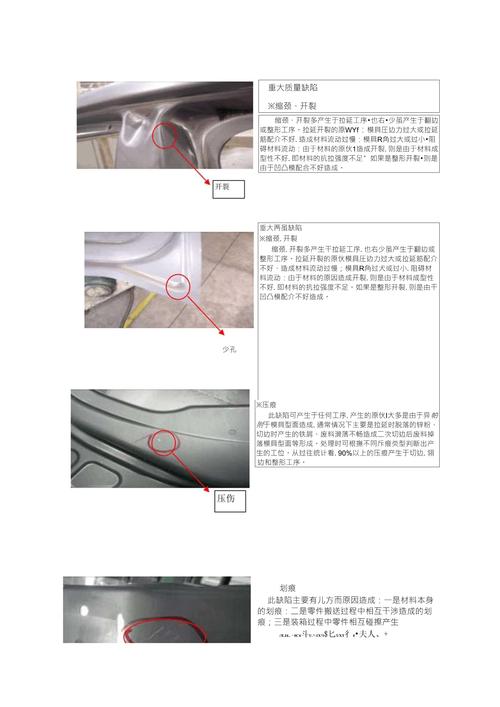 汽车车身冲压件不合理设计对比图
说实话,很多设计上的冗余,只要你愿意提,客户根本不会拒绝。这里插个问答:
问:我们都是小加工厂,客户是大牌主机厂,人家说怎么干就怎么干,哪敢改设计?
答:你拿数据说话啊。我认识东莞一家做家电冲压件的厂,之前给某头部品牌做结构件,客户要求内孔公差0.05mm,他们试了十批,发现公差放到0.1mm,100%通过装配测试,然后给客户报降价3%,人家客户当场就同意改——人家也想降成本啊,谁会跟钱过不去?
不信你回去翻你手上的冲压件图纸,随便抽十个,至少三个能改,改完成本直接降5%-15%,一点不夸张。
不过话说回来,改设计也有底线,不能动核心性能,这点要拎清,别为了降本把自己玩进去了。
批量生产里,冲压件的隐形损耗到底藏在哪
设计改完了,就到生产环节了。很多人觉得生产就是开机器冲,冲完出货就行,这里面的损耗,说出来吓你一跳。 我去年在江苏一个做工程机械冲压件的工厂待过,废件率高达7%,老板还说我们行业就这样,正常。后来查了一圈,就是模具三个月没保养,刃口磨钝了,冲出来的件全是毛刺,不得不返工,有些干脆直接作废。 就这一项,一年亏了小两百万。离谱吧? 💡 给你们提个醒:现在冲压件生产的损耗,80%都出在三个地方:模具维护不到位,排料不合理浪费材料,换模时间太长空转耗电。 很多小厂做不同规格的冲压件,换一次模要三四个小时,机器空转半天,工人等得摸鱼,一天能干8小时活就不错了。还有排料,随便找个旧模板就开冲,边角料剩一大块,当废钢卖,几个点的利润就这么没了。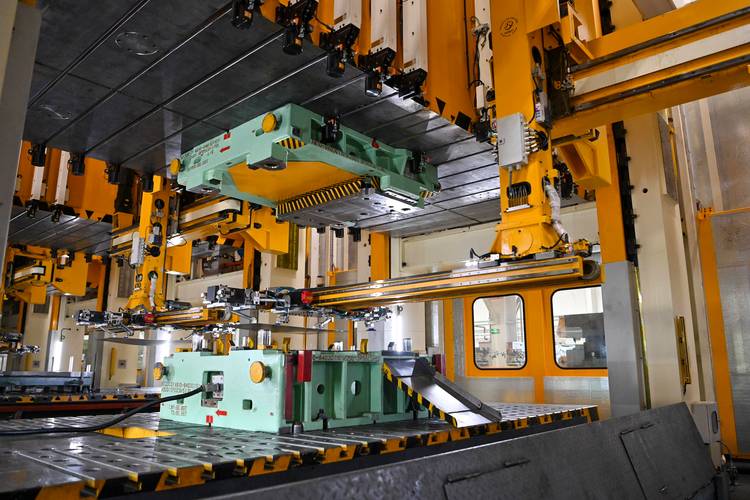 批量生产汽车冲压件自动化生产线现场
刚好这里又有个大家问得最多的问题:
问:我们做的都是小批量多品种的冲压件订单,本来模具分摊成本就高,怎么压?
答:现在早就有解决办法了啊。共用模座快换冲压模具,换模时间从4小时降到20分钟以内,小批量也能上连续模,效率比原来的工程模高两倍多。还有钢材现在可以找供应商定尺分条,刚好匹配你的排料宽度,边角料直接少一半。我知道浙江温州有个小厂,接五金冲压小单,改完这套流程,单件成本直接降了12%,原来接不到的单现在都敢接,利润直接翻了一倍。
就这么简单,很多人就是嫌改模具要投点钱,宁愿一直熬着赚辛苦钱。
新材料新趋势下,冲压件的玩法早就变了
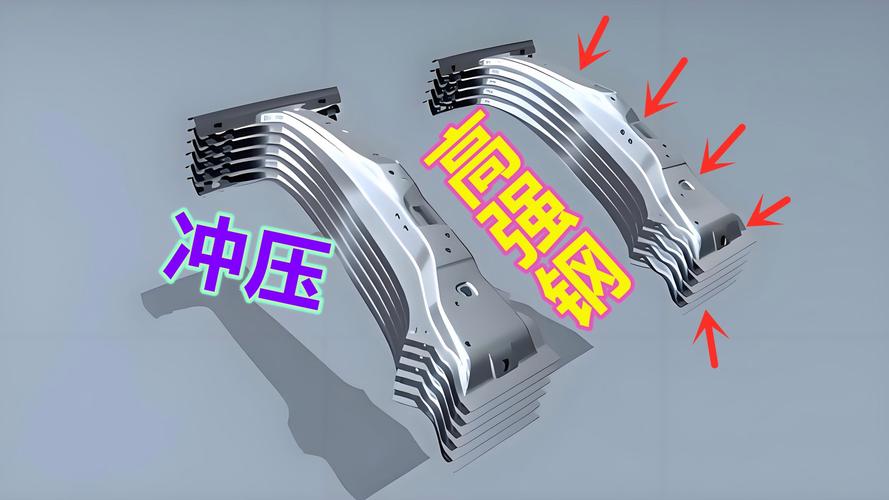 新材料新趋势下,冲压件的玩法早就变了
这两年下游变的太快,原来做普通五金冲压件的,利润越来越薄,反而跟进新行业的,赚的盆满钵满。
就说新能源汽车,电池结构件原来很多用铸造,现在越来越多改用高强度钢冲压,成本比铸造低三分之一,重量还轻,符合整车减重要求。还有光伏支架的连接冲压件,原来用普通镀锌,现在要求25年耐腐,都改用镀锌铝镁钢板,虽然材料贵一点,但是出货溢价能高20%,还不愁订单。
❗ 这里要给大家提个醒,新材料冲压不是拿原来的模具直接冲就行,我见过好几个厂,拿冲低碳钢的模具冲700MPa的高强度钢,冲了不到一千件,模具直接崩刃,一套模具几万块直接废了,亏到吐血。高强度钢冲压,模具要用更好的模具钢,间隙要比原来放大10%-15%,这些细节错一点,全白干。
说实话,现在做冲压件,真不是原来那种低价抢单就能活下去的了。下游都在升级,你不跟着升级,只能被淘汰。去年我知道珠三角就有十多家做低端冲压的小厂关门,就是死守着旧单子,不愿意碰新需求,最后熬不下去了。
抠对了设计的细节,抠对了生产的细节,跟上下游的新需求,做冲压件其实还是赚辛苦钱,但赚的是踏实的辛苦钱。你比对手多省一个厘,你就能多拿一个单,就是这么现实。