注塑件为什么能成为工业制造的隐形主力?
很多人逛现代化工厂,眼睛只盯着高大的数控车床、灵活的机械臂流水线转,很少会留意到角落堆着的那些大小不一、颜色各异的小塑料块。
这些就是注塑件。整个工业体系里最不起眼,但缺了它根本转不动的角色。
 新能源汽车动力电池包注塑件支架实拍
问:现在整个制造业都在搞轻量化,都在吹碳纤维、铝合金,为什么还在大规模用注塑件?
答:算一笔账你就清楚了。碳纤维成型要几个小时才能出一件,精度高点的注塑件一秒就能出三个,批量生产的成本只有碳纤维的十分之一不到,公差还能稳定控制在0.01mm以内。更何况现在改性工程塑料做出来的注塑件,比强度比铝合金还高,重量轻一半,天生耐腐蚀、绝缘,还能一次成型做出复杂的内腔和卡扣,这些特性是金属根本比不了的。
不合格注塑件熔接痕缺陷微距实拍
问:这些都是注塑行业几十年的老问题了,现在有成熟的解决方案吗?
答:当然有。就说内应力,现在很多工厂在用的微发泡注塑工艺,熔融塑料注入模具的时候打进惰性气体,整个型腔填充均匀,厚壁件也不会因为收缩不均产生内应力,还能减重10%到20%,成型周期还能缩短三分之一,一举多得。至于熔接痕,现在用顺序阀控制的热流道系统,调整不同浇口的进料时间,能把熔接痕直接挪到非外观、非受力的位置,不影响性能也不影响外观,早就不是解决不了的问题了。
说实话,现在工艺进步真的快,十年前我见过一个工程师为了消熔接痕调了半个月模具,现在点一下程序就搞定了。
2024年注塑件行业的新趋势,你得知道
这两年整个制造业都在变,注塑件行业也跟着变了好多,不少新玩法。
第一个就是低碳再生注塑件,原来很多结构件必须用全新原料,现在改性技术上来了,回收塑料经过提纯改性做出来的注塑件,性能和新料没差,碳排放量直接降了40%以上,现在不管是国内的新能源车企还是海外的客户,点名就要再生料做的注塑件,价格还能接受,何乐而不为。
第二个就是大型一体化注塑,原来一个汽车仪表盘支架,要做五六个注塑件,再用螺丝拼起来,现在一次注塑成型,强度高了不止一点,还少了四道装配工序,整体成本降了15%,现在新出的新能源车型基本都用这个方案。
第三个就是数字化调模,原来调模具要老师傅凭经验调个两三天,现在机器自带传感器,能实时监测熔融温度、注塑压力、冷却速度,AI直接给你调参数,新手半天就能搞定,良率还比老师傅调的还稳。
❗这里提醒一句,现在很多小厂报价比大厂低一两个点,还是用的十年前的老工艺,开模靠经验,调模靠手感,看起来省了成本,等货到了发现公差不对、开裂、变形,返工的钱都够你重新开两套模了。
💡找注塑件合作方,别光看单价,一定要问清楚对方用什么工艺,有没有做过同类型的产品,有没有检测设备,这点真的很重要。
不过话说回来,国内注塑行业现在真的进步很大,从原料改性到模具设计到成型加工,全链条都能搞定,原来要找欧洲日本做的高精度工业用注塑件,现在国内工厂做出来的精度一点不差,价格还只有一半,真的挺提气的。
注塑件的应用边界,早就超出了你的固有认知
别以为注塑件只能做遥控器外壳、玩具车轱辘这种低价值东西。现在新能源汽车的电池包隔热支架、保险杠内骨架、充电枪外壳,全是注塑件。光伏逆变器的密封壳体、跟踪减速器的绝缘齿轮,也都是改性塑料做的注塑件。就连医疗行业里,胰岛素注射笔的针座、微创手术器械的手柄,对精度和卫生要求那么高,最后都是注塑成型。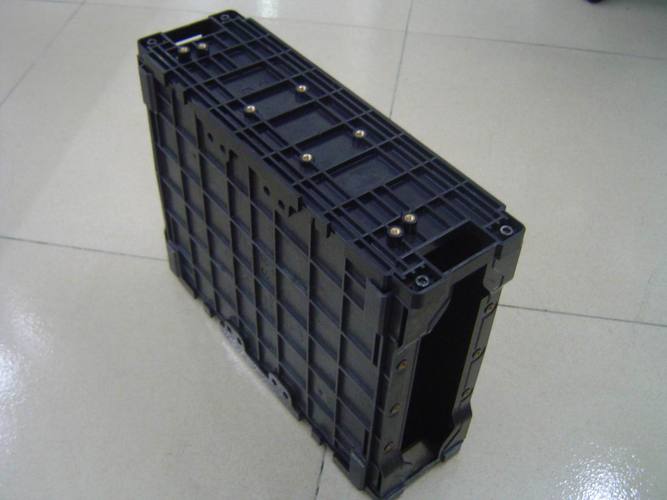 新能源汽车动力电池包注塑件支架实拍
问:现在整个制造业都在搞轻量化,都在吹碳纤维、铝合金,为什么还在大规模用注塑件?
答:算一笔账你就清楚了。碳纤维成型要几个小时才能出一件,精度高点的注塑件一秒就能出三个,批量生产的成本只有碳纤维的十分之一不到,公差还能稳定控制在0.01mm以内。更何况现在改性工程塑料做出来的注塑件,比强度比铝合金还高,重量轻一半,天生耐腐蚀、绝缘,还能一次成型做出复杂的内腔和卡扣,这些特性是金属根本比不了的。
做高精度注塑件,最容易踩坑的三个隐形细节
我接触过很多刚入行的老板,上来就砸钱买顶尖注塑机,开几十万的模具,结果第一批做出来的货,报废率超过三成,问题全出在不起眼的细节上。 我整理了三个最常见的坑: 1. 收缩率不匹配:不同原料的收缩率差得不是一点半点,PET收缩率大概0.8%,POM能到2%,玻纤增强的原料又会降一半。开模的时候要是拍脑袋随便填个收缩率,做出来的安装孔差个0.2毫米,整批货都装不上,全废。 2. 熔接痕缺陷:这个坑真的防不胜防,外观件有一道明显的熔接痕,直接不能出厂。就算是结构件,熔接痕位置的强度会直接掉30%,装上去用三个月就断,客户直接整批退货。 3. 内应力开裂:刚做出来的注塑件看着完完美美,放仓库半个月,自己裂了。尤其是厚壁的大尺寸注塑件,十有八九是内应力没处理好。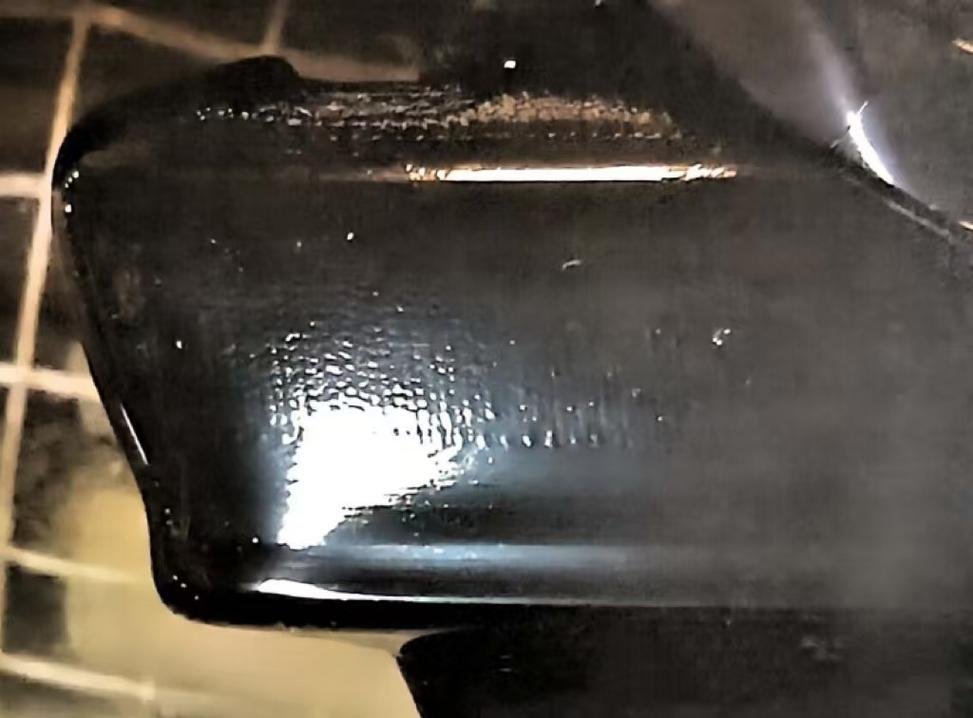 不合格注塑件熔接痕缺陷微距实拍
问:这些都是注塑行业几十年的老问题了,现在有成熟的解决方案吗?
答:当然有。就说内应力,现在很多工厂在用的微发泡注塑工艺,熔融塑料注入模具的时候打进惰性气体,整个型腔填充均匀,厚壁件也不会因为收缩不均产生内应力,还能减重10%到20%,成型周期还能缩短三分之一,一举多得。至于熔接痕,现在用顺序阀控制的热流道系统,调整不同浇口的进料时间,能把熔接痕直接挪到非外观、非受力的位置,不影响性能也不影响外观,早就不是解决不了的问题了。
说实话,现在工艺进步真的快,十年前我见过一个工程师为了消熔接痕调了半个月模具,现在点一下程序就搞定了。
2024年注塑件行业的新趋势,你得知道
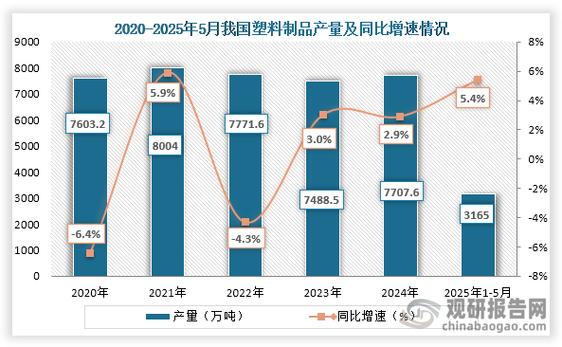 2024年注塑件行业的新趋势,你得知道
这两年整个制造业都在变,注塑件行业也跟着变了好多,不少新玩法。
第一个就是低碳再生注塑件,原来很多结构件必须用全新原料,现在改性技术上来了,回收塑料经过提纯改性做出来的注塑件,性能和新料没差,碳排放量直接降了40%以上,现在不管是国内的新能源车企还是海外的客户,点名就要再生料做的注塑件,价格还能接受,何乐而不为。
第二个就是大型一体化注塑,原来一个汽车仪表盘支架,要做五六个注塑件,再用螺丝拼起来,现在一次注塑成型,强度高了不止一点,还少了四道装配工序,整体成本降了15%,现在新出的新能源车型基本都用这个方案。
第三个就是数字化调模,原来调模具要老师傅凭经验调个两三天,现在机器自带传感器,能实时监测熔融温度、注塑压力、冷却速度,AI直接给你调参数,新手半天就能搞定,良率还比老师傅调的还稳。
❗这里提醒一句,现在很多小厂报价比大厂低一两个点,还是用的十年前的老工艺,开模靠经验,调模靠手感,看起来省了成本,等货到了发现公差不对、开裂、变形,返工的钱都够你重新开两套模了。
💡找注塑件合作方,别光看单价,一定要问清楚对方用什么工艺,有没有做过同类型的产品,有没有检测设备,这点真的很重要。
不过话说回来,国内注塑行业现在真的进步很大,从原料改性到模具设计到成型加工,全链条都能搞定,原来要找欧洲日本做的高精度工业用注塑件,现在国内工厂做出来的精度一点不差,价格还只有一半,真的挺提气的。