机加工件降本提优:工厂摸爬滚打10年攒出来的实战经验
很多采购找机加工件,一开口就问多少钱一公斤。听得我头都大。这玩意哪是按公斤算钱的?同重量的两个零件,一个公差正负0.01,一个正负0.1,价格能差出三倍。
做了十年机械供应商,见过太多人在机加工件上踩坑,要么花了冤枉钱拿了没用的高精度,要么贪便宜拿到不合格品,最后赔的比省的多。今天就把这些攒了十年的干货倒出来。
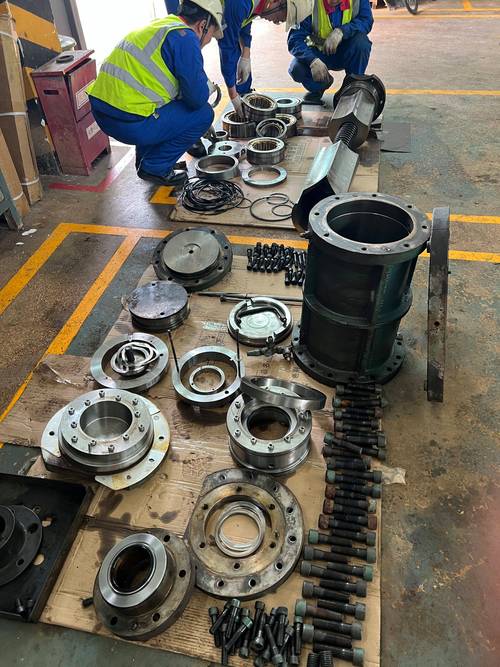
 工厂车间不同公差要求的机加工件成品对比
问:我要的机加工件,图纸上很多公差都是默认标了IT7,是不是必须全部按IT7做?
答:完全没必要。核心配合面、需要和其他零件动匹配的面,才需要卡高精度,非配合的外观面、固定安装过孔,放宽一到两个精度等级,加工厂铣完就能走,不用后续磨床加工,成本直接降15%-20%,还能缩短至少三分之一的交付周期,何乐而不为?
说实话,我见过太多老工程师改完图纸,直接把一半公差放宽,成本降了快三成,设备性能一点没受影响。
不过话说回来,该卡的精度绝对不能放,比如说主轴的配合公差,放多了,用不了一个月就晃,那才是捡了芝麻丢西瓜。
你要304不锈钢,给你换成201,外观抛完光一模一样,普通人根本看不出来,成本差了快40%,用个大半年就生锈腐蚀,到时候你找过去,人家说你使用环境问题,不认账。 ❗ 坑二:圆角不达标
图纸标了R3圆角,给你直接刀头走出来做成尖角,装配的时候卡不进密封槽,你要返工,加工厂说你图纸没标清要加钱,进退两难。 ❗ 坑三:热处理缩水
你要求调质到28-32HRC,给你随便烧一下,硬度直接跑到20以下,强度差一半,用几次就断,等到组装完设备出问题,你连问题出在哪都找不到。工厂批量机加工件不合格品分拣现场
我前年碰见过一个做工程机械的客户,一批1200件机加工轴,就是因为热处理没达标,卖出去半年坏了四百多件,赔甲方的误工费加违约金,小一百万进去了,整个项目白做还倒贴。
问:小批量定制机加工件,怎么找加工厂才不会被乱加价?
答:别找只做千件以上大单的大厂,也别找只有一两台机床的家庭小作坊。找那种规模中等,有固定的数控车、铣设备,专门接10-100件中小单的工厂最合适。大厂开机成本高,小单会翻着倍收你开机费,小作坊没有专职质检,交付精度全看工人手艺,今天合格明天不合格。你还可以把同材质的不同零件拼在一起下单,摊薄开机成本,轻轻松松能砍10%左右的价格。
2024年机加工件的新玩法,很多工厂已经在赚差价了
别觉得机加工还是老一套,这两年行业变化真的不小。
首先,在线报价现在已经普及了,你只要把图纸上传,系统十几分钟就能给你出准确报价,不用一个个打电话找工厂问,两三天才能攒齐报价,现在半天就能搞定,适合小批量急单。
然后,混合加工越来越多了。复杂结构的机加工件,以前要从整块料挖,材料浪费一半不说,加工时间还长,现在都是先用3D打印打出毛坯,再机加工精度要求高的配合面,材料省40%,加工时间省一半,价格还能降两成,精度一点不差。现在新能源汽车的很多结构件,无人机的零件都是这么做的。
我上个月去苏州看了一家加工厂,人家专门做这种混合加工的复杂机加工件,交期比同行快三分之一,利润率比同行高六个点,订单排到三个月后。
还有,现在五轴加工的成本降了好多,以前五轴一小时大几百,现在很多工厂三百多就能做,以前需要三四次装夹的复杂零件,一次就能做完,精度还更高,不会因为多次装夹出误差。
做工业这行,拼的从来都是谁更抠细节。机加工件这点事,说大不大,说小不小,摸对了门道,每一分成本都能花在刀刃上,利润自然就上来了。
为什么你拿到的机加工件报价差能差出一倍?
上次有个做自动化设备的客户拿了三张报价单给我看,同样的100件铝块,报价从12块一件到25块一件都有,他搞不懂差在哪。 其实核心就三个点:公差要求、工艺路线、批量大小。 同样是45号钢的安装块,核心配合面要磨,非配合面只要铣,如果你整张图纸都要求磨,加工厂自然给你报高价。很多新手画图,默认公差全给最高等级,完全没必要。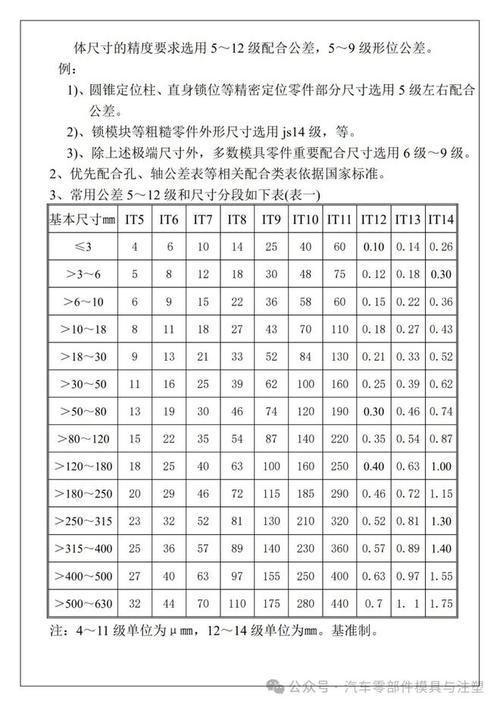 工厂车间不同公差要求的机加工件成品对比
问:我要的机加工件,图纸上很多公差都是默认标了IT7,是不是必须全部按IT7做?
答:完全没必要。核心配合面、需要和其他零件动匹配的面,才需要卡高精度,非配合的外观面、固定安装过孔,放宽一到两个精度等级,加工厂铣完就能走,不用后续磨床加工,成本直接降15%-20%,还能缩短至少三分之一的交付周期,何乐而不为?
说实话,我见过太多老工程师改完图纸,直接把一半公差放宽,成本降了快三成,设备性能一点没受影响。
不过话说回来,该卡的精度绝对不能放,比如说主轴的配合公差,放多了,用不了一个月就晃,那才是捡了芝麻丢西瓜。
批量机加工件最容易踩的三个隐形坑
❗ 坑一:材料偷换你要304不锈钢,给你换成201,外观抛完光一模一样,普通人根本看不出来,成本差了快40%,用个大半年就生锈腐蚀,到时候你找过去,人家说你使用环境问题,不认账。 ❗ 坑二:圆角不达标
图纸标了R3圆角,给你直接刀头走出来做成尖角,装配的时候卡不进密封槽,你要返工,加工厂说你图纸没标清要加钱,进退两难。 ❗ 坑三:热处理缩水
你要求调质到28-32HRC,给你随便烧一下,硬度直接跑到20以下,强度差一半,用几次就断,等到组装完设备出问题,你连问题出在哪都找不到。
 工厂批量机加工件不合格品分拣现场
我前年碰见过一个做工程机械的客户,一批1200件机加工轴,就是因为热处理没达标,卖出去半年坏了四百多件,赔甲方的误工费加违约金,小一百万进去了,整个项目白做还倒贴。
问:小批量定制机加工件,怎么找加工厂才不会被乱加价?
答:别找只做千件以上大单的大厂,也别找只有一两台机床的家庭小作坊。找那种规模中等,有固定的数控车、铣设备,专门接10-100件中小单的工厂最合适。大厂开机成本高,小单会翻着倍收你开机费,小作坊没有专职质检,交付精度全看工人手艺,今天合格明天不合格。你还可以把同材质的不同零件拼在一起下单,摊薄开机成本,轻轻松松能砍10%左右的价格。
2024年机加工件的新玩法,很多工厂已经在赚差价了
 2024年机加工件的新玩法,很多工厂已经在赚差价了
别觉得机加工还是老一套,这两年行业变化真的不小。
首先,在线报价现在已经普及了,你只要把图纸上传,系统十几分钟就能给你出准确报价,不用一个个打电话找工厂问,两三天才能攒齐报价,现在半天就能搞定,适合小批量急单。
然后,混合加工越来越多了。复杂结构的机加工件,以前要从整块料挖,材料浪费一半不说,加工时间还长,现在都是先用3D打印打出毛坯,再机加工精度要求高的配合面,材料省40%,加工时间省一半,价格还能降两成,精度一点不差。现在新能源汽车的很多结构件,无人机的零件都是这么做的。
我上个月去苏州看了一家加工厂,人家专门做这种混合加工的复杂机加工件,交期比同行快三分之一,利润率比同行高六个点,订单排到三个月后。
还有,现在五轴加工的成本降了好多,以前五轴一小时大几百,现在很多工厂三百多就能做,以前需要三四次装夹的复杂零件,一次就能做完,精度还更高,不会因为多次装夹出误差。
做工业这行,拼的从来都是谁更抠细节。机加工件这点事,说大不大,说小不小,摸对了门道,每一分成本都能花在刀刃上,利润自然就上来了。