工业密封:别让小零件毁掉百万设备
做了十几年工业现场服务,见过太多离谱的事故。
百万级的大型离心压缩机,说停就停。拆开来查,最后问题出在哪?一个成本不到200块的密封坏了。
 工业压缩机轴密封拆卸现场图
问:很多工厂觉得密封是易损件,随便买副厂的凑活用没问题吧?
答:凑活用的结果,就是省了几百块密封钱,亏了几十万甚至上百万的停机损失。我去年在山东一家焦化厂,循环氢压缩机的机械密封,采购图便宜买了不到原厂三分之一价格的仿货,用了不到三个月就出现端面磨损泄漏,停机抢修整整72小时,算上产量损失、抢修人工、更换配件的费用,快两百万,这笔钱够买十年的原厂密封了,你说值不值?
问:不同工况下选密封,核心要盯哪几个参数?
答:第一盯介质的腐蚀性和相容性,第二盯工作压力和连续工作温度,第三盯运动部件的跳动公差。别光盯着价格标签砍价,比如拿普通丁腈橡胶O圈用在150度的热油工况,不出三天就老化开裂,拿不耐油的硅橡胶用在液压系统里,半个月就溶胀鼓包卡住阀芯,这种低级错误,我在现场见的真不少。
锂电设备磁流体密封安装图
现场维护密封的几个避坑要点
我整理了几个现场最容易踩的坑,都是十几年跑现场攒出来的经验,记下来能省不少钱:
✅ 安装前绝对不要提前拆密封的包装。很多机修师傅图方便,提前一天把密封拆出来放在工具箱里,沾了灰尘铁屑,装上去转动没几个小时,摩擦端面就磨出划痕,直接漏了。密封的摩擦面精度都是微米级的,一点杂质就能报废。
❗ 填料密封别压太死。很多人觉得压的越紧越不漏,其实不对,压太死会导致密封和轴直接干磨,不出几天轴就磨出沟槽,密封也直接磨坏,正确的做法是压到刚好没有连续滴漏就行,留一点预紧量后期慢慢调整。
💡 绝对不要随便混用不同材质的密封。原来用丁腈橡胶就别换硅橡胶,原来用氟橡胶就别随便换EPDM,不同材质的耐油、耐温、耐腐蚀性能差的不是一点半点,很多时候密封用几天就坏,不是密封质量差,是拿错了材质。
说实话,很多工厂的问题,真不是密封质量不行,是要么采购降本选了不对的货,要么现场安装维护太随意。不过话说回来,也不能全怪一线,很多工厂对密封的重视程度真的不够,培训也不到位,出了问题就骂供应商,其实就是自己没做好。
工业生产哪有什么无关紧要的小零件?你对密封不上心,它就能给你捅个天大的漏子。别拿百万千万的生产设备,去赌几百块的差价。
为什么说工业密封是设备的隐形生命线
很多人提到工业零部件,第一反应都是电机、轴承、泵体这些核心大件,从来不会把密封当回事。不就是堵个漏吗?能转就行呗。 真不是这么回事。密封的作用,远不止防漏。对内挡住工作介质,不让带压力的油、气、料漏出去,既防浪费,更防爆防污染;对外挡住灰尘、水、杂质,不让这些东西磨坏核心运动部件。 现在的工业工况要求越来越苛刻,新能源锂电生产线漏了一点电解液,直接腐蚀极片,整条线的产品全废;多晶硅还原炉密封漏了一丢丢空气,整炉硅料杂质超标,上百万的原料直接打水漂;油气开采的井口密封漏了,那更是直接触及安全红线。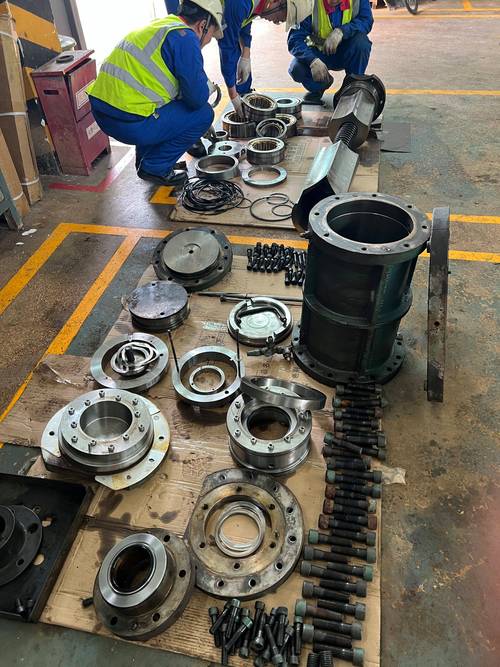 工业压缩机轴密封拆卸现场图
问:很多工厂觉得密封是易损件,随便买副厂的凑活用没问题吧?
答:凑活用的结果,就是省了几百块密封钱,亏了几十万甚至上百万的停机损失。我去年在山东一家焦化厂,循环氢压缩机的机械密封,采购图便宜买了不到原厂三分之一价格的仿货,用了不到三个月就出现端面磨损泄漏,停机抢修整整72小时,算上产量损失、抢修人工、更换配件的费用,快两百万,这笔钱够买十年的原厂密封了,你说值不值?
问:不同工况下选密封,核心要盯哪几个参数?
答:第一盯介质的腐蚀性和相容性,第二盯工作压力和连续工作温度,第三盯运动部件的跳动公差。别光盯着价格标签砍价,比如拿普通丁腈橡胶O圈用在150度的热油工况,不出三天就老化开裂,拿不耐油的硅橡胶用在液压系统里,半个月就溶胀鼓包卡住阀芯,这种低级错误,我在现场见的真不少。
2024年工业密封的最新实践变化
这两年工业密封的变化,真的比前十年加起来都大。主要是新能源、半导体这些新行业带起来的,要求越来越高,倒逼整个行业升级。 原来很多静密封都用石棉垫片,这不环保要求卡的严嘛,现在主流早就换成无石棉压缩纤维垫片,高端腐蚀工况用聚四氟乙烯包覆垫片,密封性好,还没有致癌风险,合规性拉满。 机械密封这边,原来低端工况大多用石墨对碳化硅的摩擦副,现在高端连续生产工况,基本都换成碳化硅对碳化硅了,耐磨耐温性能翻了倍,寿命平均能提高两到三倍,虽然单次采购价格高了,算全生命周期成本反而更便宜。 最火的还是零泄漏密封方案,像锂电的辊压设备、化工的有毒介质输送泵,现在越来越多用上磁流体密封,真正做到完全零泄漏,完全满足防爆、环保的最高要求,这放在五年前,还只有少数进口高端设备才用得起,现在国产方案价格下来了,普通工厂也能用。 还有预测性维护的新玩法,现在不少高端密封都集成了微型温度、泄漏传感器,能实时把数据传到工厂的运维平台,漏了会提前预警,不用等着漏到满地都是才停机,大大减少非计划停机的概率。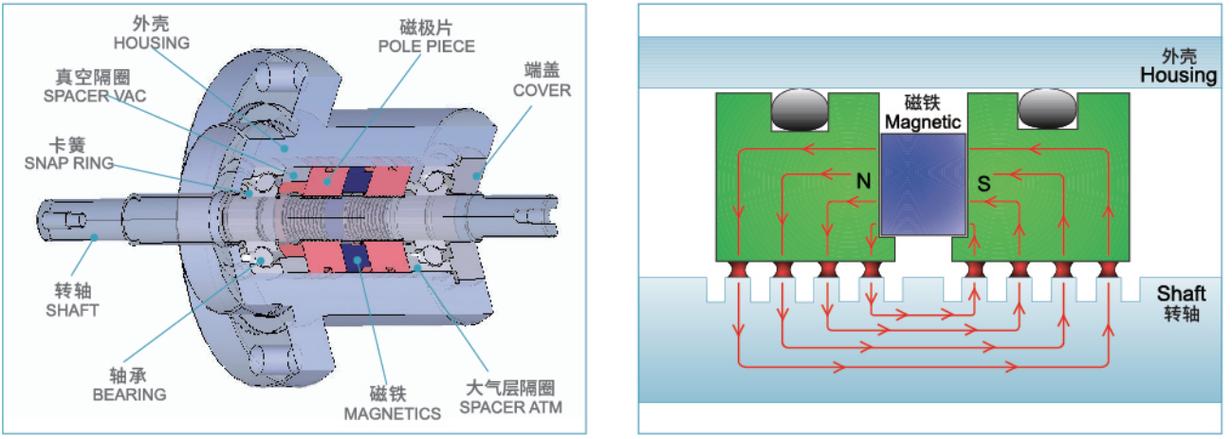 锂电设备磁流体密封安装图
现场维护密封的几个避坑要点
 现场维护密封的几个避坑要点
我整理了几个现场最容易踩的坑,都是十几年跑现场攒出来的经验,记下来能省不少钱:
✅ 安装前绝对不要提前拆密封的包装。很多机修师傅图方便,提前一天把密封拆出来放在工具箱里,沾了灰尘铁屑,装上去转动没几个小时,摩擦端面就磨出划痕,直接漏了。密封的摩擦面精度都是微米级的,一点杂质就能报废。
❗ 填料密封别压太死。很多人觉得压的越紧越不漏,其实不对,压太死会导致密封和轴直接干磨,不出几天轴就磨出沟槽,密封也直接磨坏,正确的做法是压到刚好没有连续滴漏就行,留一点预紧量后期慢慢调整。
💡 绝对不要随便混用不同材质的密封。原来用丁腈橡胶就别换硅橡胶,原来用氟橡胶就别随便换EPDM,不同材质的耐油、耐温、耐腐蚀性能差的不是一点半点,很多时候密封用几天就坏,不是密封质量差,是拿错了材质。
说实话,很多工厂的问题,真不是密封质量不行,是要么采购降本选了不对的货,要么现场安装维护太随意。不过话说回来,也不能全怪一线,很多工厂对密封的重视程度真的不够,培训也不到位,出了问题就骂供应商,其实就是自己没做好。
工业生产哪有什么无关紧要的小零件?你对密封不上心,它就能给你捅个天大的漏子。别拿百万千万的生产设备,去赌几百块的差价。