工业旋转设备振动控制:从故障救火到预判优化
很多工厂运维的老朋友,一提起振动超标就头大。上个月我去珠三角一家中型造纸厂做技术支持,他们一台核心浆泵,三个月烧了两套进口轴承,前后停机七天,光是减产损失加上备件钱,就出去了小五十万。拆开来一看,什么问题都没有,就是不对中引起的长期振动,把轴承磨坏了。说白了,就是振动控制没做好。
 工业造纸厂浆泵振动检测现场
问:振动控制到底是控制设备本身的振动,还是控制振动对外界的传递?
答:其实两者都要,但核心一定是从振源解决。绝大多数旋转设备的振动问题,都出在振源本身没控制住,后期加再多减震材料也都是治标不治本,纯纯花冤枉钱。振源可能是动不平衡、联轴器不对中、轴承游隙超标、甚至是流体激振,每一种振源的控制逻辑完全不同,上来就堆减震材料,十个有九个解决不了问题。
CNC机床主轴振动控制传感器安装图
不过话说回来,我见过太多工厂老板,上来就要上最新的主动振动控制,完全不管自己是什么场景。你一个普通的市政给水泵,转速1500转,做好动平衡换个高精度联轴器,千八百块就能解决的事,花几十万上主动控制,那不是交智商税是什么?适合自己的才是对的,对吧?
振动控制的新趋势:从事后救火到提前预判
放在十年前,大部分工厂的振动控制都是出了问题才去修,属于救火模式。现在不一样了,工业互联网和在线监测的普及,把振动控制往前移了。
现在很多水泥生产线的辊压机、钢铁厂的高炉风机、风电场的发电机组,都装了在线振动监测模块,实时采集振动数据,一旦振动值偏离预设阈值,要么自动调整参数把振动控制在合格范围,要么提前预警给维护人员,安排计划检修,根本不会等到设备坏了再紧急停机。
问:普通中小企业,预算不多,有没有必要上在线监测做振动控制?
答:完全看你的设备重要性。如果是生产线核心设备,停机一小时损失几万块,那一套一万多块的在线监测模块真不贵,算下来只要避免一次意外停机,成本就回来了。如果就是个备用的小水泵,坏了换一个也就几千块,那真没必要,维护人员每周用手持测振仪测一次就足够了。
我见过太多让人懊恼的例子,去年在北方一家钢铁厂,他们的高炉引风机振动一直比标准值高1mm/s,运维班长说没事,凑合用,等大修再调,结果不到半个月,叶轮开裂飞了,整个风机报废,停炉八个小时,直接损失四百多万,说起来都可惜。
振动控制这个事,本质就是防微杜渐。你今天放过一个超标的小振动,过半个月它就能给你放大好几倍,用不了三个月,轴承磨坏,轴颈拉花,运气不好整台设备直接报废。
现在越来越多的设备厂商,已经开始把从设计源头做振动控制当成核心竞争力了。以前很多小厂做设备,只算结构强度,不算模态分析,造出来一试机振动超标,到处改,改半年都不定型,浪费钱还交不了货。现在稍微有点规模的厂,设计阶段就用CAE算模态,把结构固有频率避开工作转速的激振频率,从源头就把振动控制住,省了太多后期的麻烦。
做工业这行,拼的从来都是细节。你把振动控制这些小事做好了,设备寿命能涨两三年,年停机时间能降一半,算下来真的是一笔稳赚不赔的投入。
为什么旋转设备的振动控制,从来都不是小问题
不少人觉得,振动控制不就是装个减震垫、做个动平衡?多大点事。真不是。现在工业设备的参数越做越极端,大功率高转速是常态,风电主轴动不动几千千瓦,CNC加工中心主轴转速破万转,锂电池轧机要求振动精度控制在微米级,一丁点的振动余量没控制住,就是毁灭性的后果。 去年我接触一家新能源锂电池厂商,他们的轧制工序因为轧机振动超标了2微米,出来的极片全部有规律性横纹,整批120吨极片直接报废,损失上百万。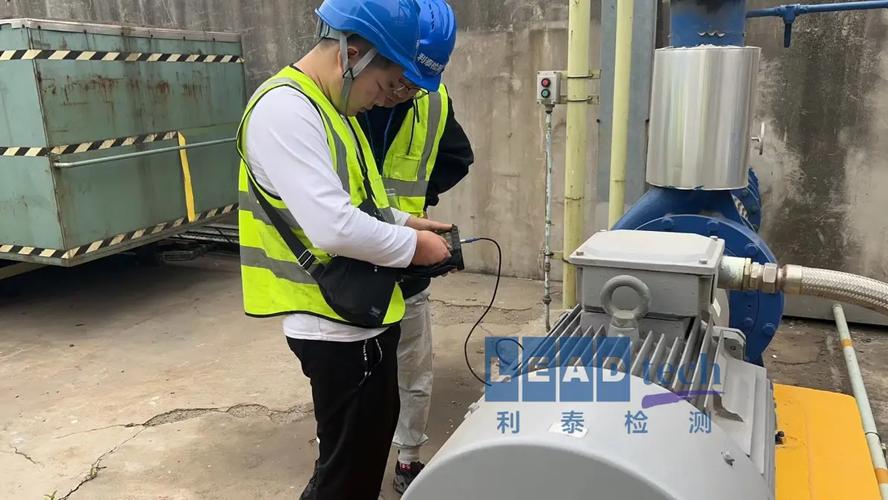 工业造纸厂浆泵振动检测现场
问:振动控制到底是控制设备本身的振动,还是控制振动对外界的传递?
答:其实两者都要,但核心一定是从振源解决。绝大多数旋转设备的振动问题,都出在振源本身没控制住,后期加再多减震材料也都是治标不治本,纯纯花冤枉钱。振源可能是动不平衡、联轴器不对中、轴承游隙超标、甚至是流体激振,每一种振源的控制逻辑完全不同,上来就堆减震材料,十个有九个解决不了问题。
当前工业界振动控制的三类落地方案
说实话,现在技术更新快,很多人分不清该选哪种方案,我给你理得明明白白: 💡 主动振动控制 这是目前高端领域用得越来越多的方案,靠传感器实时采集振动信号,再通过作动器输出反向振动抵消振源,精度极高。现在晶圆切割设备、高精度CNC机床、航空航天的发动机测试台,都在大量用。缺点就是贵,一套下来十几万甚至几十万,普通民用工业场景很难承受。 ✅ 被动振动控制 目前90%以上的普通工业场景,用的还是被动方案。说白了就是从设计、安装阶段就控制振源,比如转子做高精度动平衡、调整联轴器对中精度、加装阻尼减震器、改变结构固有频率避开激振区。成本低,可靠性高,只要做得好,绝大多数问题都能解决。 ❗ 半主动振动控制 介于两者之间,成本比主动低一半还多,效果比传统被动好太多,核心是可以根据实时振动调整阻尼或者刚度。现在风电塔筒的风致振动控制、大型桥梁的结构振动控制,还有不少大型泵组都在用这个方案,是最近几年增长最快的技术路线。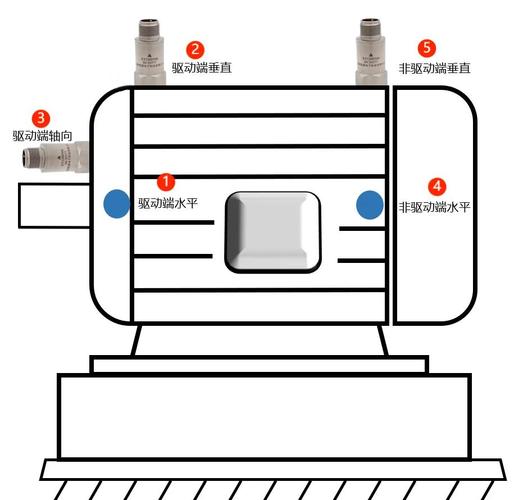 CNC机床主轴振动控制传感器安装图
不过话说回来,我见过太多工厂老板,上来就要上最新的主动振动控制,完全不管自己是什么场景。你一个普通的市政给水泵,转速1500转,做好动平衡换个高精度联轴器,千八百块就能解决的事,花几十万上主动控制,那不是交智商税是什么?适合自己的才是对的,对吧?
振动控制的新趋势:从事后救火到提前预判
 振动控制的新趋势:从事后救火到提前预判
放在十年前,大部分工厂的振动控制都是出了问题才去修,属于救火模式。现在不一样了,工业互联网和在线监测的普及,把振动控制往前移了。
现在很多水泥生产线的辊压机、钢铁厂的高炉风机、风电场的发电机组,都装了在线振动监测模块,实时采集振动数据,一旦振动值偏离预设阈值,要么自动调整参数把振动控制在合格范围,要么提前预警给维护人员,安排计划检修,根本不会等到设备坏了再紧急停机。
问:普通中小企业,预算不多,有没有必要上在线监测做振动控制?
答:完全看你的设备重要性。如果是生产线核心设备,停机一小时损失几万块,那一套一万多块的在线监测模块真不贵,算下来只要避免一次意外停机,成本就回来了。如果就是个备用的小水泵,坏了换一个也就几千块,那真没必要,维护人员每周用手持测振仪测一次就足够了。
我见过太多让人懊恼的例子,去年在北方一家钢铁厂,他们的高炉引风机振动一直比标准值高1mm/s,运维班长说没事,凑合用,等大修再调,结果不到半个月,叶轮开裂飞了,整个风机报废,停炉八个小时,直接损失四百多万,说起来都可惜。
振动控制这个事,本质就是防微杜渐。你今天放过一个超标的小振动,过半个月它就能给你放大好几倍,用不了三个月,轴承磨坏,轴颈拉花,运气不好整台设备直接报废。
现在越来越多的设备厂商,已经开始把从设计源头做振动控制当成核心竞争力了。以前很多小厂做设备,只算结构强度,不算模态分析,造出来一试机振动超标,到处改,改半年都不定型,浪费钱还交不了货。现在稍微有点规模的厂,设计阶段就用CAE算模态,把结构固有频率避开工作转速的激振频率,从源头就把振动控制住,省了太多后期的麻烦。
做工业这行,拼的从来都是细节。你把振动控制这些小事做好了,设备寿命能涨两三年,年停机时间能降一半,算下来真的是一笔稳赚不赔的投入。