小批量生产:制造工厂绕不开的利润新赛道
去年跑苏州和东莞一共七家五金加工和装备组装厂,有五个老板拍桌子说,现在订单鬼得很。
十年前接订单,一个款做一万件,机器开半个月不用停,躺着赚钱。
现在一个月接二十多个订单,每个才三五十件。刚调完机,活干完了。
这不是别的,就是现在所有制造人都要接的活:小批量生产。
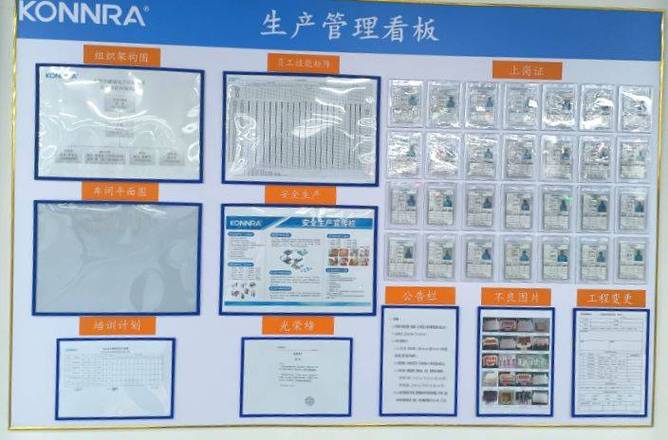
 制造工厂小批量生产多品种订单排产看板
问:小批量生产是不是只有小厂才接?大厂都不爱做?
答:完全错。现在反而头部制造企业抢着布局。我上个月接触到深圳一家做医疗器件的上市公司,原来做百万级的通用耗材零件,现在专门腾出一栋厂房开了小批量定制车间,专做10-100件的骨科植入物配件,算下来毛利比大批量标准化产品高30%还多。说白了,大批量拼的是规模成本,拼的是资源,小批量拼的是响应能力,技术门槛反而比大批量高得多,有钱有技术的厂才能吃得下。
原来换一次线要三四个小时,一天接三个订单,一半时间都耗在换工装调参数上,算下来工时钱都赚不回来。 2. 品控容易出错
每个订单的工艺要求都不一样,有的要淬火有的要抛光,工人记混,做错一个零件,整单都废,白干半个月。 3. 报价全靠蒙
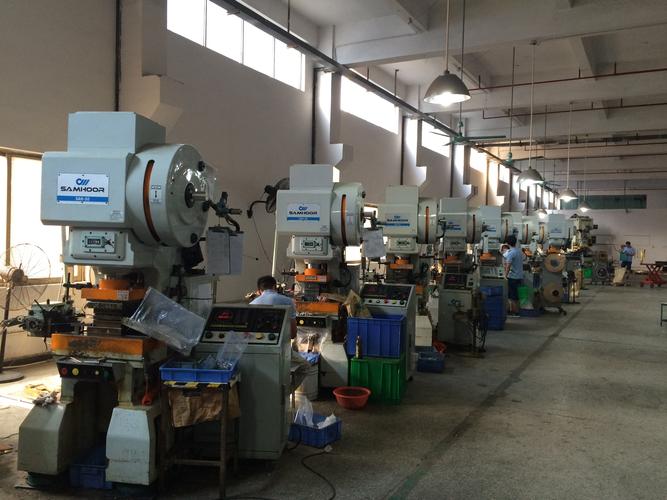
要么报高了直接丢单,要么报低了做了才发现漏算了设计改价、工装损耗,做一单亏一单。 说实话,我见过一个浙江宁波的钣金厂老板。接了三十件定制机柜订单。算成本的时候忘了算改图的钱。最后做完。亏了两万多。提起来就骂。机械加工厂小批量生产CNC加工中心换线作业
问:刚转型做小批量生产,最应该先砸钱改什么?是买新设备还是上ERP系统?
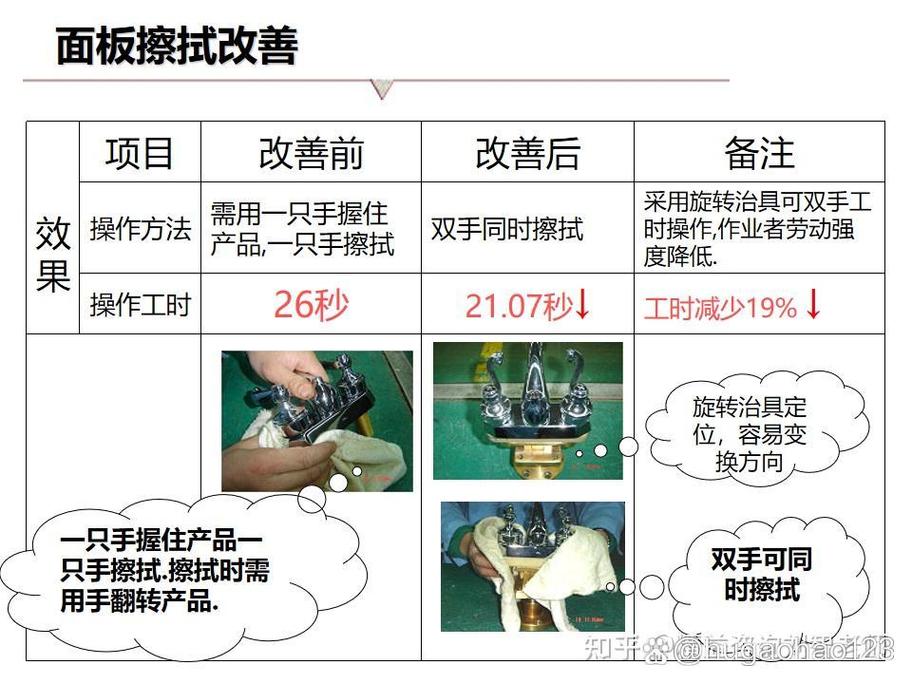
答:我见过太多老板踩这个坑。一上来就砸几百万买顶级五轴CNC,换最新的ERP,结果原来的流程还是乱的,排产靠老板脑子记,工艺卡还是手写,该错还是错,该慢还是慢。我个人的建议是,先理流程,再投工具。不如先把换线的流程拆到极致,常用工装预存在设备边,每个换线步骤定好时间节点,我见过一家东莞的机加工厂这么改,换线时间从三个小时降到四十二分钟,产能直接翻了一倍还多,赚的钱再拿出来升级设备系统,稳得多。
做好小批量生产的三个落地技巧
都是从实操里抠出来的经验,拿走就能用:
💡 零件标准化先行
哪怕你的产品是100%定制,也要把基础零件标准化。螺丝、导轨、接头这些通用件,全用统一规格,别每个订单换一种,既压库存,又容易领错料,很多厂这么改完,出错率直接降了70%。 ❗ 别碰全利润陷阱
很多人刚做小批量,听说毛利高什么单都接,这是找死。你本来就是做铝合金加工的,别碰你不熟的钛合金小单,看起来毛利高五个点,废一件就把五个订单的利润全亏进去了。只接和你现有工艺产能匹配的单,把熟悉的领域做透,比乱接单强一百倍。 ✅ 模块化拆分工艺
把设计和工艺分开,设计部门只管满足客户需求,工艺部门提前把常用的加工工序做成模块,要改设计直接拼模块就行,不用从头编工艺写卡,至少能省一半的准备时间。 不过话说回来,现在很多行业分析张嘴闭嘴就是规模化自动化,好像只有做百万级大批量才叫先进制造。 真不对。 现在的需求就是碎的,越往高端走,订单越拆越小,小批量生产不是权宜之计,是未来制造的常态。 那些能早早把小批量流程跑顺的厂,不用在低端大批量订单里卷得头破血流,就能拿到更高的利润,也能留得住更优质的客户。 对吧?
为什么小批量生产突然成了主流?
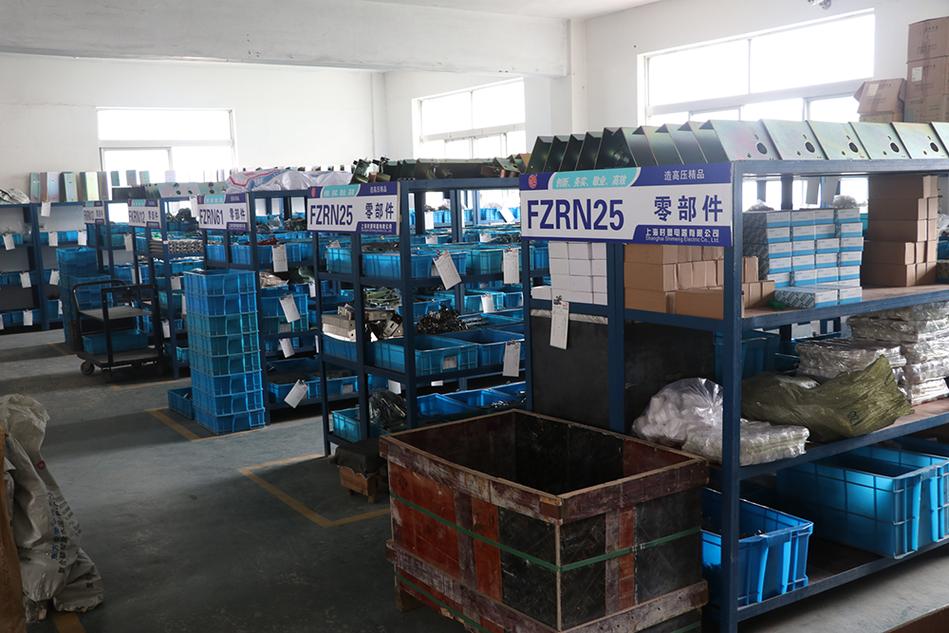
不是大客户消失了,是需求端整个变了。 下游品牌要做差异化,消费者愿意为个性化多掏钱,就连做工业装备的,每个客户的产线参数都不一样,不可能再千篇一律出同款。 还有库存压力,现在没人敢囤大堆成品,都是按需生产,订单拆得越来越细。 以前拼的是谁能把成本压到最低做最大批量,现在拼的是谁能最快转产接最多小单。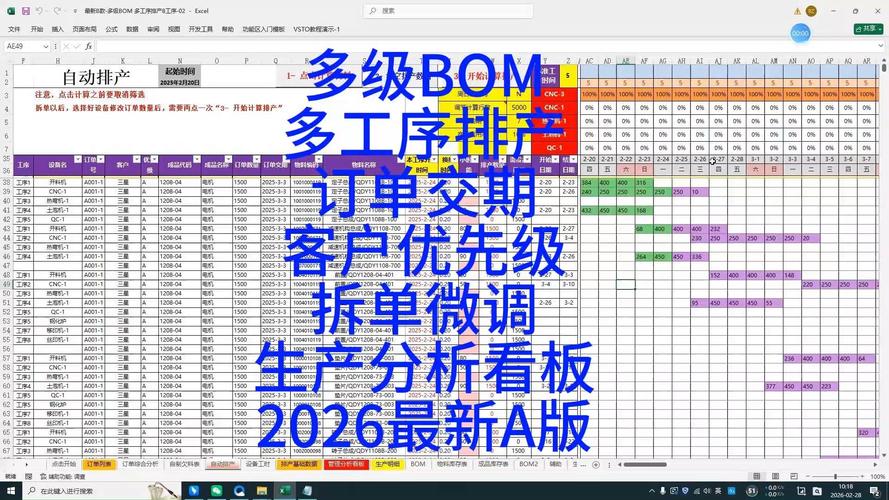 制造工厂小批量生产多品种订单排产看板
问:小批量生产是不是只有小厂才接?大厂都不爱做?
答:完全错。现在反而头部制造企业抢着布局。我上个月接触到深圳一家做医疗器件的上市公司,原来做百万级的通用耗材零件,现在专门腾出一栋厂房开了小批量定制车间,专做10-100件的骨科植入物配件,算下来毛利比大批量标准化产品高30%还多。说白了,大批量拼的是规模成本,拼的是资源,小批量拼的是响应能力,技术门槛反而比大批量高得多,有钱有技术的厂才能吃得下。
小批量生产踩过最多的三个坑
我跑了这么多厂,见过赚得盆满钵满的,也见过做了一年亏得关门的,踩坑基本都是这三个: 1. 换线效率太低原来换一次线要三四个小时,一天接三个订单,一半时间都耗在换工装调参数上,算下来工时钱都赚不回来。 2. 品控容易出错
每个订单的工艺要求都不一样,有的要淬火有的要抛光,工人记混,做错一个零件,整单都废,白干半个月。 3. 报价全靠蒙
要么报高了直接丢单,要么报低了做了才发现漏算了设计改价、工装损耗,做一单亏一单。 说实话,我见过一个浙江宁波的钣金厂老板。接了三十件定制机柜订单。算成本的时候忘了算改图的钱。最后做完。亏了两万多。提起来就骂。
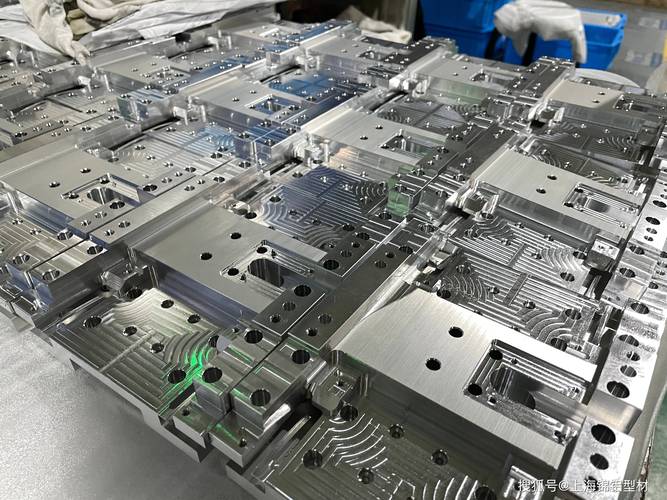
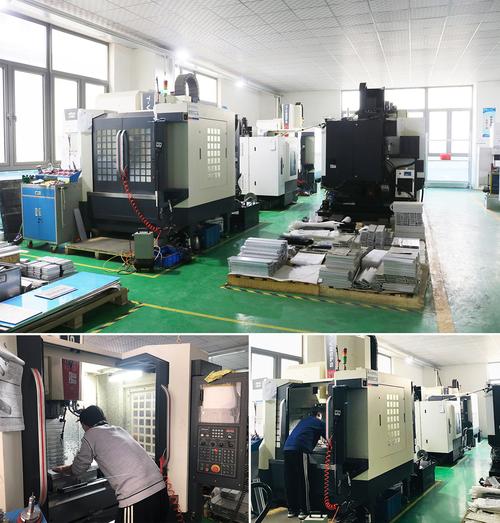 机械加工厂小批量生产CNC加工中心换线作业
问:刚转型做小批量生产,最应该先砸钱改什么?是买新设备还是上ERP系统?
答:我见过太多老板踩这个坑。一上来就砸几百万买顶级五轴CNC,换最新的ERP,结果原来的流程还是乱的,排产靠老板脑子记,工艺卡还是手写,该错还是错,该慢还是慢。我个人的建议是,先理流程,再投工具。不如先把换线的流程拆到极致,常用工装预存在设备边,每个换线步骤定好时间节点,我见过一家东莞的机加工厂这么改,换线时间从三个小时降到四十二分钟,产能直接翻了一倍还多,赚的钱再拿出来升级设备系统,稳得多。
做好小批量生产的三个落地技巧
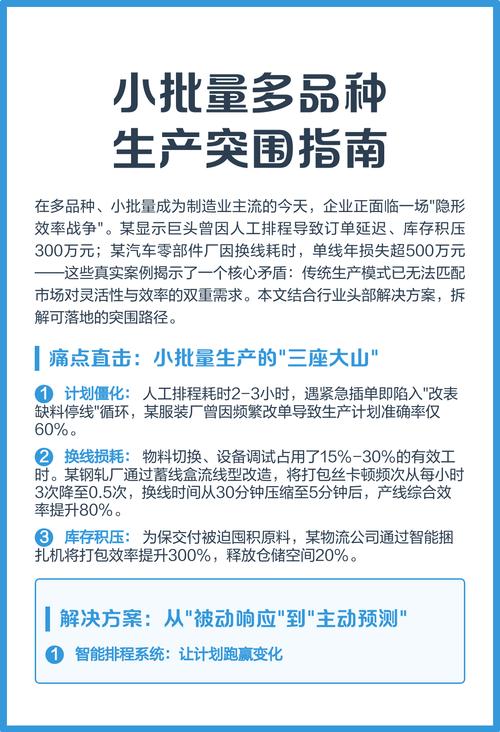 做好小批量生产的三个落地技巧
都是从实操里抠出来的经验,拿走就能用:
💡 零件标准化先行
哪怕你的产品是100%定制,也要把基础零件标准化。螺丝、导轨、接头这些通用件,全用统一规格,别每个订单换一种,既压库存,又容易领错料,很多厂这么改完,出错率直接降了70%。 ❗ 别碰全利润陷阱
很多人刚做小批量,听说毛利高什么单都接,这是找死。你本来就是做铝合金加工的,别碰你不熟的钛合金小单,看起来毛利高五个点,废一件就把五个订单的利润全亏进去了。只接和你现有工艺产能匹配的单,把熟悉的领域做透,比乱接单强一百倍。 ✅ 模块化拆分工艺
把设计和工艺分开,设计部门只管满足客户需求,工艺部门提前把常用的加工工序做成模块,要改设计直接拼模块就行,不用从头编工艺写卡,至少能省一半的准备时间。 不过话说回来,现在很多行业分析张嘴闭嘴就是规模化自动化,好像只有做百万级大批量才叫先进制造。 真不对。 现在的需求就是碎的,越往高端走,订单越拆越小,小批量生产不是权宜之计,是未来制造的常态。 那些能早早把小批量流程跑顺的厂,不用在低端大批量订单里卷得头破血流,就能拿到更高的利润,也能留得住更优质的客户。 对吧?