齿轮:工业世界里被低估的隐形核心
去年跟一位干了四十年的老钳工在车间蹲了一下午,他捏着一块磨废了的齿轮跟我说,这玩意儿,就是机器的骨头。骨头坏了,再花哨的设计都白搭。
这么多年见过太多项目,几十万几百万的设备,最后坏就坏在一个几百块的齿轮上。说出来你不信。
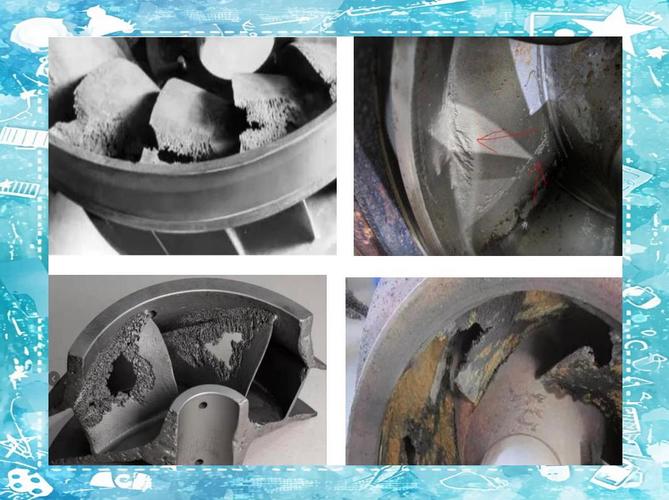
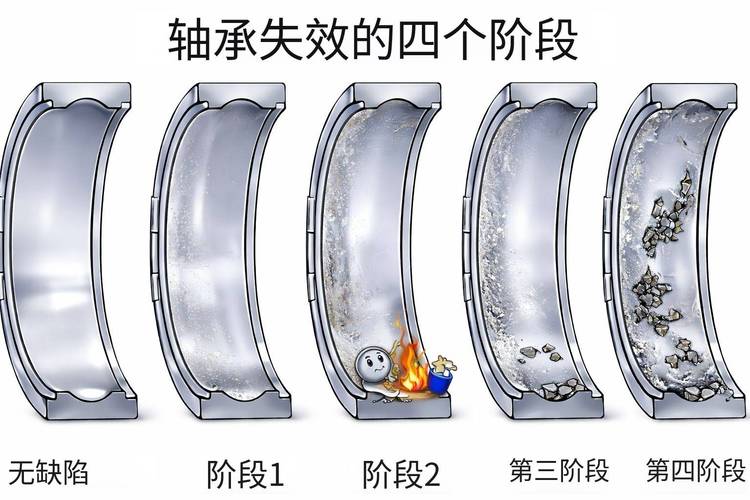
 工业减速机齿轮点蚀失效实物图
💡选齿轮的核心逻辑,很多人搞反了:
1. 先定工况:冲击/连续运转/高温/腐蚀,先把大方向卡准
2. 再算参数:模数、齿宽、精度等级一步步来
3. 最后卡成本:能接受的范围内选最靠谱的方案
问:加工定制齿轮和标准齿轮,到底该怎么选?
答:别听销售瞎吹。如果是批量量产的通用设备,比如普通包装机、输送机,标准齿轮完全够用,成本能压三分之一还多,交付还快。但如果是风电偏航、盾构机主驱动这种变载荷极端工况,必须定制开模,材料、热处理、齿形修缘都要单独调,别省那点开模费——换一次齿轮耽误的产能,够买十套定制齿轮了。
不过话说回来,现在标准齿轮的精度也上来了,普通要求的场景真没必要强行定制,纯粹浪费钱。
五轴联动磨齿机加工工业齿轮现场图
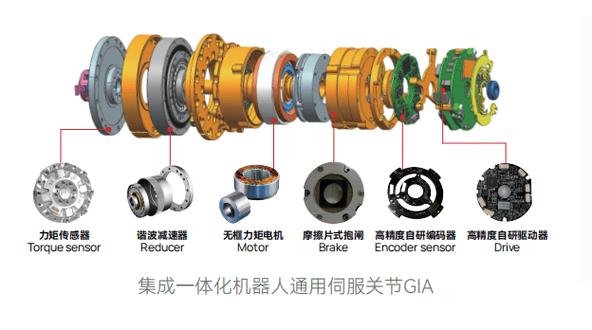
尤其是机器人用的谐波齿轮,原来整个市场被日本品牌占着,一套卖几千块,现在国产厂商做出来的谐波齿轮,寿命已经能做到进口的八成,价格只有一半,很多本体厂都转用国产了。
问:现在国产齿轮能完全替代进口吗?
答:得分领域说。普通工业用的齿轮,不管是标准件还是定制件,国产完全能打,交付周期从三个月缩到半个月,价格只有进口的四分之一,谁用谁知道好。但高端领域,比如光刻机里的精密传动齿轮、航空发动机的高温齿轮,国产的精度和寿命确实还有一点差距,不过这两年很多科研院所都在突破,不少项目已经上线测试了,用不了多久就能追上来。
说实话,我们日常见到的大部分工业设备,十台有八台用的都是国产齿轮,真没必要迷信进口的月亮圆。
齿轮维护的冷知识,九成机修都没注意过
齿轮装上去不是完事了,维护做得好,十年不换都没问题。维护做错了,不到一年就得拆。
我见过最常见的坑,就是润滑油乱加。开式齿轮用普通齿轮油,没多久就磨坏齿面;闭式硬齿面齿轮用开式脂,粘度太大发热高,反而加速磨损。还有人图省事不同品牌的油混加,添加剂起反应,整个齿轮箱都给毁了❗
还有,每次大检修,别只摸一摸齿面有没有磨损就完事。很多时候齿面看着好好的,其实齿距累积误差已经飘了,机器噪音大、震动大,根源就在这儿。尤其是精密机床的传动齿轮,精度飘个几丝,加工出来的零件直接报废。
现在最新的玩法是齿轮箱在线监测,装个振动传感器,实时采集齿面的损伤信号,提前半个月就能预警出问题,不用定期拆箱检查,风电、矿山这些难维护的场景用着特别香。
✅我总结过几个最实用的维护要点,给各位记一下:
- 每三个月测一次齿轮箱油温,温度突然升个五六度,大概率是齿面出问题了
- 开式齿轮每半个月补一次脂,别等磨得发亮了再补
- 新齿轮跑合一周必须换一次油,把磨下来的铁屑放出来,不然会拉伤整个齿面
别小看这几步,能把齿轮寿命延长至少一倍。
齿轮这东西,说复杂,就是一块铁切几个齿。说简单,从设计的齿形修缘,到加工的热处理,再到后期维护,每一步都藏着工业的基本功。哪一步偷了懒,最后都会在某个关键时刻给你掉链子。
真的,工业领域哪有什么隐形黑科技,把齿轮这种基础件做好做精,就已经赢过九成对手了。
为什么九成机械故障,根源都在齿轮选型错了
很多刚入行的设计师,上来就翻样本套模数,只看额定扭矩够不够,完全不管工况适配。 说白了就是偷懒。 重载冲击的工程机械上,偏偏选了成本低的软齿面齿轮,用不到半年齿面就出了点蚀,慢慢整块剥落。还有北方室外的输送设备,拿常温侧隙的齿轮直接装,冬天零下三十度,齿顶挤死开机就断轴。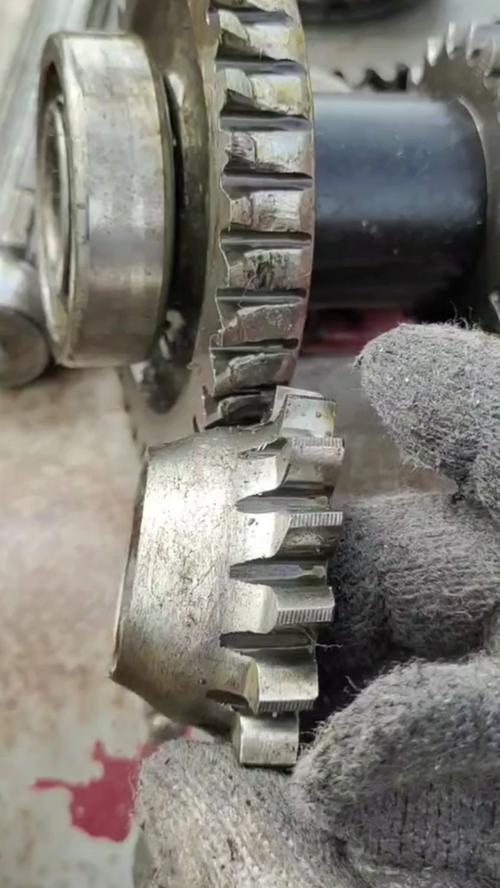 工业减速机齿轮点蚀失效实物图
💡选齿轮的核心逻辑,很多人搞反了:
1. 先定工况:冲击/连续运转/高温/腐蚀,先把大方向卡准
2. 再算参数:模数、齿宽、精度等级一步步来
3. 最后卡成本:能接受的范围内选最靠谱的方案
问:加工定制齿轮和标准齿轮,到底该怎么选?
答:别听销售瞎吹。如果是批量量产的通用设备,比如普通包装机、输送机,标准齿轮完全够用,成本能压三分之一还多,交付还快。但如果是风电偏航、盾构机主驱动这种变载荷极端工况,必须定制开模,材料、热处理、齿形修缘都要单独调,别省那点开模费——换一次齿轮耽误的产能,够买十套定制齿轮了。
不过话说回来,现在标准齿轮的精度也上来了,普通要求的场景真没必要强行定制,纯粹浪费钱。
现在国产齿轮加工,已经卷到什么程度了
放在十年前,一提高精度齿轮都得说进口好。现在真不一样了。 我上个月去长三角一个做齿轮的工厂,中小规模,居然都上了两台五轴联动磨齿机,原来只有大厂才玩得起的设备,现在中小厂都能摊成本了。加工出来的4级精度齿轮,端面跳动控制在几微米内,跟进口货比差不了多少。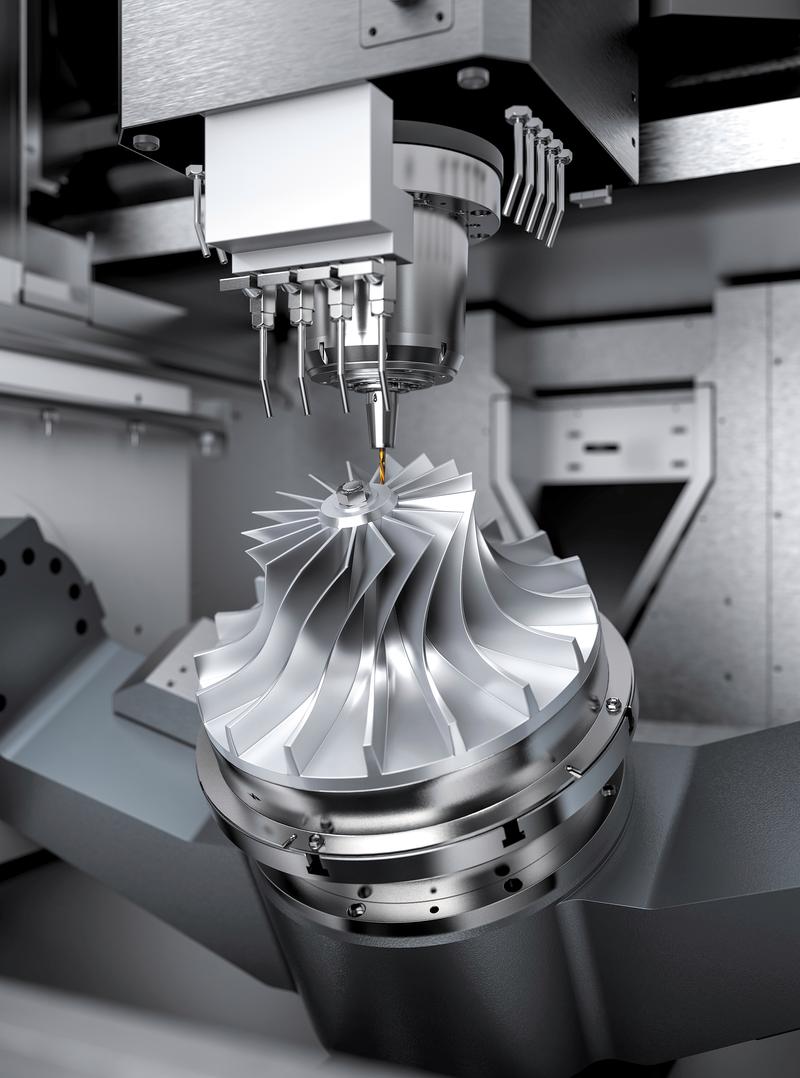 五轴联动磨齿机加工工业齿轮现场图
尤其是机器人用的谐波齿轮,原来整个市场被日本品牌占着,一套卖几千块,现在国产厂商做出来的谐波齿轮,寿命已经能做到进口的八成,价格只有一半,很多本体厂都转用国产了。
问:现在国产齿轮能完全替代进口吗?
答:得分领域说。普通工业用的齿轮,不管是标准件还是定制件,国产完全能打,交付周期从三个月缩到半个月,价格只有进口的四分之一,谁用谁知道好。但高端领域,比如光刻机里的精密传动齿轮、航空发动机的高温齿轮,国产的精度和寿命确实还有一点差距,不过这两年很多科研院所都在突破,不少项目已经上线测试了,用不了多久就能追上来。
说实话,我们日常见到的大部分工业设备,十台有八台用的都是国产齿轮,真没必要迷信进口的月亮圆。
齿轮维护的冷知识,九成机修都没注意过
 齿轮维护的冷知识,九成机修都没注意过
齿轮装上去不是完事了,维护做得好,十年不换都没问题。维护做错了,不到一年就得拆。
我见过最常见的坑,就是润滑油乱加。开式齿轮用普通齿轮油,没多久就磨坏齿面;闭式硬齿面齿轮用开式脂,粘度太大发热高,反而加速磨损。还有人图省事不同品牌的油混加,添加剂起反应,整个齿轮箱都给毁了❗
还有,每次大检修,别只摸一摸齿面有没有磨损就完事。很多时候齿面看着好好的,其实齿距累积误差已经飘了,机器噪音大、震动大,根源就在这儿。尤其是精密机床的传动齿轮,精度飘个几丝,加工出来的零件直接报废。
现在最新的玩法是齿轮箱在线监测,装个振动传感器,实时采集齿面的损伤信号,提前半个月就能预警出问题,不用定期拆箱检查,风电、矿山这些难维护的场景用着特别香。
✅我总结过几个最实用的维护要点,给各位记一下:
- 每三个月测一次齿轮箱油温,温度突然升个五六度,大概率是齿面出问题了
- 开式齿轮每半个月补一次脂,别等磨得发亮了再补
- 新齿轮跑合一周必须换一次油,把磨下来的铁屑放出来,不然会拉伤整个齿面
别小看这几步,能把齿轮寿命延长至少一倍。
齿轮这东西,说复杂,就是一块铁切几个齿。说简单,从设计的齿形修缘,到加工的热处理,再到后期维护,每一步都藏着工业的基本功。哪一步偷了懒,最后都会在某个关键时刻给你掉链子。
真的,工业领域哪有什么隐形黑科技,把齿轮这种基础件做好做精,就已经赢过九成对手了。