铸件降本破局:为什么大多数工厂都踩过工艺选型的坑
我接触过不下一百位机械制造行业的老板,十个里有八个吐槽,现在订单不难拿,利润全给上游吞了,其中占比最大的一块,就是铸件成本。
原材料涨,人工涨,铸件报价一年三涨,你不接受就没货做,接受了就白干。
真的只能这样吗?不见得。
 不同工艺铸件成品对比图
说实话,选铸件工艺,核心就看两个东西,根本没那么复杂。
问:我们做通用工程机械零配件,到底选砂型铸件还是精密铸件?
答:就卡两个指标就行,第一个是尺寸公差要求,第二个是单批次量产数量。如果公差要求在IT10级以上,单批数量过百件,砂型铸件足够用,成本比熔模精密铸造低三到四成。要是公差要求到IT7级以上,外观要求无气孔、表面光滑,那再选精密铸造也不迟。别听供应商瞎忽悠让你升级工艺,很多时候都是过度消费。
很多人说我选对工艺了,为什么成本还是下不来?那就是你没找对路子,2024年已经有很多现成的降本方法,就看你愿不愿意改。
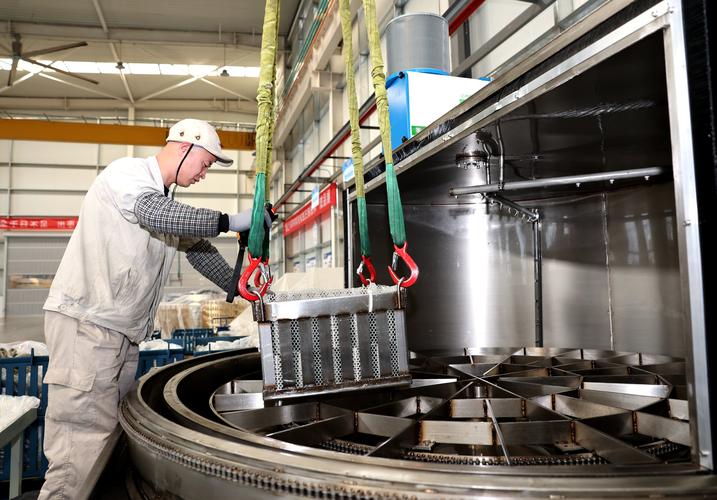
3D打印砂模制作铸件车间现场图
第三个,提前跟铸件厂对齐设计余量,别自己画完图就不管了。
很多设计工程师只按成品尺寸画图,不给铸件留收缩余量,也不考虑浇铸口的位置,结果铸件出来尺寸不对,全部返工甚至报废,这损失最后还不是工厂自己承担?提前让铸件厂的工艺师把把关,改两个尺寸的事儿,就能避免全批报废,血赚。
问:铸件表面有一点点砂眼,一定会影响使用吗?
答:真不一定。要看砂眼的位置和大小,如果是非配合面、非受力面,直径一毫米以下的浅砂眼,完全不影响使用,很多工厂因为这个全批退货,纯纯浪费钱。要是受力面或者配合面的砂眼,那肯定不能要,别凑活用,出了事故损失更大。
铸件质量管控,别等出货了再挑毛病
我见过太多工厂的质量管控流程,就是铸件拉到自己工厂,精加工之前挨个敲,挨个查,这时候已经晚了。运费你付了,预付款给了,跟供应商扯责任,扯半个月扯不清楚,耽误交货还要赔客户违约金。
真正靠谱的管控,是把关口前移。
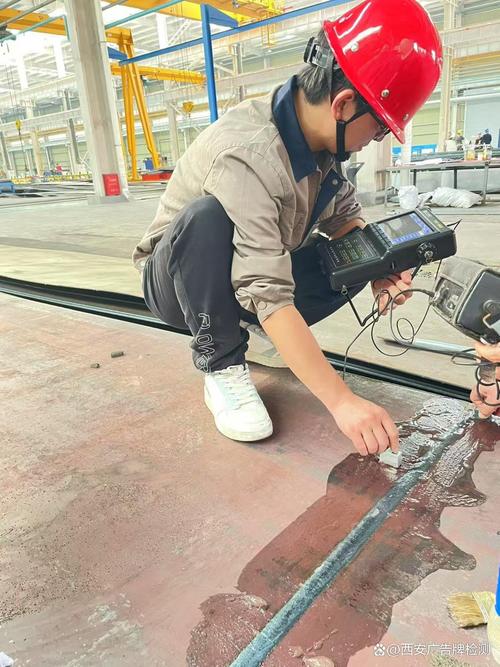
现在稍微大一点的铸件厂,都能给你开过程直播,浇铸前查砂模强度,出炉后粗加工完做第一次探伤,有问题当场就能挑出来,不用拉到你工厂才发现。别嫌麻烦,多花一百两百一件的过程检查费,能帮你避免几万几十万的损失,太值了。
上次一个做工程机械的老板,找小厂做了一批五十件履带铸件,出货没查,拉回来精加工完,组装才发现内部有微裂纹,全部报废,损失小四十万,说起来都拍大腿。这种事儿,只要提前做个探伤,根本就不会发生。
对了,还有很多人问,现在铸件原材料价格波动大,怎么锁成本?其实很简单,跟长期合作的铸件厂签半年到一年的框架协议,约定价格浮动范围,双方都担一点,比每次下单重新谈价格,稳定多了。
铸件看起来就是傻大黑粗的东西,其实全是细节。你多花一点心思在工艺选型、供应商选择和过程管控上,成本降个5%-15%真的不难,本来不赚钱的订单,一下子就有利润了。
铸件的成本坑,从选工艺就埋好了
很多采购拿到图纸,第一反应就是找最低报价,完全不管什么工艺适配。 一味贪便宜拿小作坊的翻砂铸件,回去尺寸不对,气孔沙眼一堆,一半报废,算下来比买贵的还亏。上来就选最贵的精密熔模铸造,明明普通砂型铸件就能满足要求,平白多花一倍成本,利润直接没了。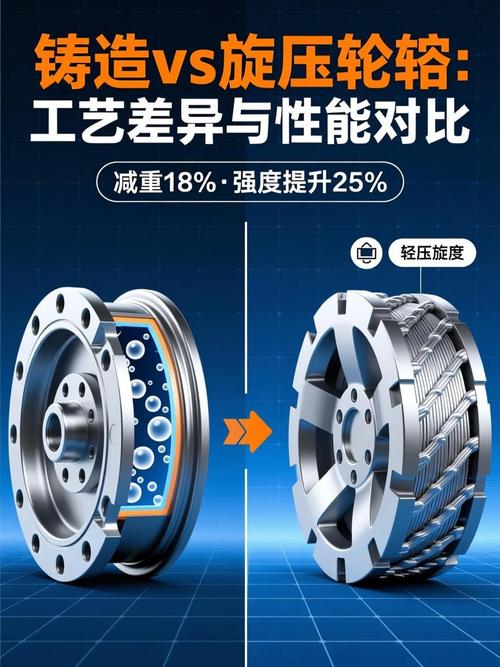 不同工艺铸件成品对比图
说实话,选铸件工艺,核心就看两个东西,根本没那么复杂。
问:我们做通用工程机械零配件,到底选砂型铸件还是精密铸件?
答:就卡两个指标就行,第一个是尺寸公差要求,第二个是单批次量产数量。如果公差要求在IT10级以上,单批数量过百件,砂型铸件足够用,成本比熔模精密铸造低三到四成。要是公差要求到IT7级以上,外观要求无气孔、表面光滑,那再选精密铸造也不迟。别听供应商瞎忽悠让你升级工艺,很多时候都是过度消费。
很多人说我选对工艺了,为什么成本还是下不来?那就是你没找对路子,2024年已经有很多现成的降本方法,就看你愿不愿意改。
2024年工厂铸件降本的三个可落地方案
第一个,就近找供应商,别贪远地方的低价。 铸件是什么?一吨零件运费大几百上千,你找千里之外的铸件厂,报价比本地低五十块一件,运费一加,反而贵了,路上磕了碰了,报废一件损失就是几件的利润。遇上延期交货,你生产线停一天,损失几万块,找谁哭去? 我上个月碰到江苏的一个客户,原来一直找广东的铸件厂,后来换到安徽滁州的就近供应商,算下来整体成本降了快10%,还能每周过去抽验质量,太舒服了。 第二个,小批量试制别硬开模,用3D打印砂模。 原来开发新品,十来件样品,开一套木模钢模就要大几千上万,周期半个月,改一次设计就要重新开模,成本太高。现在呢?3D打印砂模做铸件,小批量十件八件,成本直接砍一半,周期从半个月缩到三天,改设计就是改个图纸的事儿,第二天就能出样。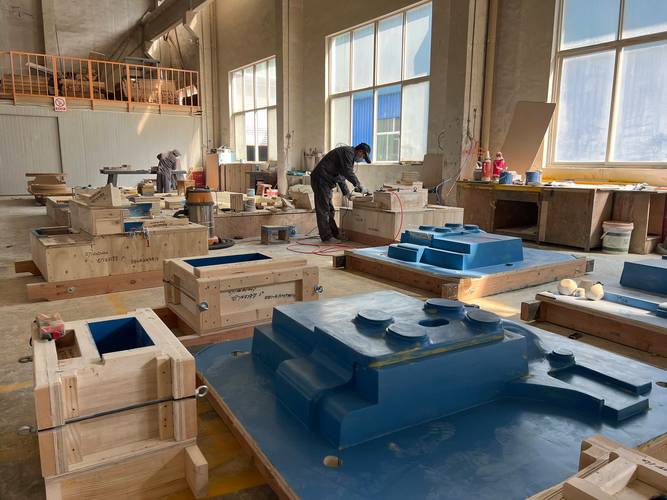 3D打印砂模制作铸件车间现场图
第三个,提前跟铸件厂对齐设计余量,别自己画完图就不管了。
很多设计工程师只按成品尺寸画图,不给铸件留收缩余量,也不考虑浇铸口的位置,结果铸件出来尺寸不对,全部返工甚至报废,这损失最后还不是工厂自己承担?提前让铸件厂的工艺师把把关,改两个尺寸的事儿,就能避免全批报废,血赚。
问:铸件表面有一点点砂眼,一定会影响使用吗?
答:真不一定。要看砂眼的位置和大小,如果是非配合面、非受力面,直径一毫米以下的浅砂眼,完全不影响使用,很多工厂因为这个全批退货,纯纯浪费钱。要是受力面或者配合面的砂眼,那肯定不能要,别凑活用,出了事故损失更大。
铸件质量管控,别等出货了再挑毛病
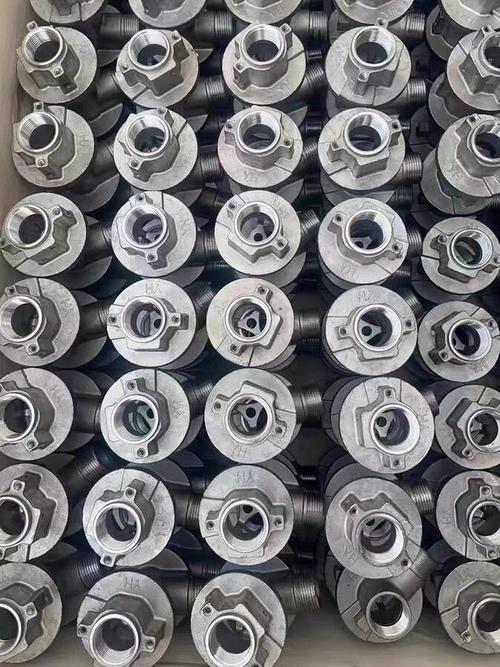 铸件质量管控,别等出货了再挑毛病
我见过太多工厂的质量管控流程,就是铸件拉到自己工厂,精加工之前挨个敲,挨个查,这时候已经晚了。运费你付了,预付款给了,跟供应商扯责任,扯半个月扯不清楚,耽误交货还要赔客户违约金。
真正靠谱的管控,是把关口前移。
现在稍微大一点的铸件厂,都能给你开过程直播,浇铸前查砂模强度,出炉后粗加工完做第一次探伤,有问题当场就能挑出来,不用拉到你工厂才发现。别嫌麻烦,多花一百两百一件的过程检查费,能帮你避免几万几十万的损失,太值了。
上次一个做工程机械的老板,找小厂做了一批五十件履带铸件,出货没查,拉回来精加工完,组装才发现内部有微裂纹,全部报废,损失小四十万,说起来都拍大腿。这种事儿,只要提前做个探伤,根本就不会发生。
对了,还有很多人问,现在铸件原材料价格波动大,怎么锁成本?其实很简单,跟长期合作的铸件厂签半年到一年的框架协议,约定价格浮动范围,双方都担一点,比每次下单重新谈价格,稳定多了。
铸件看起来就是傻大黑粗的东西,其实全是细节。你多花一点心思在工艺选型、供应商选择和过程管控上,成本降个5%-15%真的不难,本来不赚钱的订单,一下子就有利润了。