为什么高端工业轴承的寿命,90%攥在热处理手里
我跑过国内十几家大小轴承厂,见过最离谱的事:花两倍价钱买了进口顶级轴承钢,做出来的风电主轴轴承,装机三个月就滚道掉屑,提前报废。
拆下来做检测,钢材成分一点问题没有,问题全出在热处理。
 热处理后合格不合格轴承钢晶相对比图
问:很多小厂都宣称自己做的是真空热处理,为啥做出来的轴承寿命还是差一大截?
答:真空热处理只是加热方式而已,门道全在细节里。控温精度够不够?冷却油温的曲线对不对?渗碳层的碳浓度均匀不均匀?我去年在浙江见过一家厂,买的二手真空炉,控温误差快二十度,同一炉出来的轴承套圈,硬度差了快三个HRC,装上去不晃不裂才怪。现在能做高端产品的热处理线,都是IoT实时监控每一秒的温度和冷速,差零点一度都自动报警,这门槛真不是买个旧炉子就能跨过去的。
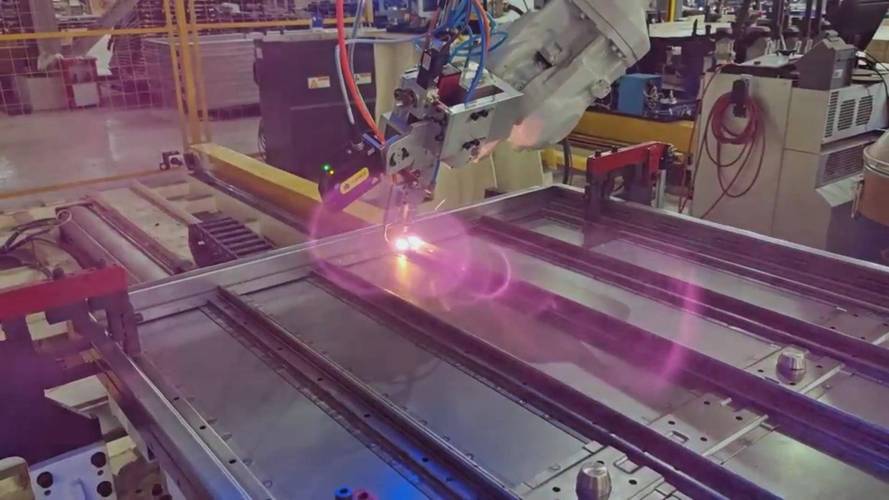
新能源汽车齿轮激光热处理加工现场
问:现在炒得很热的真空渗碳热处理,比传统渗碳好在哪?什么产品值得用?
答:传统渗碳用煤油或者丙烷做渗碳剂,渗完表面容易有氧化物,碳浓度也不均匀,清洁度差,还污染。真空渗碳是在低真空环境下通高纯乙炔,渗碳速度快三分之一,碳浓度能精准控制到每一丝渗层,变形还特别小。就说刚才说的新能车减速器齿轮,要求运行噪音控制在5分贝以内,一点点变形都能让司机感觉到抖动,所以现在基本全换真空渗碳热处理了。不过话说回来,一套真空渗碳线大几百万,小批量的普通产品真犯不上,成本划不来。
做热处理,我见过最多的几个坑
💡 坑一:盲目追求高硬度
很多人觉得硬度越高零件越耐磨,就一个劲提冷速提含碳量,其实不对。轴承要硬度也要韧度,硬度太高脆得跟玻璃似的,一撞就裂,合适的硬度配合适的韧度,才是对的。
❗ 坑二:回火不及时
淬火完的工件,必须在24小时之内回火,不然放着放着自己就裂了。我早年在国企当工艺员的时候,见过一卡车几十根曲轴,赶订单忘了回火,放了三天,全部裂穿,直接回炉,几十万打了水漂,厂长脸黑得跟碳似的。
✅ 坑三:省了残余应力检测的钱
现在高精度的机床主轴、模具,做完热处理直接就进机加工了,用不了半年就弯了,十有八九是残余应力没消干净。现在正规厂都是做完热处理先做X射线残余应力检测,合格了才往下走,这点检测钱,真没必要省。
说实话,现在国内高端制造提卡脖子,所有人都盯着钢材、芯片,很少有人提热处理。其实热处理才是那个藏在幕后的卡脖子环节。你看那些国外顶级轴承厂,他们的热处理工艺捂得比钢材配方还严,你买得到他的料,学不走他的工艺。不过这几年我跑下来,国内不少民营热处理厂已经做起来了,江苏那边给风电做主轴热处理的厂,做出来的产品寿命测试已经追平进口了,真的挺提气。
对吧,制造业的进步,从来都是把一个个不起眼的细节做到极致。
别迷信进口钢材,热处理才是轴承的隐形骨架
很多制造老板的误区:只要材料好,做出来的零件就一定好。放在机械行业这话半毛钱都不对。特别是对承受交变载荷的转动零件来说,轴承、齿轮、主轴,寿命90%是热处理给的。 你想,风电主轴轴承转起来,每平方厘米要承受好几吨的反复挤压,一转就是十几年不能停。如果热处理出来的淬硬层深一块浅一块,心部韧度不够,用不了三五年,滚道就会疲劳开裂,整个风机都得停下来换,那维修费比轴承本身贵十倍都不止。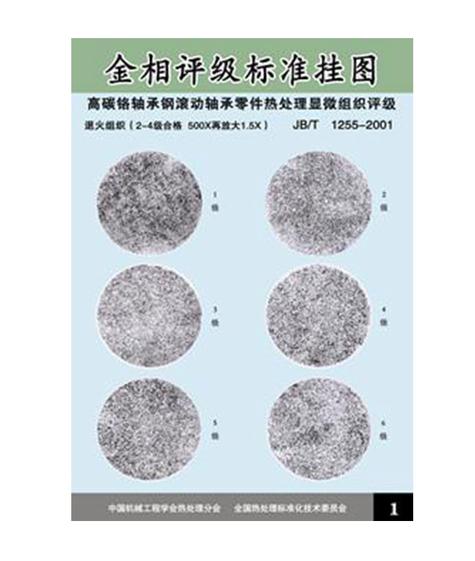 热处理后合格不合格轴承钢晶相对比图
问:很多小厂都宣称自己做的是真空热处理,为啥做出来的轴承寿命还是差一大截?
答:真空热处理只是加热方式而已,门道全在细节里。控温精度够不够?冷却油温的曲线对不对?渗碳层的碳浓度均匀不均匀?我去年在浙江见过一家厂,买的二手真空炉,控温误差快二十度,同一炉出来的轴承套圈,硬度差了快三个HRC,装上去不晃不裂才怪。现在能做高端产品的热处理线,都是IoT实时监控每一秒的温度和冷速,差零点一度都自动报警,这门槛真不是买个旧炉子就能跨过去的。
2024年热处理都有哪些新玩法?
别一提热处理就想到老厂区里烧得通红的炉子,那是多少年前的老黄历了。现在高端制造的热处理,早就细分到不同产品玩不同的定制工艺了。 比如新能源汽车减速器的齿轮,要求整体有韧度,只有齿面要超级耐磨,要是整体淬火,变形大得磨都磨不回来,现在直接上激光局部热处理,只扫齿面,变形量比传统工艺小九成,还省了一半的磨加工成本,现在国内新能车厂基本都换这个工艺了。 还有航天用的钛合金结构件,要求零下两百度都不变形,现在用的是深冷+真空回火的复合热处理,做完残余应力能消掉九成五,放十年尺寸变化都不超过一个微米。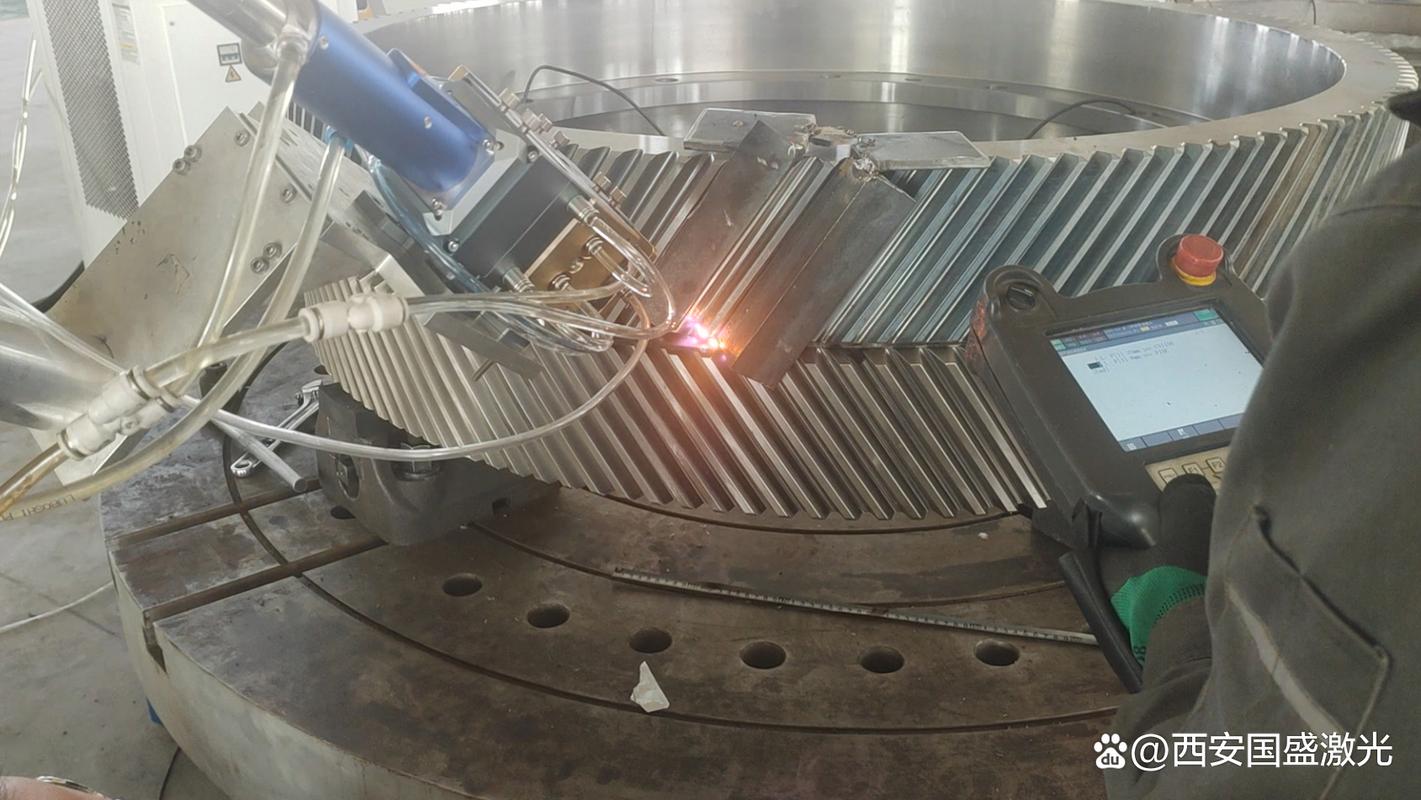 新能源汽车齿轮激光热处理加工现场
问:现在炒得很热的真空渗碳热处理,比传统渗碳好在哪?什么产品值得用?
答:传统渗碳用煤油或者丙烷做渗碳剂,渗完表面容易有氧化物,碳浓度也不均匀,清洁度差,还污染。真空渗碳是在低真空环境下通高纯乙炔,渗碳速度快三分之一,碳浓度能精准控制到每一丝渗层,变形还特别小。就说刚才说的新能车减速器齿轮,要求运行噪音控制在5分贝以内,一点点变形都能让司机感觉到抖动,所以现在基本全换真空渗碳热处理了。不过话说回来,一套真空渗碳线大几百万,小批量的普通产品真犯不上,成本划不来。
做热处理,我见过最多的几个坑
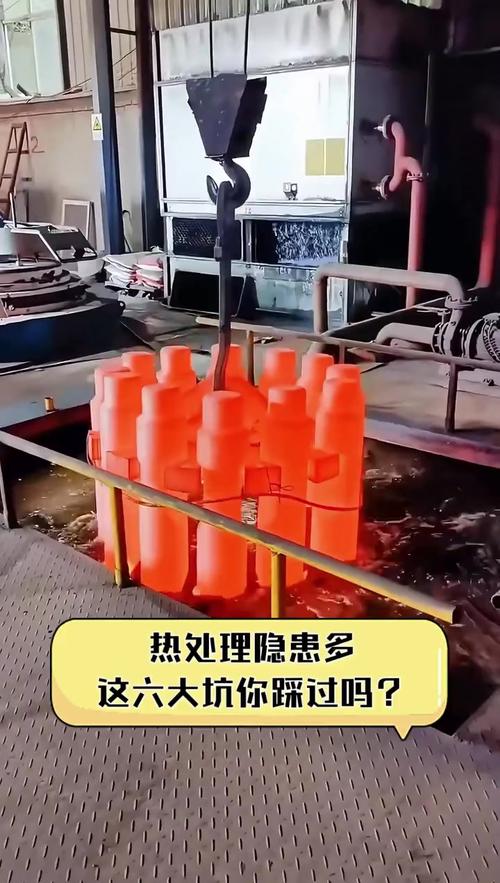 做热处理,我见过最多的几个坑
💡 坑一:盲目追求高硬度
很多人觉得硬度越高零件越耐磨,就一个劲提冷速提含碳量,其实不对。轴承要硬度也要韧度,硬度太高脆得跟玻璃似的,一撞就裂,合适的硬度配合适的韧度,才是对的。
❗ 坑二:回火不及时
淬火完的工件,必须在24小时之内回火,不然放着放着自己就裂了。我早年在国企当工艺员的时候,见过一卡车几十根曲轴,赶订单忘了回火,放了三天,全部裂穿,直接回炉,几十万打了水漂,厂长脸黑得跟碳似的。
✅ 坑三:省了残余应力检测的钱
现在高精度的机床主轴、模具,做完热处理直接就进机加工了,用不了半年就弯了,十有八九是残余应力没消干净。现在正规厂都是做完热处理先做X射线残余应力检测,合格了才往下走,这点检测钱,真没必要省。
说实话,现在国内高端制造提卡脖子,所有人都盯着钢材、芯片,很少有人提热处理。其实热处理才是那个藏在幕后的卡脖子环节。你看那些国外顶级轴承厂,他们的热处理工艺捂得比钢材配方还严,你买得到他的料,学不走他的工艺。不过这几年我跑下来,国内不少民营热处理厂已经做起来了,江苏那边给风电做主轴热处理的厂,做出来的产品寿命测试已经追平进口了,真的挺提气。
对吧,制造业的进步,从来都是把一个个不起眼的细节做到极致。