旋转机械现场故障诊断:老经验之外的新落地思路
上个月跑山东钢厂的轧机现场,待了三天,遇上个典型的头疼事儿。
主传动电机振动超标跳停,运维队换了新轴承还是不对,当班干了三十年的老钳工蹲那听了一下午,抬头说,别折腾轴承了,拆齿轮箱,齿根裂了。拆完一看,果然裂了三分之一。
很多人觉得故障诊断不就是听个响摸个振?不对,现在玩法早就变了。
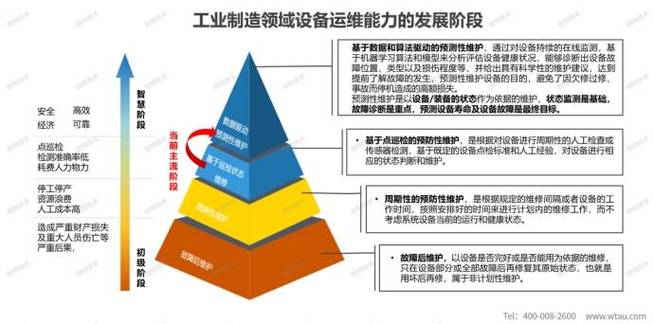
 工业旋转机械现场振动故障诊断测试
问:在线监测系统都上了,为什么故障诊断还不准?
答:大部分工厂的在线监测,只做了阈值报警,没做故障特征提取。简单说就是你只知道振动大了,不知道振动大是哪来的,是不对中?还是滚动体剥落?还是地基沉降松了?不同故障的振动频率完全不一样,不做频谱分析,光看幅值,可不就天天误报吗?而且很多现场布线不对,传感器装错了位置,测出来的数据本身就是垃圾,垃圾进垃圾出,再先进的AI也救不了啊。
不过话说回来,哪怕是老师傅经验,遇上耦合的复合故障,也经常看走眼。我见过好几个案例,把齿轮故障误判成轴承故障,拆完换完不对,再拆,耽误好几天工期。
工业故障诊断振动频谱分析图谱
问:中小工厂买不起几十万的在线监测系统,能不能做故障诊断?
答:当然能。买几个手持式的专业振动分析仪,几千块到几万块一个,按月给关键设备做定点检,一样能提前发现问题。很多人觉得故障诊断是大厂才玩得起的东西,其实中小工厂一条生产线停一天,损失可能都够买十台分析仪了,就是很多老板没这个意识,觉得不坏就不用查,这观念真得改。
今年我接触的好多中小汽配厂,都开始给冲床、空压机这些核心设备做定期故障诊断了,去年有个厂提前发现空压机主轴裂纹,避免了整线停机,人家一算帐,省了小一百万,太值了。
做故障诊断必须避开的几个坑
我跑过上百个现场,见过太多好好的故障诊断项目做成了烂尾,总结了几个最常见的坑,大家留心:
1. 过度相信AI,跳过人工复核:去年我遇上一个项目,AI诊断说电机定子绕组绝缘故障,要拆电机返厂大修,报价十几万,结果人工复核发现就是传感器松了,虚接导致的数据异常,差点误判造成十几万的损失。AI现在只能做初筛,不能替人拍板。
2. 传感器安装不规范:很多施工队装振动传感器,往机壳厚油漆上一粘就完事,不对。必须装在刚性好的位置,要把油漆磨掉露出金属,尽量装在轴承座上,不然测出来的都是机壳的共振,根本不是轴承的真实振动,数据错了,诊断肯定错。
3. 不积累自己设备的基线数据:很多工厂直接用厂家给的通用故障模型,每个厂的设备安装精度、工况、负载都不一样,通用模型怎么可能准?一定要积累自己设备正常运行时的数据,做专属基线,有异常一对比就能出来,早期微小故障根本藏不住。
其实故障诊断的核心,从来都不是什么高大上的工具,是帮你少亏钱,多赚钱。你想,同样两条生产线,你这边一年停不了两次,人家那边三天两头临时抢修,你的单位产品成本自然而然就比人家低,竞争力不就出来了吗?
我见过太多工厂,把故障诊断做成了面子工程,花大价钱上线了系统,没人维护,数据堆在服务器里落灰,太可惜了。其实只要用对方法,哪怕是最简单的月度点检式故障诊断,都能给你赚回十倍百倍的回报。
为什么现场故障诊断总是踩坑?
最早的故障诊断,全靠老师傅的耳朵和手感。我刚入行跟着师傅学,拿个改锥抵在机壳上,耳朵贴住柄,听声音分故障,那叫一个神。 现在呢? 设备越做越大,转速越做越高,集成度上去,噪声干扰翻着倍涨,老师傅耳朵再好,也架不住多干扰叠加啊。对吧? 很多工厂这两年都上了在线监测系统,本来想省事儿,结果一堆数据出来,还是不会用。报警出来了,到底是真故障还是误报? 上个月有个化工厂的朋友找我吐槽,说他们的高压给水泵,在线监测天天报警,运维跑过去看啥事儿没有,跑了俩礼拜大家都麻了,最后干脆把报警阈值调得极高,相当于关了。结果三个月后轴承抱死烧了,停线八个小时,直接损失几十万。 哎。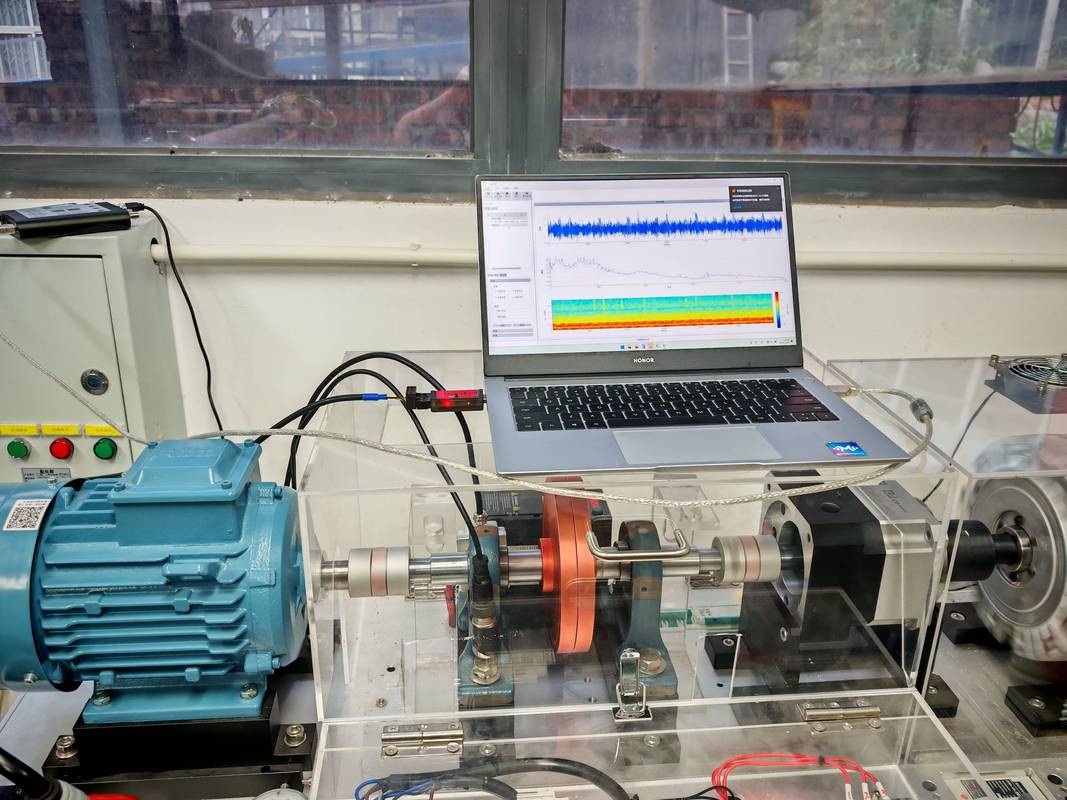 工业旋转机械现场振动故障诊断测试
问:在线监测系统都上了,为什么故障诊断还不准?
答:大部分工厂的在线监测,只做了阈值报警,没做故障特征提取。简单说就是你只知道振动大了,不知道振动大是哪来的,是不对中?还是滚动体剥落?还是地基沉降松了?不同故障的振动频率完全不一样,不做频谱分析,光看幅值,可不就天天误报吗?而且很多现场布线不对,传感器装错了位置,测出来的数据本身就是垃圾,垃圾进垃圾出,再先进的AI也救不了啊。
不过话说回来,哪怕是老师傅经验,遇上耦合的复合故障,也经常看走眼。我见过好几个案例,把齿轮故障误判成轴承故障,拆完换完不对,再拆,耽误好几天工期。
2024年现场故障诊断的主流落地方法
别信网上吹的什么全AI自动诊断包治百病,我见过太多项目翻车了。说实话,目前最靠谱的还是「在线监测初筛+人工特征复核+定期点检」这套组合拳,AI是帮你筛异常省时间,最后拍板还是得靠懂行的人。 给大家列几个现在工业界真正常用的方法,不是实验室那种花架子: 💡 振动频谱分析法:目前90%的旋转机械故障诊断都靠这个,不同故障对应不同的特征倍频,对着谱图一对比,八九不离十,早期微小故障就能筛出来。 ✅ 油液磨粒分析法:齿轮箱、液压系统的磨损故障,这个比振动准,磨粒大小和形态一看就知道是哪个部件磨了,能提前大半年发现问题。 ❗ 红外热成像法:电气故障、管道泄漏、保温层破损,这个一扫就出来,不用停机,太适合做巡检了。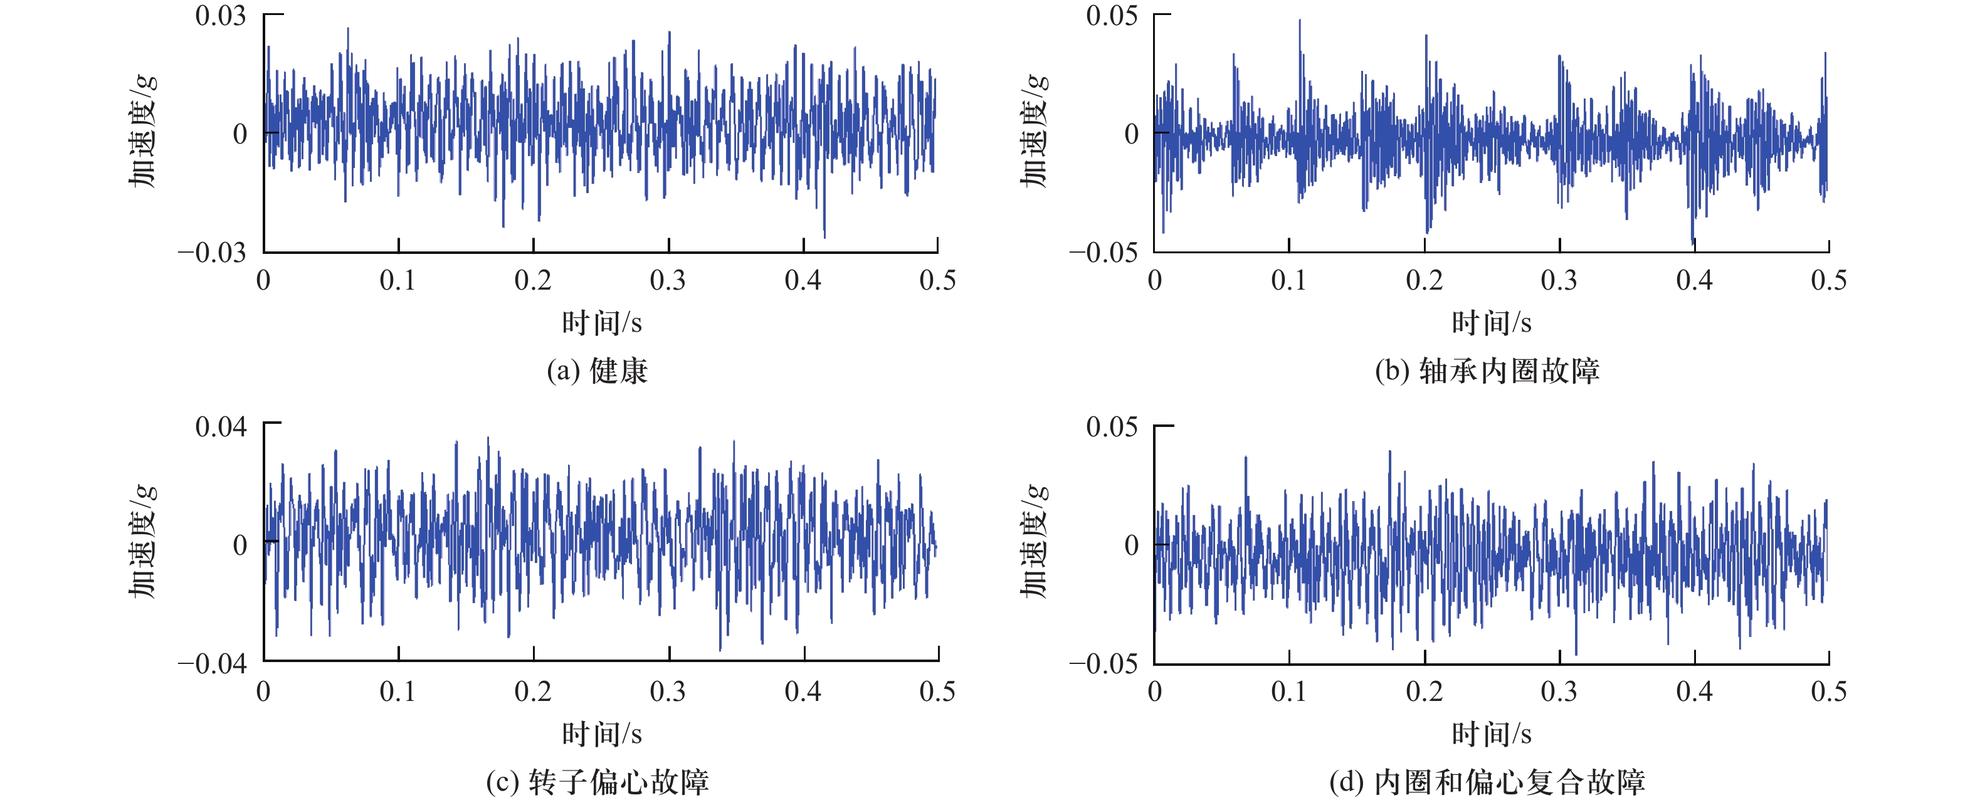 工业故障诊断振动频谱分析图谱
问:中小工厂买不起几十万的在线监测系统,能不能做故障诊断?
答:当然能。买几个手持式的专业振动分析仪,几千块到几万块一个,按月给关键设备做定点检,一样能提前发现问题。很多人觉得故障诊断是大厂才玩得起的东西,其实中小工厂一条生产线停一天,损失可能都够买十台分析仪了,就是很多老板没这个意识,觉得不坏就不用查,这观念真得改。
今年我接触的好多中小汽配厂,都开始给冲床、空压机这些核心设备做定期故障诊断了,去年有个厂提前发现空压机主轴裂纹,避免了整线停机,人家一算帐,省了小一百万,太值了。
做故障诊断必须避开的几个坑
 做故障诊断必须避开的几个坑
我跑过上百个现场,见过太多好好的故障诊断项目做成了烂尾,总结了几个最常见的坑,大家留心:
1. 过度相信AI,跳过人工复核:去年我遇上一个项目,AI诊断说电机定子绕组绝缘故障,要拆电机返厂大修,报价十几万,结果人工复核发现就是传感器松了,虚接导致的数据异常,差点误判造成十几万的损失。AI现在只能做初筛,不能替人拍板。
2. 传感器安装不规范:很多施工队装振动传感器,往机壳厚油漆上一粘就完事,不对。必须装在刚性好的位置,要把油漆磨掉露出金属,尽量装在轴承座上,不然测出来的都是机壳的共振,根本不是轴承的真实振动,数据错了,诊断肯定错。
3. 不积累自己设备的基线数据:很多工厂直接用厂家给的通用故障模型,每个厂的设备安装精度、工况、负载都不一样,通用模型怎么可能准?一定要积累自己设备正常运行时的数据,做专属基线,有异常一对比就能出来,早期微小故障根本藏不住。
其实故障诊断的核心,从来都不是什么高大上的工具,是帮你少亏钱,多赚钱。你想,同样两条生产线,你这边一年停不了两次,人家那边三天两头临时抢修,你的单位产品成本自然而然就比人家低,竞争力不就出来了吗?
我见过太多工厂,把故障诊断做成了面子工程,花大价钱上线了系统,没人维护,数据堆在服务器里落灰,太可惜了。其实只要用对方法,哪怕是最简单的月度点检式故障诊断,都能给你赚回十倍百倍的回报。