制造工厂质量控制:别再把它当后端救火队了
很多工厂老板聊起质量控制,第一反应就是“加QC,加抽检,出了问题罚QC”。
说白了,就是把质量控制当成了出货前的最后一道防火墙,出问题全靠它拦。
真的有用吗?我跑过几十家珠三角长三角的制造工厂,九成这么干的,都在喊累。成本涨,良率降,客诉还接二连三。
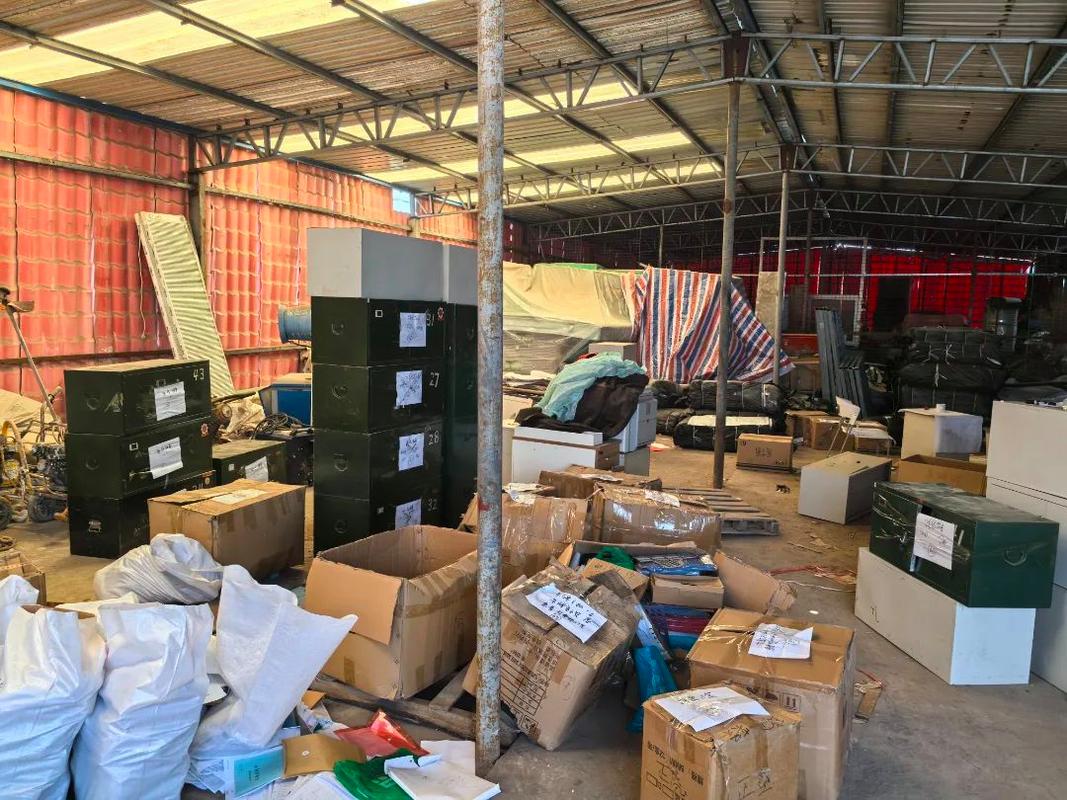
 传统制造工厂终检QC不合格品堆放区
整个生产链,只有QC在盯质量。其他人各干各的,根本不把质量要求放在心上。你说QC能不累吗?
问:现在多数工厂的质量控制,都是这种“事后补漏”的模式吗?
答:十家有八家是这样。大家默认了,质量就是质量部门的事,和研发、采购、生产没关系。于是质量控制就成了整个生产流程的“背锅位”,所有环节漏出来的问题,全攒到最后给QC,一不小心漏出去,QC背全锅。这种模式放在十年前小订单小批量还行,现在下游客户比如新能源车企、光伏组件厂,要求全链路全数据溯源,你光靠终检那几张抽检记录,根本满足不了IATF16949的最新审核要求,不出事才怪。
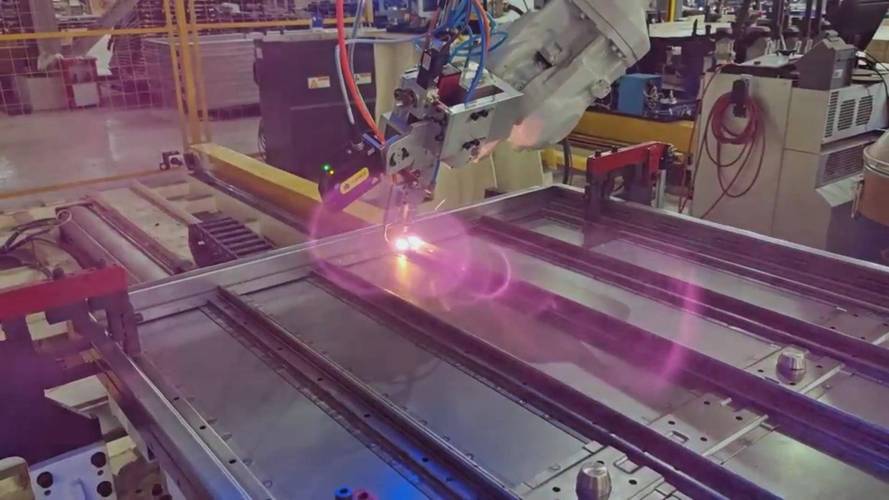
新能源光伏支架生产线上实时质量检测工位
问:把控制点往前移,是不是要加很多人力和设备成本?中小厂扛得住吗?
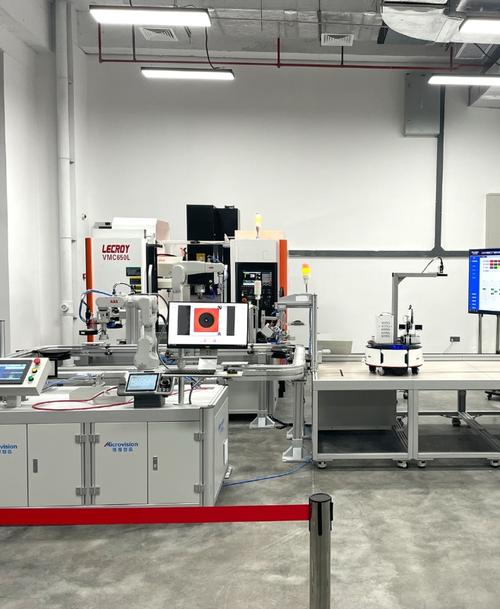
答:说实话,刚说这个方案的时候,很多老板第一反应就是“我没钱搞”。其实刚好反过来,原来终检出问题,一整批几十上百件成品全废,原材料加工费全打水漂,现在你来料就把不合格的退回去,损失也就百八十块运费。就算加工出了一件不合格,发现得早,也只废这一件,不是一整批。何况现在国产机器视觉检测设备已经很便宜了,几万块钱就能装一台,一分钟测几十件,比三四个人工测的还准,不到半年就能回本。
💡 这里给个实操提醒:关键工序的首件三检,别光走签字流程,一定要把首件检测数据上传到系统存档,出问题能直接溯源到机床、操作工,比空泛的考核有用得多。
❗ 千万别踩这个坑:为了赶急单跳过首检。我见过太多工厂,为了省十分钟的首检时间,最后出了整批十万块的不合格品,客户退货,老板哭都来不及。
中小工厂落地质量控制的三步法
很多中小工厂老板说,我没预算上MES,没钱买全套检测设备,是不是就做不好质量控制?
当然不是。说实话,不用一步到位,先改三件事,三个月就能看到效果。
✅ 第一,调整IQC抽检规则:核心原材料、关键零配件,抽检比例直接从5%提到20%,核心尺寸全检,普通尺寸抽测,把不合格挡在厂门之外,比什么都强。
✅ 第二,给每道工序加自检要求:操作工加工完第一件,自己测核心尺寸填记录,班组长抽核签字,不合格不许流到下工序,把问题掐在每一个环节,别都攒到最后。
✅ 第三,每月抓高频问题改进:每个月把不良品、客诉拉出来统计,只盯出现次数最多的前三个问题,从流程、原材料、工装夹具上改,改完再盯后面三个,别想着一次性解决所有问题,慢慢滚,质量就起来了。
去年中山有个做五金卫浴配件的小厂,总共七八十号人,就改了这三件事,没花几万块,不到半年,客诉直接降了七成,每个月返工成本省了快一万五,一年下来小二十万,老板后来跟我吃饭,一个劲说这钱省得太意外。
不过话说回来,质量控制从来不是质量部门一个部门的事,是老板的认知问题。你天天跟底下说“先出货,差不多就行”,那谁会把质量当回事?你把质量放在比交期更优先的位置,整个工厂从上到下自然会养成习惯。
现在制造行业卷成这样,拼价格永远拼不到头,你把质量控制做好了,就能接更高端的订单,卖更高的价格,这才是真的护城河。
为什么很多工厂的质量控制越做越累?
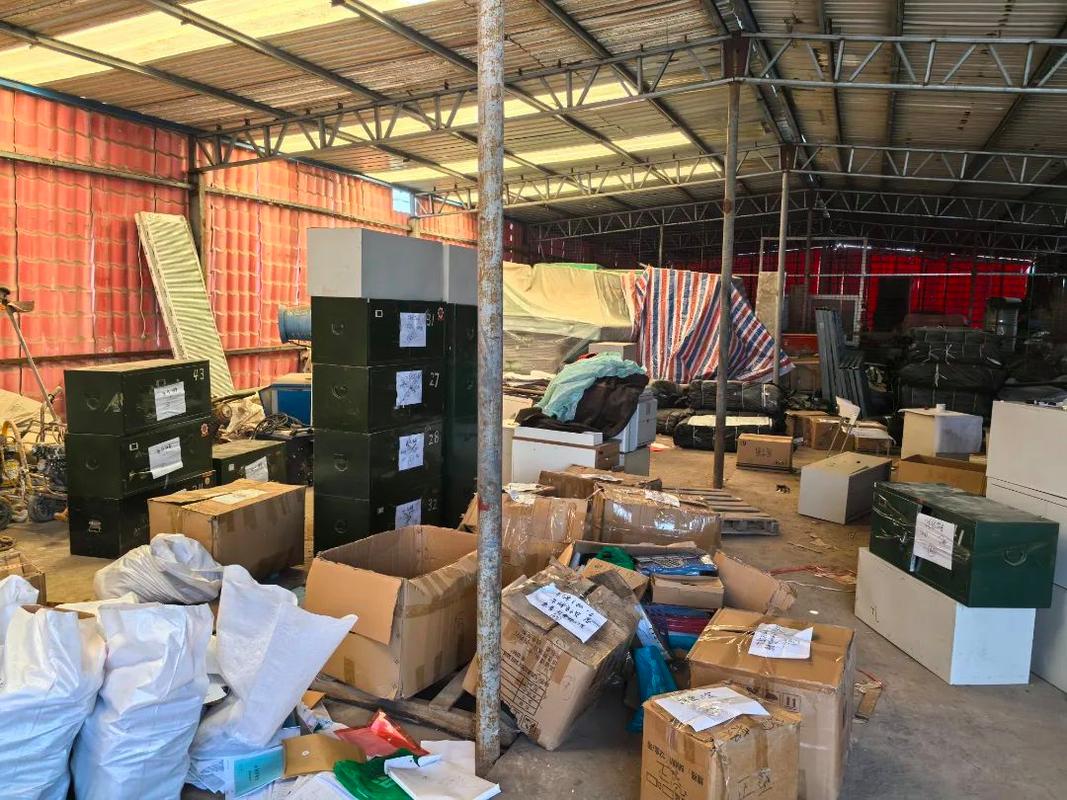
上个月见东莞一家做新能源汽车结构件的老板,一坐下来就吐槽。说QC部门半年加了三个人,工资开得比普工高两成,还是每个月出两三起客诉,光是客户罚款就交了十几万。 翻了翻他们的质量记录你就懂了,所有的检测,全堆在终检环节。 来料进厂,采购说供应商是老合作方,IQC抽个两件就放行了。加工工序,工人赶交期,尺寸差个一丝半毫就往下流,反正终检会挑。研发画图,公差留的模棱两可,出了问题全推给QC没控制好。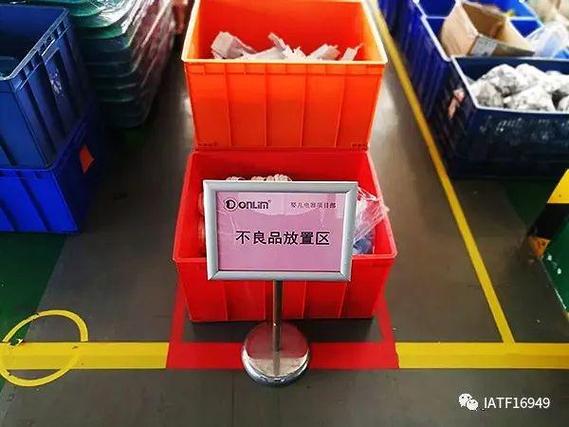 传统制造工厂终检QC不合格品堆放区
整个生产链,只有QC在盯质量。其他人各干各的,根本不把质量要求放在心上。你说QC能不累吗?
问:现在多数工厂的质量控制,都是这种“事后补漏”的模式吗?
答:十家有八家是这样。大家默认了,质量就是质量部门的事,和研发、采购、生产没关系。于是质量控制就成了整个生产流程的“背锅位”,所有环节漏出来的问题,全攒到最后给QC,一不小心漏出去,QC背全锅。这种模式放在十年前小订单小批量还行,现在下游客户比如新能源车企、光伏组件厂,要求全链路全数据溯源,你光靠终检那几张抽检记录,根本满足不了IATF16949的最新审核要求,不出事才怪。
新一代工厂质量控制的核心:把控制点往前移
这两年我见过不少做得好的工厂,早就不这么干了。核心逻辑只有一个:质量是生产出来的,不是检出来的,把质量控制点往上游挪,从源头掐掉不合格品,比最后挑出来返工划算一百倍。 举个例子,宁波一家做光伏跟踪支架结构件的工厂,两年前改了质量控制流程:原来IQC只抽10%的钢材尺寸,现在核心受力部位的尺寸、材质全过机器视觉检测,不合格直接退给供应商,根本不进车间。上一道工序加工完,操作工自检,班组长复检,不合格根本流不到下一道。每台机床的加工数据实时连MES系统,尺寸一旦接近公差阈值,系统自动报警,操作工马上调刀补,不用等出了几十件不合格才发现。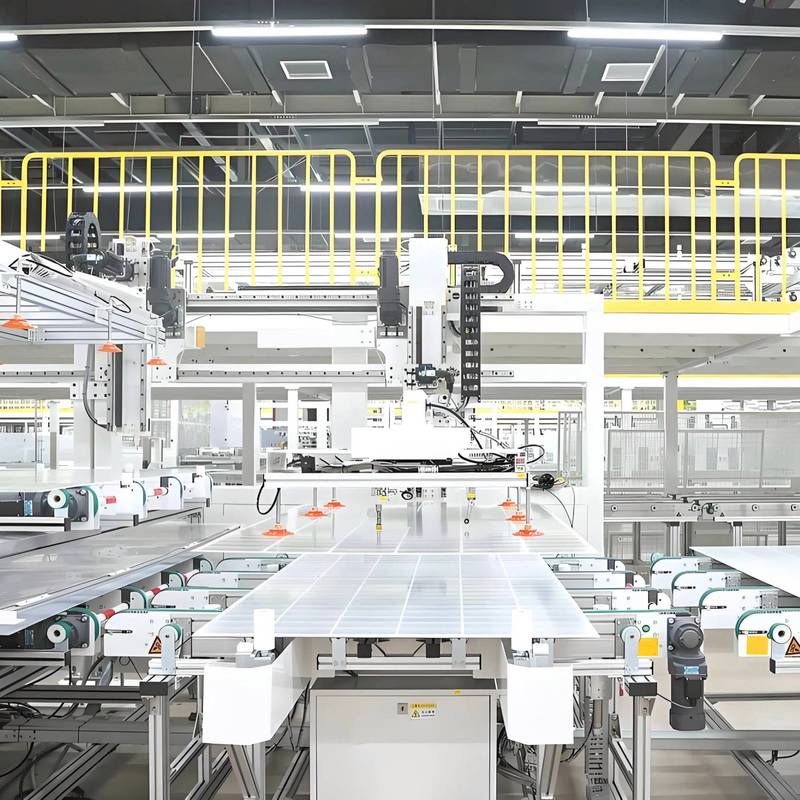 新能源光伏支架生产线上实时质量检测工位
问:把控制点往前移,是不是要加很多人力和设备成本?中小厂扛得住吗?
答:说实话,刚说这个方案的时候,很多老板第一反应就是“我没钱搞”。其实刚好反过来,原来终检出问题,一整批几十上百件成品全废,原材料加工费全打水漂,现在你来料就把不合格的退回去,损失也就百八十块运费。就算加工出了一件不合格,发现得早,也只废这一件,不是一整批。何况现在国产机器视觉检测设备已经很便宜了,几万块钱就能装一台,一分钟测几十件,比三四个人工测的还准,不到半年就能回本。
💡 这里给个实操提醒:关键工序的首件三检,别光走签字流程,一定要把首件检测数据上传到系统存档,出问题能直接溯源到机床、操作工,比空泛的考核有用得多。
❗ 千万别踩这个坑:为了赶急单跳过首检。我见过太多工厂,为了省十分钟的首检时间,最后出了整批十万块的不合格品,客户退货,老板哭都来不及。
中小工厂落地质量控制的三步法
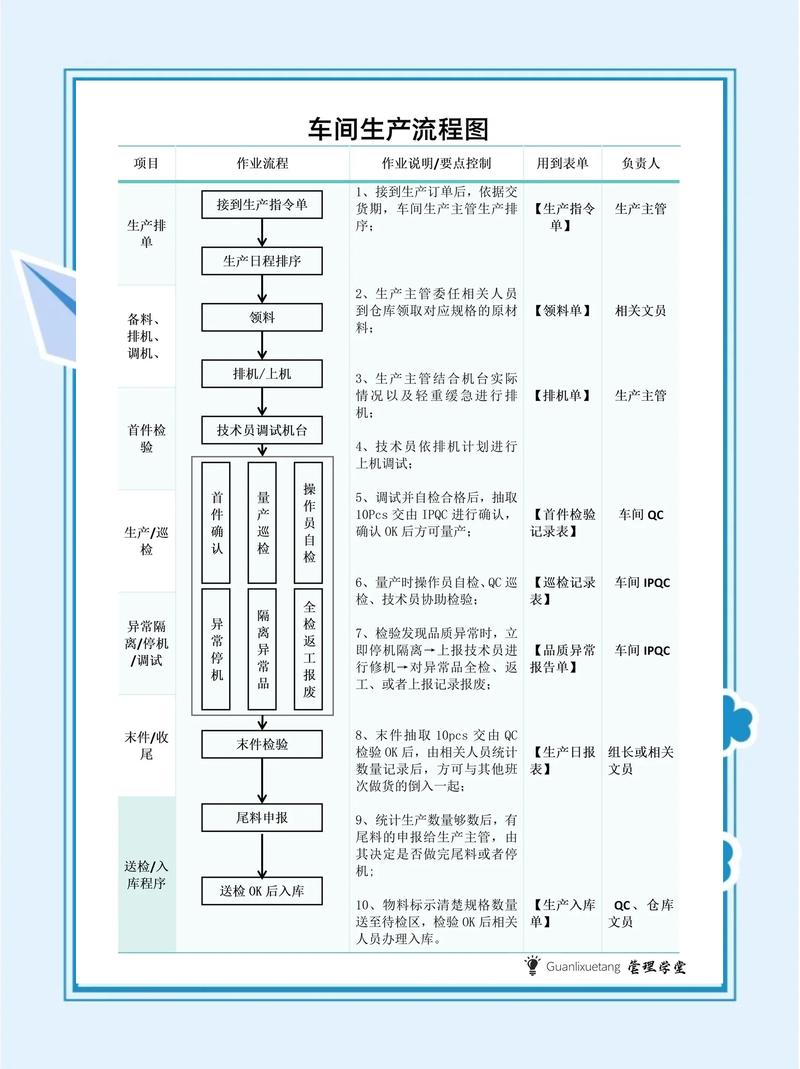 中小工厂落地质量控制的三步法
很多中小工厂老板说,我没预算上MES,没钱买全套检测设备,是不是就做不好质量控制?
当然不是。说实话,不用一步到位,先改三件事,三个月就能看到效果。
✅ 第一,调整IQC抽检规则:核心原材料、关键零配件,抽检比例直接从5%提到20%,核心尺寸全检,普通尺寸抽测,把不合格挡在厂门之外,比什么都强。
✅ 第二,给每道工序加自检要求:操作工加工完第一件,自己测核心尺寸填记录,班组长抽核签字,不合格不许流到下工序,把问题掐在每一个环节,别都攒到最后。
✅ 第三,每月抓高频问题改进:每个月把不良品、客诉拉出来统计,只盯出现次数最多的前三个问题,从流程、原材料、工装夹具上改,改完再盯后面三个,别想着一次性解决所有问题,慢慢滚,质量就起来了。
去年中山有个做五金卫浴配件的小厂,总共七八十号人,就改了这三件事,没花几万块,不到半年,客诉直接降了七成,每个月返工成本省了快一万五,一年下来小二十万,老板后来跟我吃饭,一个劲说这钱省得太意外。
不过话说回来,质量控制从来不是质量部门一个部门的事,是老板的认知问题。你天天跟底下说“先出货,差不多就行”,那谁会把质量当回事?你把质量放在比交期更优先的位置,整个工厂从上到下自然会养成习惯。
现在制造行业卷成这样,拼价格永远拼不到头,你把质量控制做好了,就能接更高端的订单,卖更高的价格,这才是真的护城河。