工业加工里的测量:为什么说它是隐形的生产底线?
我前阵子去东莞的一家做汽车底盘件的加工厂蹲了三天,亲眼看见干了三十年的老班长因为首件测量差了2丝,硬生生把整批120件已经加工完的毛坯全部卡下来回炉。
当时老板还在旁边跳脚骂,说耽误了交期要赔客户违约金,亏十几万。结果三天后客户来驻厂检验,调出模具一测,确实是模具磨损偏了2丝,要是这批货流出去,光是主机厂的罚款就是上百万,还丢了定点资格。
你看,测量这东西,平时看不见,关键时候能救一个厂的命。
 新能源汽车电池托盘平面度激光测量现场
问:我们厂规模小,接的都是普通五金订单,没必要砸钱上高端测量设备吧?
答:还真不是这么说。你要是做个外卖架、自行车脚蹬这种对精度没要求的活,当然随便测测就行。可只要你想接汽车、医疗、光伏这些高利润订单,人家第一要的就是完整的测量报告。我去年见过一个做骨科植入物的小厂,就是因为卡尺用了五年没校准,做的股骨柄尺寸差了0.1mm,成品流入市场后被召回,直接赔了两百多万,老板差点把厂卖掉关门。现在哪怕是普通的外贸订单,都要求你提供首件测量报告,你拿个刻度磨花的旧卡尺量出来的数,谁敢给你背书?
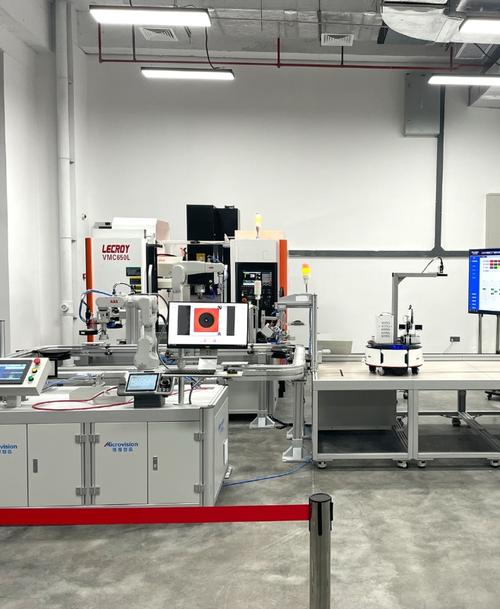
CNC加工中心在线测量工件尺寸现场
问:在线测量和传统的离线测量比,哪个更准?会不会受车间加工环境的温度、振动干扰啊?
答:这问题问得好。说实话,现在的测量算法早就把这些干扰考虑进去了,主流设备都带温度补偿、振动补偿,误差控制得比人工离线测还小。反过来想,你离线测量把零件拿到恒温室测,测出来合格,结果零件放回车间温度变了,又变形了,到客户那里还是不合格,这不白测吗?在线测量就是在和加工一样的环境下测,数据反而更贴合实际使用情况。当然,高精度产品的最终出货检验,还是要靠恒温室里的三坐标测量,两者是互补的,不是谁取代谁。
工厂做测量,最容易踩的几个坑
跑了这么多工厂,我见过太多因为测量细节错了,亏得底朝天的案例,给大家列几个最常见的:
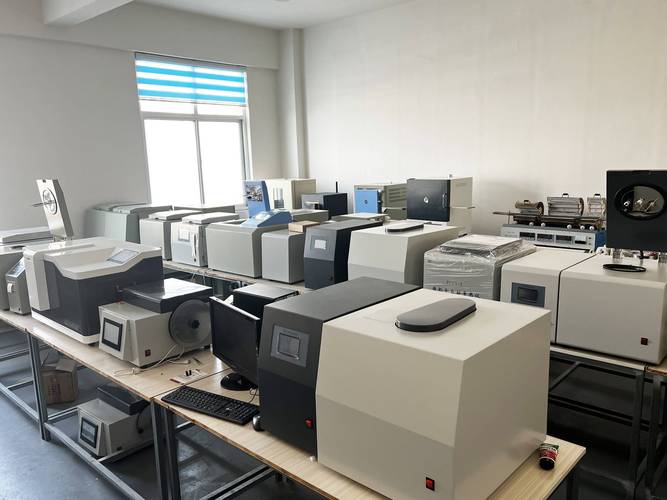
✅ 测量设备一定要定期校准。很多工厂把买了测量设备就当一劳永逸了,卡尺千分尺三五年不送校,刻度磨得看不清都不换,测出来的数能对才怪。
❗ 千万别忽略环境影响。我之前在江浙的一个机械厂,老板贪便宜把三坐标放在大门口,每天货车进出地面晃得厉害,测出来的平面度差了三倍,老板天天骂加工中心精度差,换了三台设备才发现是测量的地方不对,白扔了几百万。
💡 测量方法不对,再好的设备也白搭。比如测薄钣金件的平面度,你直接把零件压在平板上测,零件自身已经被压变形了,测出来的数肯定不对,得用三点悬空固定才能测准,很多干了十几年的老钳工都不知道这个点。
说实话,我见过九成的加工质量争议,追根溯源最后都是测量出了错,真不是加工师傅手艺不行。你去一个工厂转,不用看他的加工设备有多贵,去测量工位看五分钟,就知道这个厂的真实水平了。
越能接高利润订单的厂,越把测量当回事。浙江那家做新能源结构件的大厂,测量部门的话语权比生产部还大,测量说不合格,生产总监说话都不好使。反观那些小作坊,砍预算先砍测量部门的钱,结果做一单砸一单,永远只能抢几分钱利润的低价单。
测量从来不是加工的附属环节,是生产的底线。你对测量马虎,市场就对你马虎。
别只盯着加工精度,测量精度才是真正的卡脖子问题
现在很多工厂老板愿意花几百万上千万买顶级五轴加工中心,却舍不得花十万块换台新的三坐标,更别说定期校准测量工具了。 嘴里喊着我们能加工出0.01mm精度的零件,结果测量的时候拿用了五年的游标卡尺凑数,测出来的数本身就差了0.02mm,你说零件合格不合格到底谁说了算? 现在新能源汽车的电池托盘,要求平面度不超过0.05mm,整个托盘两米多长,普通的百分表拉一遍,误差都不止这个数,必须得用激光轮廓扫描测量才能出准确数据。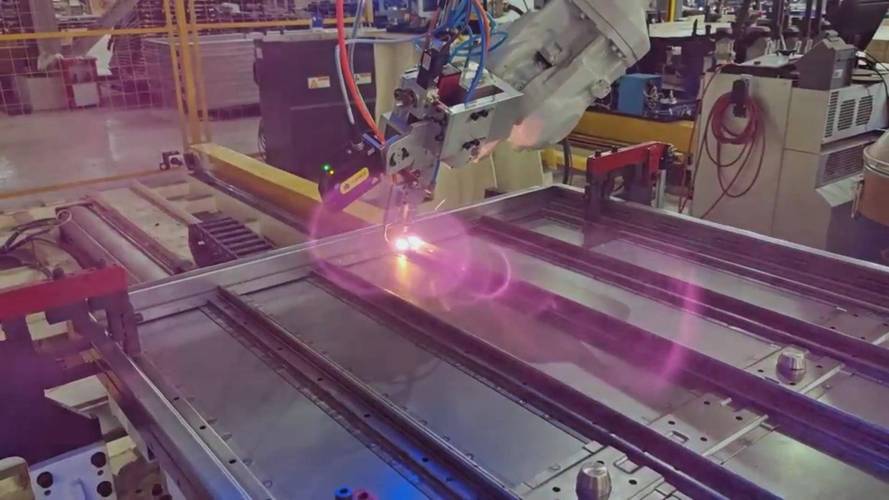 新能源汽车电池托盘平面度激光测量现场
问:我们厂规模小,接的都是普通五金订单,没必要砸钱上高端测量设备吧?
答:还真不是这么说。你要是做个外卖架、自行车脚蹬这种对精度没要求的活,当然随便测测就行。可只要你想接汽车、医疗、光伏这些高利润订单,人家第一要的就是完整的测量报告。我去年见过一个做骨科植入物的小厂,就是因为卡尺用了五年没校准,做的股骨柄尺寸差了0.1mm,成品流入市场后被召回,直接赔了两百多万,老板差点把厂卖掉关门。现在哪怕是普通的外贸订单,都要求你提供首件测量报告,你拿个刻度磨花的旧卡尺量出来的数,谁敢给你背书?
当下工业测量的新玩法,很多老工人都没见过
早十几年,测量全靠人工,卡尺千分尺手敲记录,一批零件测完大半天就过去了。现在完全不一样了,在线测量已经普及到中小加工厂了。 原来都是加工完把零件拆下来,拿到测量室测,不合格就是废件,材料刀钱全赔进去。现在主流的CNC加工中心都可以加装触发式测头,边加工边测量,自动补偏差,加工完尺寸就合格,不用拆下来再测,成品率至少提五个点,这都是纯利润啊。 光伏行业现在切硅片,就是用在线测量实时监测硅片厚度,差一微米都自动调整刀头进给,整个过程不用人碰,成品率能从92%升到98%,你算算是多少钱。还有视觉测量,做电子连接器的,几十根pin脚的间距,一秒就能测完几十个零件,比人工快十倍,还不会看错数漏检。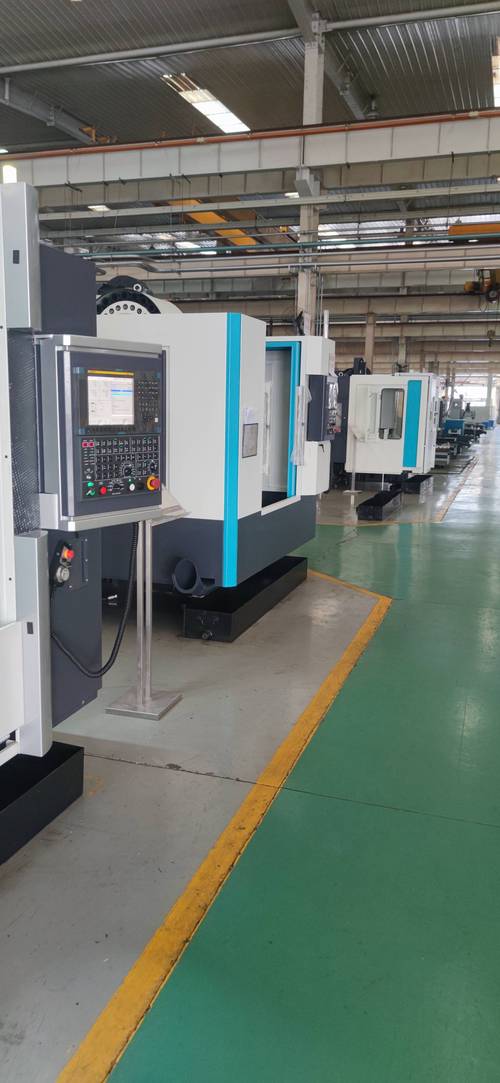 CNC加工中心在线测量工件尺寸现场
问:在线测量和传统的离线测量比,哪个更准?会不会受车间加工环境的温度、振动干扰啊?
答:这问题问得好。说实话,现在的测量算法早就把这些干扰考虑进去了,主流设备都带温度补偿、振动补偿,误差控制得比人工离线测还小。反过来想,你离线测量把零件拿到恒温室测,测出来合格,结果零件放回车间温度变了,又变形了,到客户那里还是不合格,这不白测吗?在线测量就是在和加工一样的环境下测,数据反而更贴合实际使用情况。当然,高精度产品的最终出货检验,还是要靠恒温室里的三坐标测量,两者是互补的,不是谁取代谁。
工厂做测量,最容易踩的几个坑
 工厂做测量,最容易踩的几个坑
跑了这么多工厂,我见过太多因为测量细节错了,亏得底朝天的案例,给大家列几个最常见的:
✅ 测量设备一定要定期校准。很多工厂把买了测量设备就当一劳永逸了,卡尺千分尺三五年不送校,刻度磨得看不清都不换,测出来的数能对才怪。
❗ 千万别忽略环境影响。我之前在江浙的一个机械厂,老板贪便宜把三坐标放在大门口,每天货车进出地面晃得厉害,测出来的平面度差了三倍,老板天天骂加工中心精度差,换了三台设备才发现是测量的地方不对,白扔了几百万。
💡 测量方法不对,再好的设备也白搭。比如测薄钣金件的平面度,你直接把零件压在平板上测,零件自身已经被压变形了,测出来的数肯定不对,得用三点悬空固定才能测准,很多干了十几年的老钳工都不知道这个点。
说实话,我见过九成的加工质量争议,追根溯源最后都是测量出了错,真不是加工师傅手艺不行。你去一个工厂转,不用看他的加工设备有多贵,去测量工位看五分钟,就知道这个厂的真实水平了。
越能接高利润订单的厂,越把测量当回事。浙江那家做新能源结构件的大厂,测量部门的话语权比生产部还大,测量说不合格,生产总监说话都不好使。反观那些小作坊,砍预算先砍测量部门的钱,结果做一单砸一单,永远只能抢几分钱利润的低价单。
测量从来不是加工的附属环节,是生产的底线。你对测量马虎,市场就对你马虎。