激光加工:为什么它能帮中小制造企业啃下高精度加工的硬骨头?
上个月跑长三角一带的中小汽配厂,碰到一个做涡轮增压器配件的老板,拉着我看他车间角落堆的几百件报废件。原来用线切割做异形叶片,公差要求卡0.01mm,做十件废四件,良率死活上不去,客户天天催交货。换了台二手的光纤激光加工中心之后才三个月,良率直接干到94%,单这一款产品的利润翻了一倍还多。
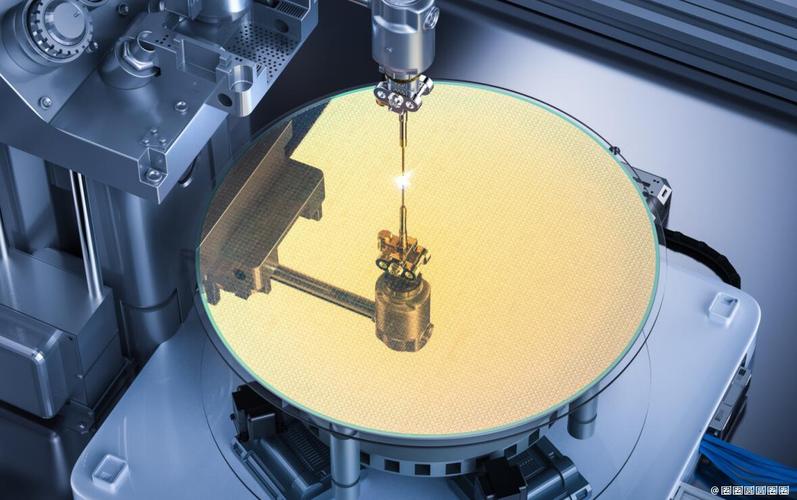
 工业光纤激光切割机加工高温合金工件现场
很多人接触激光加工都是从打标开始,但现在激光早就不止打标了,切割、焊接、表面处理、增材制造,全流程都能覆盖。
问:激光加工会不会把薄工件烧变形,留一堆黑边?
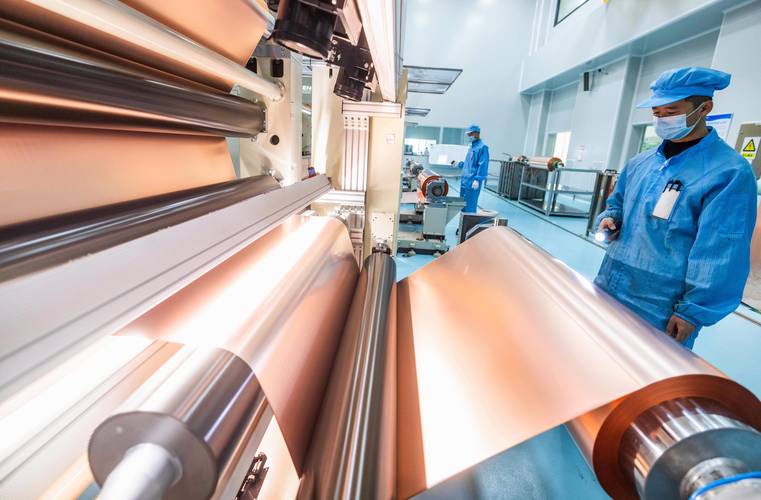
答:这真的是十年前的老黄历了。放在早年的大功率连续激光,确实会有这个问题,现在的纳秒、皮秒紫外超快激光,脉冲宽度窄到万亿分之一秒,能量只作用在表层纳米级范围,根本不会把热量传导出去。我去年在东莞见过一家做5G散热片的厂,0.05mm厚的紫铜箔切割,切完公差稳在0.005mm,边缘连氧化变色都看不到,完全不用二次处理。
激光加工中心日常清洁保护镜片操作
问:国产激光加工设备和进口的差多少?有没有必要多花一倍钱买进口?
答:说实话,放在5年前我可能会推荐核心工位上进口设备,现在真的不一样了。不管是光纤发生器还是摆动激光头,国内头部厂商做的已经非常稳定了,除非你是做航天级的皮秒级精度特种加工,一般的汽车零部件、五金模具、电子消费品加工,国产设备的性能完全能打,价格只有进口的三分之一到一半,回本速度快一倍都不止。我接触过好几个浙江的五金厂,换了国产整条激光加工线,两年不到就回本,换进口的要四五年,对中小厂来说,现金流才是命根子,对吧?
中小厂上激光加工,怎么算投入产出才不亏
很多老板一听说激光加工能做高附加值订单,脑子一热就砸钱上设备,最后活没接到多少,机器放车间落灰,太可惜了。
💡首先先盘手里的现有订单:现有订单里,有多少是传统加工做不了、或者良率太低不赚钱的?如果占比能稳定在20%以上,上自己的设备就稳。如果只是偶尔接一两单高精度的活,完全可以外发,或者找本地的共享激光加工中心打样,没必要自己买。
💡其次,算额外产能的收益:很多厂买了激光设备,自己的活不满产,剩下的产能接本地的散单,汽配、五金、广告甚至文创的活都能接,额外的收入基本能覆盖设备的月供,压力小很多。
我见过最可惜的,就是为了拿技改补贴盲目上设备,补贴拿了几十万,最后机器停在那亏了几百万,说出去都是眼泪。
不过话说回来,现在激光加工的门槛真的降得很低了,几万块就能买一台小型桌面激光切割雕刻机,接点文创、广告的活就能活,几十万就能上一台能做工业加工的光纤切割机,对中小厂来说,这本来就是一个换道超车的机会——原来你接不了的高利润高精度订单,现在能接了,就能从原来的红海里杀出来。
什么场景下,你必须换激光加工?
说实话,不是所有加工活都需要用激光。开粗碳钢毛坯,普通铣床刨床干得又快又便宜,犯不上换激光。但只要碰到下面几种情况,传统加工真的打不过激光加工。 第一种就是难加工材料,高温合金、工程陶瓷、蓝宝石,这些东西硬得要死,刀具切上去几刀就废了,成本高到离谱。激光是无接触加工,靠光能熔化气化材料,不管你硬度多高,只要功率参数调对,一样切得动。 第二种就是超薄材料或者复杂异形轮廓加工,0.1mm以下的金属箔、石墨片,刀具一碰就变形,传统切割根本拿它没办法。激光没有切削应力,不会让工件变形,哪怕是几百个微米的异形微孔,也能一次成型。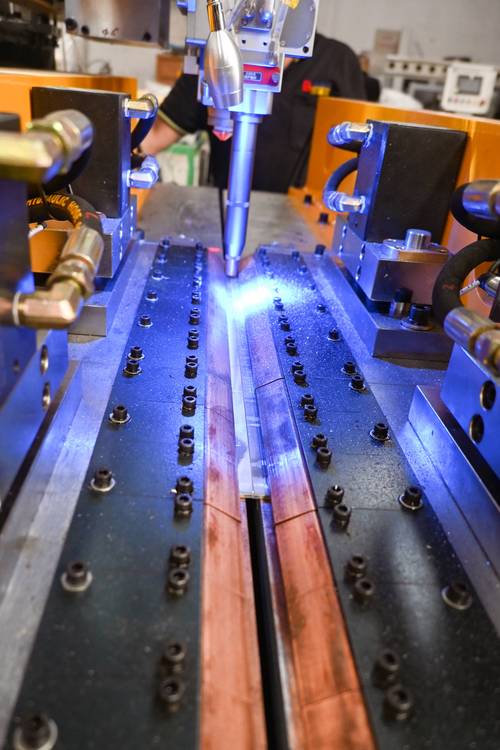 工业光纤激光切割机加工高温合金工件现场
很多人接触激光加工都是从打标开始,但现在激光早就不止打标了,切割、焊接、表面处理、增材制造,全流程都能覆盖。
问:激光加工会不会把薄工件烧变形,留一堆黑边?
答:这真的是十年前的老黄历了。放在早年的大功率连续激光,确实会有这个问题,现在的纳秒、皮秒紫外超快激光,脉冲宽度窄到万亿分之一秒,能量只作用在表层纳米级范围,根本不会把热量传导出去。我去年在东莞见过一家做5G散热片的厂,0.05mm厚的紫铜箔切割,切完公差稳在0.005mm,边缘连氧化变色都看不到,完全不用二次处理。
2024年做激光加工,最容易踩的三个坑
我跑了几十家上了激光设备的厂,发现大部分踩坑都不是技术问题,都是贪便宜或者想当然搞出来的。 ❗第一个坑:贪低功率低价,硬接超出能力的活。 比如你要稳定切10mm厚的碳钢,偏偏要省十几万买1000W的机器,天天满负荷跑,不出半年光路就偏移,激光头保护镜片频繁烧,算下来换件加停机的损失,比当初买2000W机器省的钱还多,太亏了。 ❗第二个坑:一套参数用到天荒地老,从来不调。 不同材料对激光波长的吸收率差远了,铝对1064nm光纤激光的反射率高达80%以上,你拿切碳钢的参数切铝,要么切不透,要么边缘坑坑洼洼,还容易烧坏激光头,必须加防反射系统,调整焦点位置和脉冲频率才行。 ❗第三个坑:买完机器就不管维护,一劳永逸。 很多老板觉得激光设备是铁疙瘩,不用保养,切割产生的烟尘渣子糊在保护镜片、防护窗上都不擦,出光功率能掉20%以上,加工公差直接飘,出一堆废品都不知道问题出在哪。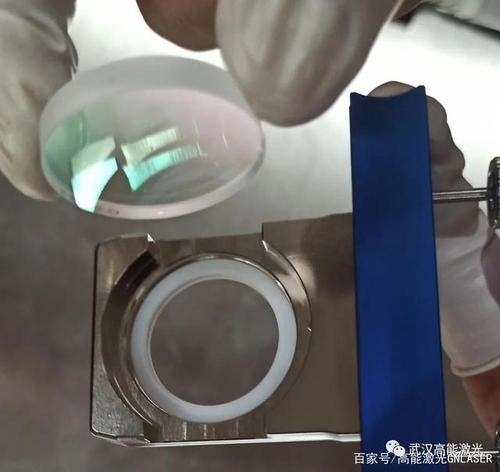 激光加工中心日常清洁保护镜片操作
问:国产激光加工设备和进口的差多少?有没有必要多花一倍钱买进口?
答:说实话,放在5年前我可能会推荐核心工位上进口设备,现在真的不一样了。不管是光纤发生器还是摆动激光头,国内头部厂商做的已经非常稳定了,除非你是做航天级的皮秒级精度特种加工,一般的汽车零部件、五金模具、电子消费品加工,国产设备的性能完全能打,价格只有进口的三分之一到一半,回本速度快一倍都不止。我接触过好几个浙江的五金厂,换了国产整条激光加工线,两年不到就回本,换进口的要四五年,对中小厂来说,现金流才是命根子,对吧?
中小厂上激光加工,怎么算投入产出才不亏
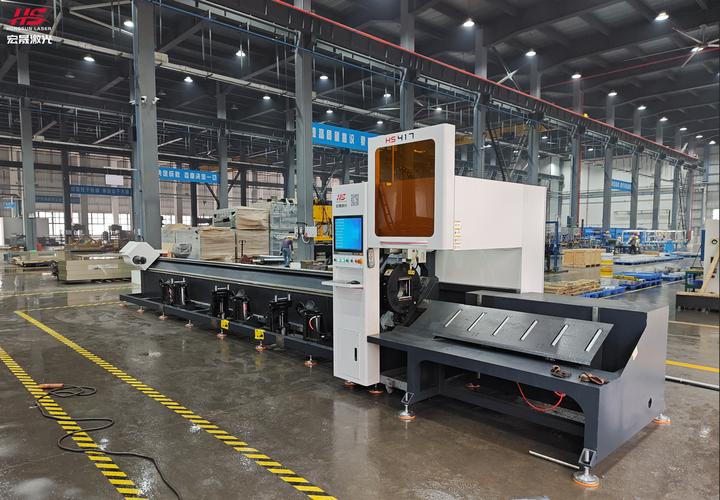 中小厂上激光加工,怎么算投入产出才不亏
很多老板一听说激光加工能做高附加值订单,脑子一热就砸钱上设备,最后活没接到多少,机器放车间落灰,太可惜了。
💡首先先盘手里的现有订单:现有订单里,有多少是传统加工做不了、或者良率太低不赚钱的?如果占比能稳定在20%以上,上自己的设备就稳。如果只是偶尔接一两单高精度的活,完全可以外发,或者找本地的共享激光加工中心打样,没必要自己买。
💡其次,算额外产能的收益:很多厂买了激光设备,自己的活不满产,剩下的产能接本地的散单,汽配、五金、广告甚至文创的活都能接,额外的收入基本能覆盖设备的月供,压力小很多。
我见过最可惜的,就是为了拿技改补贴盲目上设备,补贴拿了几十万,最后机器停在那亏了几百万,说出去都是眼泪。
不过话说回来,现在激光加工的门槛真的降得很低了,几万块就能买一台小型桌面激光切割雕刻机,接点文创、广告的活就能活,几十万就能上一台能做工业加工的光纤切割机,对中小厂来说,这本来就是一个换道超车的机会——原来你接不了的高利润高精度订单,现在能接了,就能从原来的红海里杀出来。