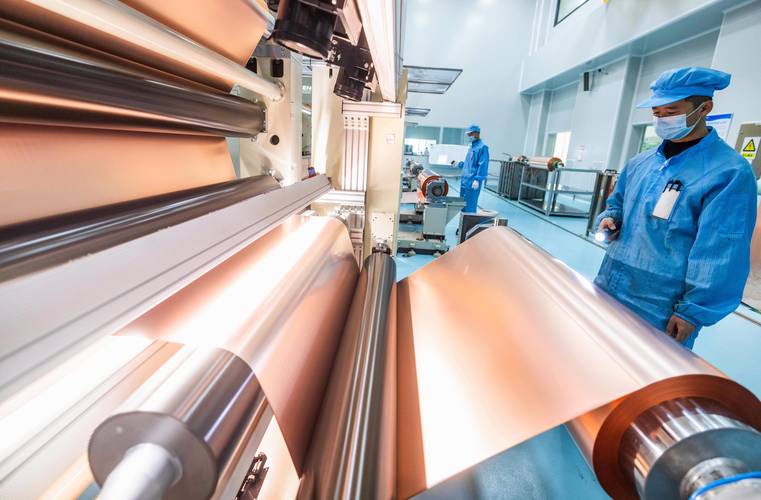
工业喷涂避坑指南:为什么你喷出来的件总是出问题?
干工业制造这行,提起喷涂,十个厂至少有八个吃过它的亏。
刚喷出来看着亮堂堂,过半个月掉漆、起泡、色差一块一块露出来,返工费比加工费还高。
坑死人!
 工业喷涂前处理磷化线现场实拍
前处理这步,没有任何捷径可走。要做磷化的,磷化膜厚度必须控制在1-3微米,厚了薄了都粘不住漆。做抛丸的,粗糙度必须控制在Ra40-80μm,太光滑了漆的附着力照样差。
对吧?
问:我们厂做小批量定制喷涂,订单杂工件大小不一,前处理总做不均匀,有什么低成本改进方法吗?
答:小批量没必要砸钱上全自动前处理线,花几千块买个小型超声波除油槽,除油剂选弱碱性的,每次喷之前把件泡15分钟,拿出来用纯水冲干净,再用干燥压缩空气把缝隙里的水渍吹干净,别带水晾干,就这一步,能解决80%的掉漆问题,一个月耗材成本才几百,比你返工划算太多。
很多工人图快,泡完拿出来自然晾干,水渍留在上面,喷完肯定出水印痕,这种低级错误,我见过太多大厂都犯。
汽车外壳自动化静电喷涂生产线实拍
问:我们做中小型五金工件,年产能十万件左右,换型还多,选喷涂设备选半自动还是全自动?
答:别一步到位上全自动化机器人线,投资大不说,换一次编程折腾大半天,耽误产能。直接上半自动往复喷涂线就行,人工挂活卸活,机器自动走枪喷,精度比人工稳,投资不到全自动的三分之一,换型调整参数十来分钟就搞定,足够用了。要是哪天产能翻三倍了,再升级机器人也不迟。
喷涂的环保合规,现在真的不能碰红线
前两年可能还有人偷偷排VOC,现在不行了,全国各个工业园都装了在线监测,随便超一点就是罚款,严重的直接停工整顿。
我上个月刚碰上个山东的老板,做铁艺护栏喷涂,偷着用廉价高VOC稀释剂,没开废气处理,被查了,罚了二十万,停了一个月,损失快一百万,够上一套全新的水性喷涂设备了,图啥呢?
现在合规的路其实很清楚:做户外件选粉末喷涂,本身就是零溶剂,VOC几乎可以忽略,只要上简单的回收装置就合格。做液体喷涂的,赶紧换水性涂料,现在水性涂料的性能早就跟上溶剂型了,除了少数极端工况,绝大多数场景都能用。
不少老板跟我说换水性涂料成本涨了,说实话,你算上废料处理、环保罚款的风险,还有现在不少地方给的环保改造补贴,算下来其实不亏,甚至还能多接出口订单——老外现在就认低VOC的环保产品,你过不了REACH认证,人家根本不跟你做。
去年东莞一个做五金出口的厂,改了水性喷涂之后,接了两个欧洲的大订单,一年多就把改造成本赚回来了,还涨了10%的报价,客户都接受。
你说,这钱赚得不比偷偷摸摸担惊受怕强?
干喷涂这么多年,最大的体会就是,这行没什么玄学,三分涂料七分施工,把前处理做透,选对适合自己的工艺,守好合规的线,就不会出大问题。
那些总想着偷工减料图快的,迟早栽跟头。
别再怪涂料了,90%的喷涂瑕疵出在前处理
很多人拿到瑕疵件第一反应就是找涂料厂麻烦,说人家涂料质量不行。 我见过太多案例,扒开底一看,全是前处理的锅。 铸件表面的氧化皮没清干净,焊接处的焊渣没打磨,铁板上的油污没除透……你就是拿进口涂料喷,照样掉。 之前浙江一个做工程机械结构件的老板找我过去看,一批出口的件,喷完不到一个月,边角位置整块漆起皮脱落,赔了客户快十万!查了三天,最后发现前处理的抛丸机喷嘴堵了三个,工人嫌麻烦没换,那一块压根没打到氧化皮。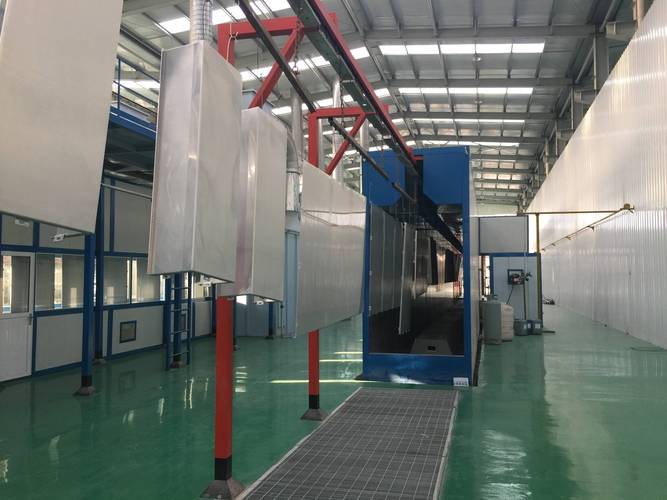 工业喷涂前处理磷化线现场实拍
前处理这步,没有任何捷径可走。要做磷化的,磷化膜厚度必须控制在1-3微米,厚了薄了都粘不住漆。做抛丸的,粗糙度必须控制在Ra40-80μm,太光滑了漆的附着力照样差。
对吧?
问:我们厂做小批量定制喷涂,订单杂工件大小不一,前处理总做不均匀,有什么低成本改进方法吗?
答:小批量没必要砸钱上全自动前处理线,花几千块买个小型超声波除油槽,除油剂选弱碱性的,每次喷之前把件泡15分钟,拿出来用纯水冲干净,再用干燥压缩空气把缝隙里的水渍吹干净,别带水晾干,就这一步,能解决80%的掉漆问题,一个月耗材成本才几百,比你返工划算太多。
很多工人图快,泡完拿出来自然晾干,水渍留在上面,喷完肯定出水印痕,这种低级错误,我见过太多大厂都犯。
不同喷涂工艺怎么选?别听设备销售瞎吹
说实话,现在喷涂工艺五花八门,销售上来就给你推最贵的全自动机器人喷涂线,说精度高效率高,可你一年才几万件的产能,买回去就是堆灰。 不同工件选不同工艺,摸清楚底线不踩坑。 粉末喷涂:涂料利用率高,几乎没什么VOC,防腐性能好,膜厚厚,适合做铝型材、五金结构件、户外护栏这类产品,成本比溶剂型喷涂还低,现在绝大多数建材厂都用这个。 静电液体喷涂:适合复杂曲面、对光泽度色差要求高的产品,比如汽车外壳、家电外壳,最新的旋杯静电喷涂,比传统喷枪省漆30%以上,涂料均匀度还高,现在新上的线基本都配这个。 电泳喷涂:适合做底漆,附着力极强,防腐蚀比其他工艺都好,汽车车身的底漆基本全是电泳,要是你做的产品需要长期埋地或者在海边用,最好做一层电泳底漆再喷面漆。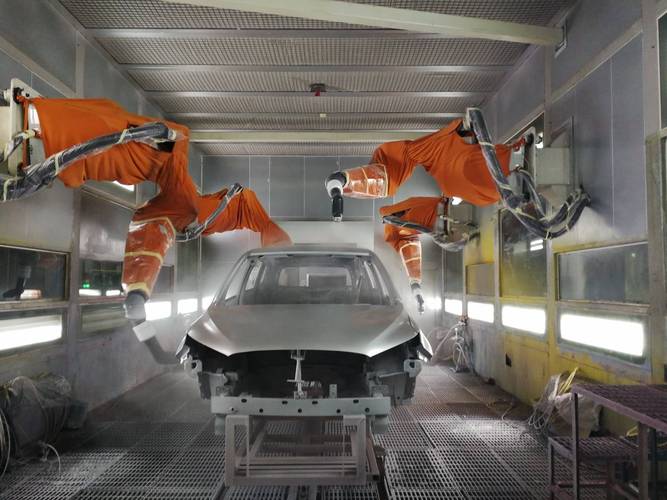 汽车外壳自动化静电喷涂生产线实拍
问:我们做中小型五金工件,年产能十万件左右,换型还多,选喷涂设备选半自动还是全自动?
答:别一步到位上全自动化机器人线,投资大不说,换一次编程折腾大半天,耽误产能。直接上半自动往复喷涂线就行,人工挂活卸活,机器自动走枪喷,精度比人工稳,投资不到全自动的三分之一,换型调整参数十来分钟就搞定,足够用了。要是哪天产能翻三倍了,再升级机器人也不迟。
喷涂的环保合规,现在真的不能碰红线
 喷涂的环保合规,现在真的不能碰红线
前两年可能还有人偷偷排VOC,现在不行了,全国各个工业园都装了在线监测,随便超一点就是罚款,严重的直接停工整顿。
我上个月刚碰上个山东的老板,做铁艺护栏喷涂,偷着用廉价高VOC稀释剂,没开废气处理,被查了,罚了二十万,停了一个月,损失快一百万,够上一套全新的水性喷涂设备了,图啥呢?
现在合规的路其实很清楚:做户外件选粉末喷涂,本身就是零溶剂,VOC几乎可以忽略,只要上简单的回收装置就合格。做液体喷涂的,赶紧换水性涂料,现在水性涂料的性能早就跟上溶剂型了,除了少数极端工况,绝大多数场景都能用。
不少老板跟我说换水性涂料成本涨了,说实话,你算上废料处理、环保罚款的风险,还有现在不少地方给的环保改造补贴,算下来其实不亏,甚至还能多接出口订单——老外现在就认低VOC的环保产品,你过不了REACH认证,人家根本不跟你做。
去年东莞一个做五金出口的厂,改了水性喷涂之后,接了两个欧洲的大订单,一年多就把改造成本赚回来了,还涨了10%的报价,客户都接受。
你说,这钱赚得不比偷偷摸摸担惊受怕强?
干喷涂这么多年,最大的体会就是,这行没什么玄学,三分涂料七分施工,把前处理做透,选对适合自己的工艺,守好合规的线,就不会出大问题。
那些总想着偷工减料图快的,迟早栽跟头。