工业高硬度材料切割:打破瓶颈的几种主流方案解析
上个月跑了珠三角三家做动力电池结构件的工厂,每家老板都在吐槽同一个烦心事。
就是切割。
现在新能源、航空航天领域用的新材料,硬度越来越离谱,传统切割工艺要么切不动,要么切完废一半,很多订单接都不敢接。
 工业碳化硅晶圆激光切割加工场景
问:是不是只有做高端订单的大厂才会碰到高硬度切割的问题?小厂没必要折腾升级对不对?
答:还真不对。现在哪怕是给光伏厂做配套绝缘件的小加工厂,只要碰氮化硅陶瓷,都绕不开这个问题。要不要升级设备,其实看订单量,如果常年稳定有高硬度材料的加工单,换专业切割设备比你靠传统工艺磨划算多了——我之前认识一个东莞的老板,原来走慢丝线切割切碳化硅,一片要40分钟,报废率三成,换了专业磨料水刀之后,10分钟出一片,报废率降到5%不到,半年就收回了设备成本,对吧?
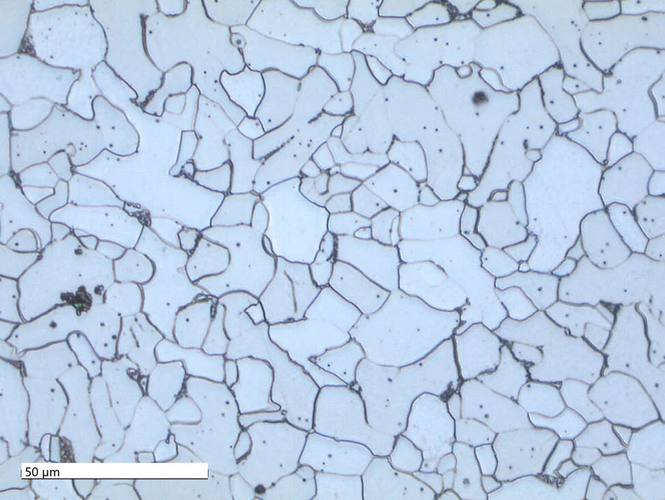
不同切割方案加工后的高硬度材料截面对比
问:很多厂家销售都在推飞秒激光切割,说它能取代所有传统切割工艺,真的是这样吗?
答:别听销售瞎吹。飞秒激光确实好,但不是所有场景都适合。你要是做汽车底盘的高硬度钢板切割,用水刀比飞秒激光快十倍,成本只有十分之一,犯得着花大几百万上飞秒吗?选切割方案,核心看三个东西:你的工件尺寸要求、精度要求、月加工量,算清楚单位工件的综合成本,比什么都重要。
做高硬度材料切割,必须知道的几个避坑点
第一个坑,只看设备报价,不看单位工件加工成本。很多小厂生产的切割设备,报价比大厂便宜二三十万,但是耗材贵三倍,金刚石线、切割头、磨料这些,一年下来耗材钱能买半台新设备,我见过好几个老板贪便宜入坑,最后哭都没地方哭。
第二个坑,不打样直接下单。不同批次的高硬度材料,纯度、硬度差别很大,厂家给你看的样件,都是用最好的料调最优化的参数切出来的,你拿自己的原材料切,参数不对报废率直接涨好几个点。一定要拿自己常用的原材料去厂家实地打样,测过报废率、切面精度再付钱,这步绝对不能省。
第三个坑,固守老工艺不愿意试新技术。很多做了十几年切割的老师傅,觉得我原来用砂轮切挺好的,为什么要换?其实现在很多新工艺,比如磨料水射流的增压升级技术,切割复合材料的分层率比传统水刀低一半,成本反而降了15%,多试错不吃亏,适合就换,不适合也没损失。
说实话,现在很多人都觉得切割就是工业加工里的后端小工序,不值得花精力优化,其实错得离谱。你切割环节降10个点的报废率,那都是纯利润啊。
不过话说回来,也不要盲目跟风换设备,算清楚自己的账,有稳定订单再升级,稳扎稳打比什么都强。
为什么高硬度材料切割,成了当下制造业的隐形卡脖子问题?
早十年,工业加工碰到的大多是普通钢材、铝合金,哪怕用普通锯片切割,凑活凑活也能用。现在不一样了,碳化硅功率半导体衬底、铝碳化硅电子封装材料、氮化铝陶瓷隔热件,这些新材料硬度动辄HRC60以上,还有不少是多相复合材料,硬中带脆,传统工艺一碰就崩。 我见过最夸张的,一个小厂接了1000片碳化硅衬底切割订单,用传统金刚石砂轮切,最后报废了快400片,亏得连原材料钱都没赚回来。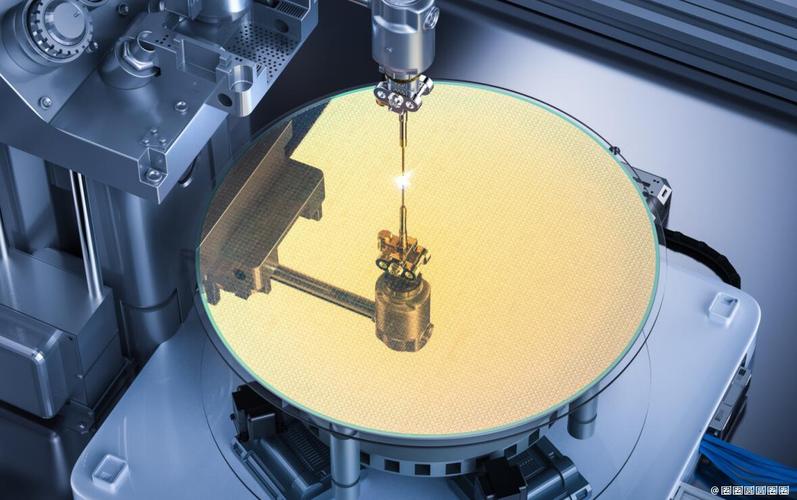 工业碳化硅晶圆激光切割加工场景
问:是不是只有做高端订单的大厂才会碰到高硬度切割的问题?小厂没必要折腾升级对不对?
答:还真不对。现在哪怕是给光伏厂做配套绝缘件的小加工厂,只要碰氮化硅陶瓷,都绕不开这个问题。要不要升级设备,其实看订单量,如果常年稳定有高硬度材料的加工单,换专业切割设备比你靠传统工艺磨划算多了——我之前认识一个东莞的老板,原来走慢丝线切割切碳化硅,一片要40分钟,报废率三成,换了专业磨料水刀之后,10分钟出一片,报废率降到5%不到,半年就收回了设备成本,对吧?
当下主流的高硬度材料切割方案,各适合什么场景?
很多人一提到切割,就只知道线切割、砂轮切割,其实现在针对高硬度材料,已经有好几种成熟方案,各有优劣,选对了省一半钱: 💡 飞秒激光切割 这是最近两年火起来的新工艺,属于冷加工范畴,热影响区几乎可以忽略,切脆性材料的崩边率比传统纳秒激光低80%以上,特别适合半导体碳化硅晶圆、陶瓷基复合材料这类高精度小件。缺点就是贵,一台进口设备大几百万,大部分中小企业玩不起,而且切厚材料速度很慢。 ✅ 适合:半导体、航天航空高精度小尺寸工件 ❗ 不适合:厚板切割、中小企业批量加工 💡 磨料高压水切割 同样是冷切割,不会改变材料的物理性能,不管你是金属、陶瓷还是复合材料,哪怕是叠层材料,都能切,不会分层不会崩边,设备成本比飞秒激光低很多,中小厂也能负担得起。缺点就是切割超厚材料的时候,精度会稍微下降,而且耗材成本比激光略高。 ✅ 适合:中大尺寸复合材料、动力电池结构件批量加工 ❗ 不适合:微米级精度的半导体极小工件 💡 金刚石线锯切割 这个工艺成熟很多,精度能做到微米级,切面光滑,现在很多蓝宝石玻璃、半导体晶圆切割都在用。缺点就是切割速度慢,线耗成本高,只适合小尺寸高精度工件,做大件效率太低。 ✅ 适合:半导体晶圆、蓝宝石等高精度小件 ❗ 不适合:中大尺寸批量工件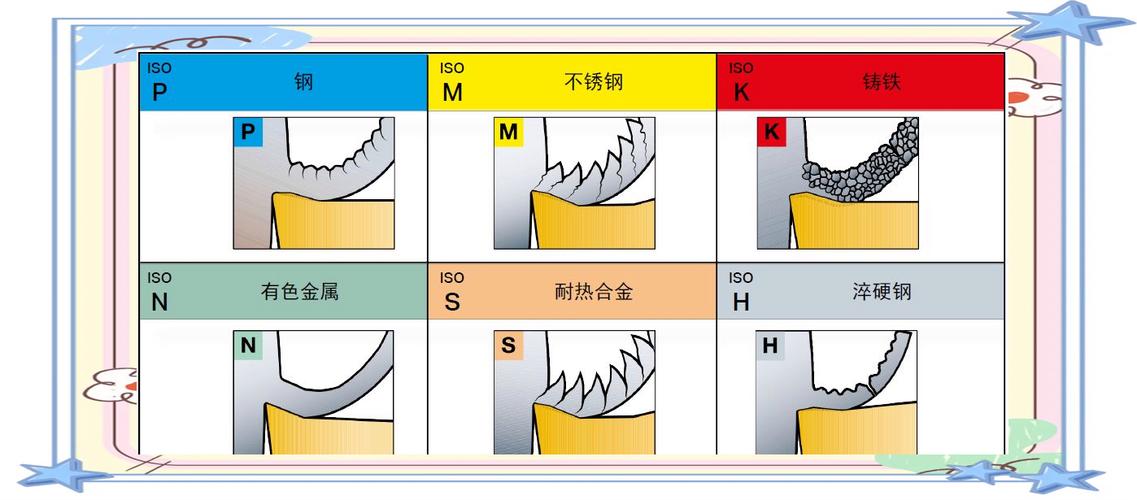 不同切割方案加工后的高硬度材料截面对比
问:很多厂家销售都在推飞秒激光切割,说它能取代所有传统切割工艺,真的是这样吗?
答:别听销售瞎吹。飞秒激光确实好,但不是所有场景都适合。你要是做汽车底盘的高硬度钢板切割,用水刀比飞秒激光快十倍,成本只有十分之一,犯得着花大几百万上飞秒吗?选切割方案,核心看三个东西:你的工件尺寸要求、精度要求、月加工量,算清楚单位工件的综合成本,比什么都重要。
做高硬度材料切割,必须知道的几个避坑点
 做高硬度材料切割,必须知道的几个避坑点
第一个坑,只看设备报价,不看单位工件加工成本。很多小厂生产的切割设备,报价比大厂便宜二三十万,但是耗材贵三倍,金刚石线、切割头、磨料这些,一年下来耗材钱能买半台新设备,我见过好几个老板贪便宜入坑,最后哭都没地方哭。
第二个坑,不打样直接下单。不同批次的高硬度材料,纯度、硬度差别很大,厂家给你看的样件,都是用最好的料调最优化的参数切出来的,你拿自己的原材料切,参数不对报废率直接涨好几个点。一定要拿自己常用的原材料去厂家实地打样,测过报废率、切面精度再付钱,这步绝对不能省。
第三个坑,固守老工艺不愿意试新技术。很多做了十几年切割的老师傅,觉得我原来用砂轮切挺好的,为什么要换?其实现在很多新工艺,比如磨料水射流的增压升级技术,切割复合材料的分层率比传统水刀低一半,成本反而降了15%,多试错不吃亏,适合就换,不适合也没损失。
说实话,现在很多人都觉得切割就是工业加工里的后端小工序,不值得花精力优化,其实错得离谱。你切割环节降10个点的报废率,那都是纯利润啊。
不过话说回来,也不要盲目跟风换设备,算清楚自己的账,有稳定订单再升级,稳扎稳打比什么都强。