旋压:被低估的高端制造隐形工艺
很多人聊金属成型,张嘴就是冲压、锻造、3D打印,没几个人能想起旋压。
这太正常了。毕竟旋压做的很多零件,都藏在产品肚子里,外人看不到。
但你不知道的是,小到你厨房用的不锈钢锅,大到运载火箭的整流罩,都离不开它。
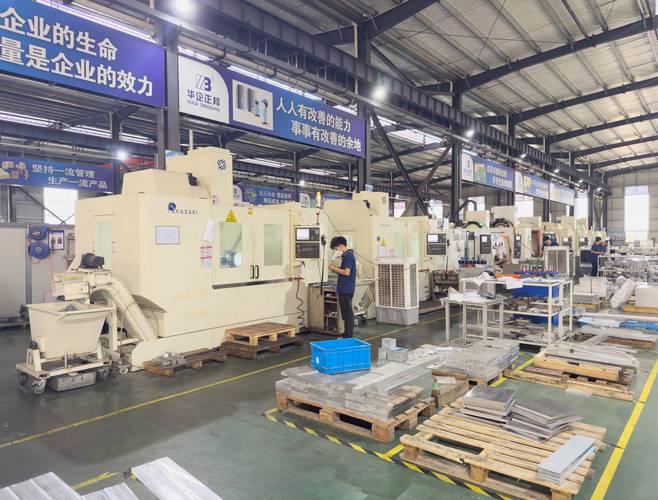
 工业数控旋压机床加工现场实拍
说实话,我刚接触工业制造的时候,也把旋压当成五金小加工的活,直到去了航天构件厂的车间,才彻底改了观念。
问:旋压和我们常用的拉伸冲压比,好在哪?
答:核心优势三个字,省成本,做大件。冲压需要上下整套模具,大尺寸零件的模具开模费动辄几十万上百万,小批量生产根本扛不住。旋压只需要一个芯模,成本能降到冲压的十分之一甚至更低。而且直径三米五米的超大薄壁零件,冲压根本做不了,旋压只要机床够大,就能一次成型,密封性能和结构强度都比分段焊接好太多。
问:是不是只有铝、铜这种软金属才能旋压加工?
答:那是老黄历了。现在的热旋压技术,连高温合金、钛合金、超高强度钢这种难加工材料都能搞定。国内不少厂商已经能稳定旋压加工厚度超过50mm的钛合金筒体,给航天和军工供货,精度能控制在0.05mm以内。
旋压加工完成的航空用钛合金筒体成品
不过话说回来,旋压也不是万能的。它最擅长的就是回转体零件,要是你做的是方块、异形非回转件,那还是找冲压或者锻造吧,别硬凑。
国产旋压技术,已经打破了国外垄断
放在十年前,高端五轴数控旋压机,基本全是德国和日本厂商的天下,一台卖大几百万,还得排队等。想买能加工大尺寸钛合金的旋压机,人家还不卖,卡脖子卡得死死的。
现在呢?国内大连机床、广州数控还有不少专精特新小巨人,都能生产全系列的数控旋压机了,大到能加工直径10米构件的重型旋压机,小到给医疗零件加工的精密旋压机,全都能造,价格只有进口的一半不到,精度还能达标。
去年我跟行业协会去江苏张家港调研,一家做旋压的民营企业,拿国产旋压机给航天做构件,良品率能做到98%,比之前用进口机床差不了多少,成本降了一大截。
真的提气。
很多人现在追热点,天天把3D打印挂在嘴边,说要颠覆所有成型工艺。我就一句话,3D打印适合小批量复杂样件,真要批量做高性能薄壁回转体,旋压的综合优势,十年内都找不到对手。
💡 给找加工厂商的朋友提个醒:要是你要做100件以内的大尺寸薄壁回转体,直接找旋压厂,比开冲压模省太多钱,交付还快。别踩了开模的坑,我见过不少老板,几十万开了模,最后产品改设计,模具直接废了,哭都没地方哭。
现在国内旋压行业的缺口还很大,懂工艺的技术工人少,能做高端产品的厂商也不多,跟着高端制造的风口走,再过个三五年,这个原来的隐形工艺,肯定会站到台前被更多人看见。
旋压到底是什么?打破你对金属成型的固有认知
简单说,旋压就是把金属坯料套在芯模上,机床带着芯模转,然后用滚轮一点点把坯料挤贴到芯模上,最终成型出你想要的回转体零件。 听起来简单?门道多了去了。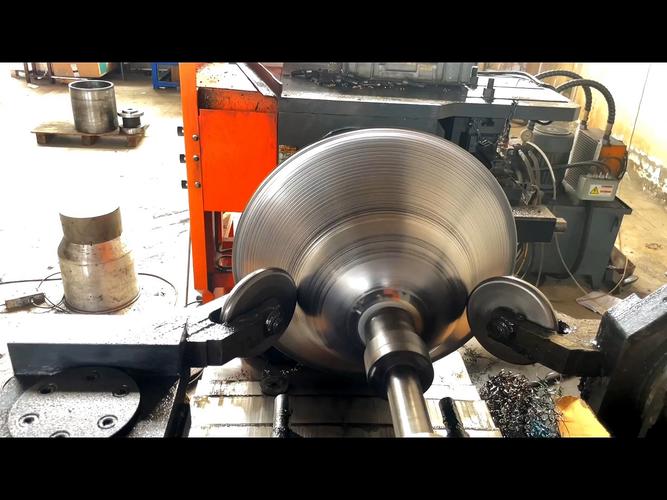 工业数控旋压机床加工现场实拍
说实话,我刚接触工业制造的时候,也把旋压当成五金小加工的活,直到去了航天构件厂的车间,才彻底改了观念。
问:旋压和我们常用的拉伸冲压比,好在哪?
答:核心优势三个字,省成本,做大件。冲压需要上下整套模具,大尺寸零件的模具开模费动辄几十万上百万,小批量生产根本扛不住。旋压只需要一个芯模,成本能降到冲压的十分之一甚至更低。而且直径三米五米的超大薄壁零件,冲压根本做不了,旋压只要机床够大,就能一次成型,密封性能和结构强度都比分段焊接好太多。
问:是不是只有铝、铜这种软金属才能旋压加工?
答:那是老黄历了。现在的热旋压技术,连高温合金、钛合金、超高强度钢这种难加工材料都能搞定。国内不少厂商已经能稳定旋压加工厚度超过50mm的钛合金筒体,给航天和军工供货,精度能控制在0.05mm以内。
2024年,旋压已经走进这些高端制造领域
别以为旋压还只停留在做锅碗瓢盆的阶段。现在国内新能源、航天、医疗这些高增长行业,旋压的用量涨得飞快。 我整理几个最典型的新应用: ✅ 新能源汽车:一体旋压成型的铝合金轮毂,比铸造轮毂轻15%以上,强度还高,现在不少新势力的性能车已经在用了。还有储能压力容器,储氢瓶的内胆,很多都是旋压一次成型,密封性远超焊接件。 ✅ 航天航空:运载火箭的整流罩、固体发动机壳体,导弹的舱段,基本都是旋压做的。哪怕是直径十几米的超大件,分段旋压再组合,精度比其他工艺高太多。C919上不少起落架的辅助构件、发动机整流罩,都是国内厂商旋压加工的。 ✅ 医疗行业:人工关节的髋臼杯,现在很多都是钛合金旋压成型,表面的多孔结构还能直接旋压出来,不用后续烧结,结合强度更好,患者用着更耐用。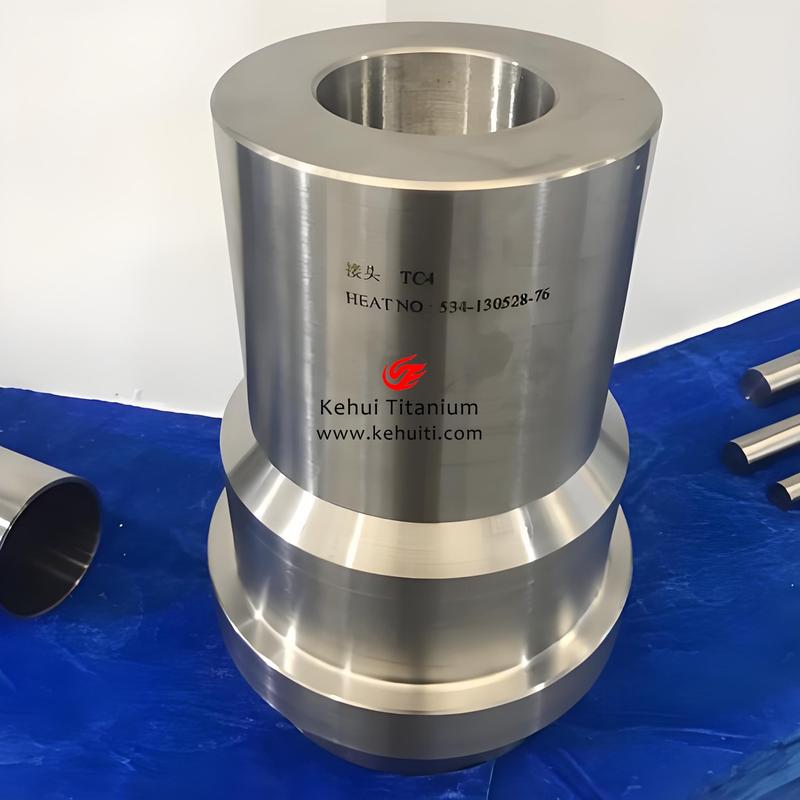 旋压加工完成的航空用钛合金筒体成品
不过话说回来,旋压也不是万能的。它最擅长的就是回转体零件,要是你做的是方块、异形非回转件,那还是找冲压或者锻造吧,别硬凑。
国产旋压技术,已经打破了国外垄断
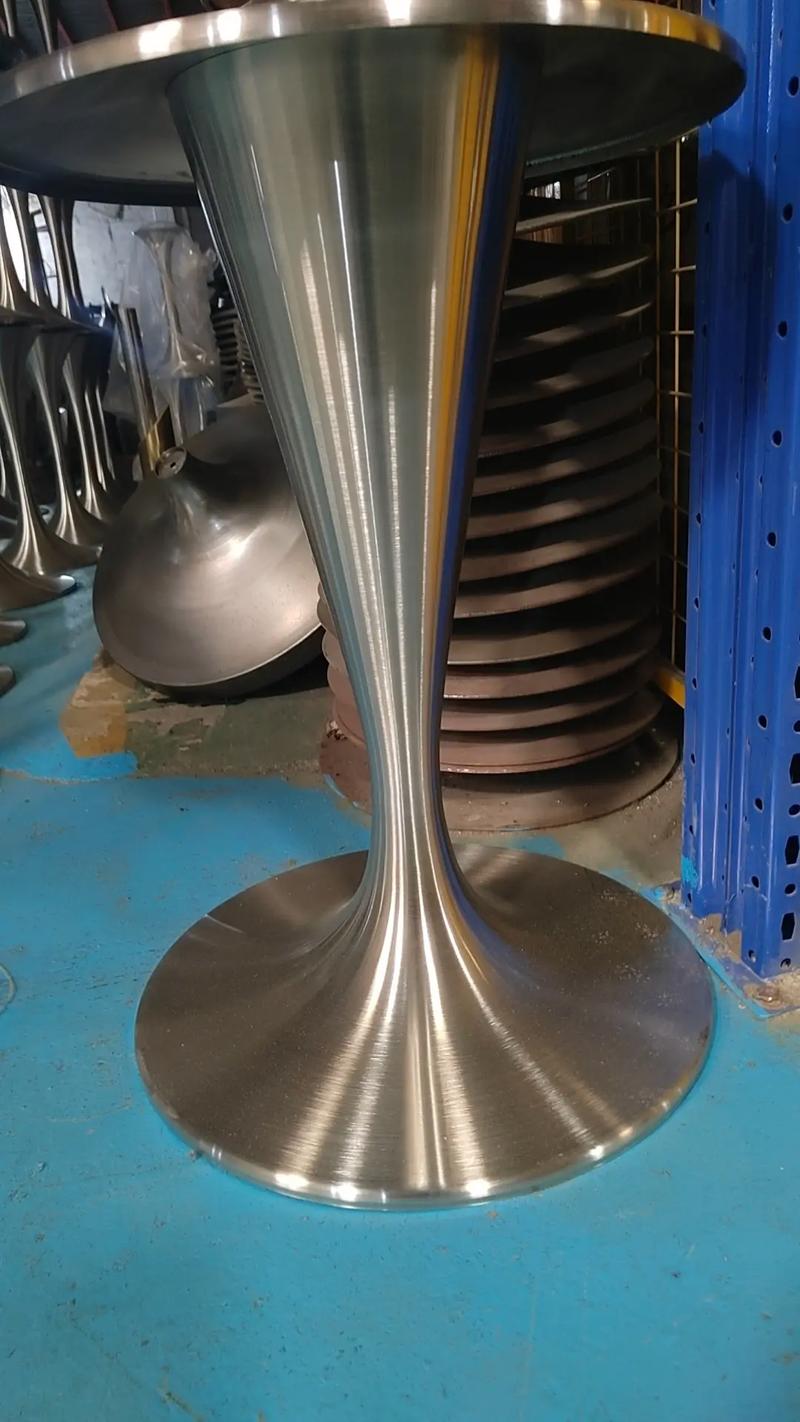 国产旋压技术,已经打破了国外垄断
放在十年前,高端五轴数控旋压机,基本全是德国和日本厂商的天下,一台卖大几百万,还得排队等。想买能加工大尺寸钛合金的旋压机,人家还不卖,卡脖子卡得死死的。
现在呢?国内大连机床、广州数控还有不少专精特新小巨人,都能生产全系列的数控旋压机了,大到能加工直径10米构件的重型旋压机,小到给医疗零件加工的精密旋压机,全都能造,价格只有进口的一半不到,精度还能达标。
去年我跟行业协会去江苏张家港调研,一家做旋压的民营企业,拿国产旋压机给航天做构件,良品率能做到98%,比之前用进口机床差不了多少,成本降了一大截。
真的提气。
很多人现在追热点,天天把3D打印挂在嘴边,说要颠覆所有成型工艺。我就一句话,3D打印适合小批量复杂样件,真要批量做高性能薄壁回转体,旋压的综合优势,十年内都找不到对手。
💡 给找加工厂商的朋友提个醒:要是你要做100件以内的大尺寸薄壁回转体,直接找旋压厂,比开冲压模省太多钱,交付还快。别踩了开模的坑,我见过不少老板,几十万开了模,最后产品改设计,模具直接废了,哭都没地方哭。
现在国内旋压行业的缺口还很大,懂工艺的技术工人少,能做高端产品的厂商也不多,跟着高端制造的风口走,再过个三五年,这个原来的隐形工艺,肯定会站到台前被更多人看见。