冲压拉深:别让那道纹毁了你的高精度钣金件
干冲压的谁没在拉深上栽过跟头。
上个月东莞一个给新能源车企配套门板的朋友,一批1200件货,拉深后侧壁起皱开裂,直接报废800多件,老板差点把模具砸了。
没人说拉深是什么高精尖的新工序,但能把拉深活儿做稳的厂,真没几个。
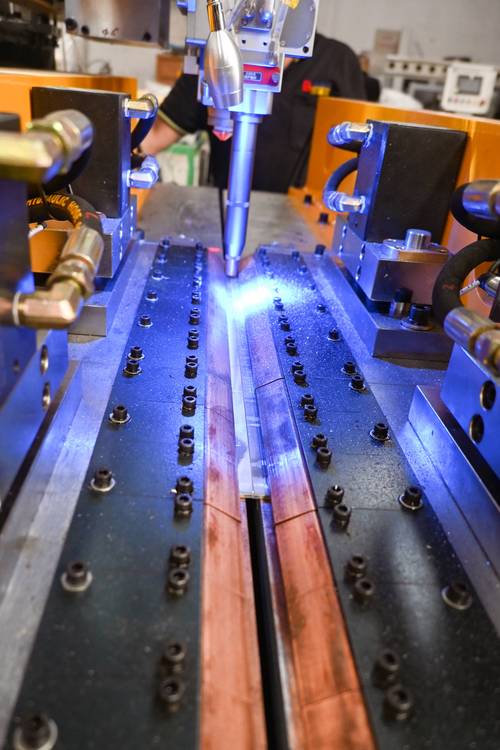
 冲压车间汽车覆盖件拉深模具实拍图
冲压拉深后开裂起皱合格钣金件对比图
💡 最容易忽略:尺寸回弹
这个问题在高强度钢拉深里特别突出,拉完之后零件变形,尺寸公差超差,装都装不上。现在常用的解决办法,要么是拉深之后加一道整形工序,要么在模具设计的时候提前做回弹补偿,现在有CAE模拟,提前算好回弹量,补偿做准了,精度直接上去。
拉深的新趋势,这些新应用你得跟上
说实话,拉深是有上百年历史的老工艺了,但这几年新能源火了之后,拉深又变出好多新玩法。
以前最多做个汽车外壳、家电壳,现在要做动力电池的铝壳、储氢瓶的封头、甚至是半固态电池的壳体,全是高精度要求,公差要控在0.1mm以内,以前的老模具老工艺根本做不到。
不过话说回来,技术进步是真的快。现在用硬质合金镶块做拉深凸模,耐磨度是普通热作模具钢的十几倍,打十万件尺寸都不飘,放在十年前想都不敢想。还有激光辅助拉深,对付难变形的高温合金、钛合金,提前用激光扫一下变形区,局部降点强度,一次拉深就能成型,不用中间多次退火,省了至少三道工序,现在航空航天已经批量在用,估计再过三五年,民用领域就能铺开。
对吧?干制造就是这样,看起来是平平无奇的老工艺,真抠细节,每天都有新东西。你觉得拉深简单?那为啥有的厂不良率能稳定在0.3%以内,有的厂常年10%以上的报废?差的就是对每个细节的把控,那点0.1mm的差距,就是吃饭的本事。
别翻教材了,说点工厂里真在用的拉深概念
说白了,拉深就是把平板毛坯,靠模具的力压成开口空心零件的冷冲压工序。 小到你手里的不锈钢保温杯,大到汽车的翼子板、新能源的动力电池壳,全靠这道工序出成品。 很多新人刚进来,总把概念搞混。 问:拉深和拉伸到底是不是同一个东西? 答:行内很多老师傅也混着叫,但严格分的话,冲压领域说的拉深就是指这道成形工序,拉伸大多指材料的力学拉伸试验,别搞混——我见过刚毕业的设计岗新人,给主机厂投标写错技术名称,差点丢了百万级的订单,真不是小事。 问:一次拉深和多次拉深怎么选? 答:看零件的总拉深系数,总拉深系数比材料允许的极限拉深系数小,那就得多次拉深。别贪快想着一次拉出来,强求的结果就是100%开裂。实话讲,现在高强度材料用的越来越多,哪怕系数够,很多厂也会加一次整形拉深,保证尺寸精度,算下来反而比返工便宜。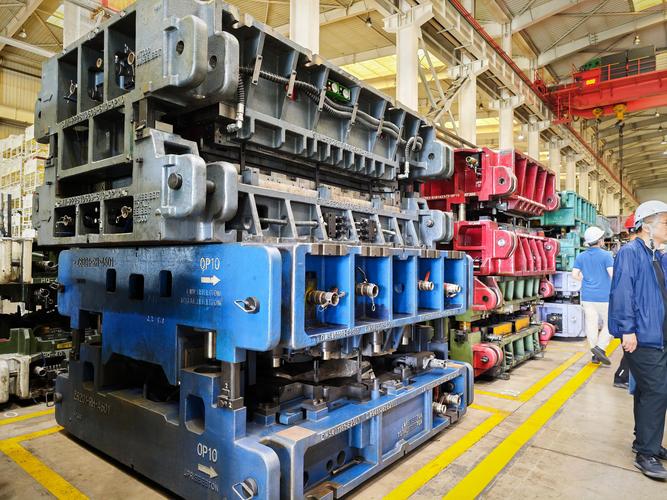 冲压车间汽车覆盖件拉深模具实拍图
2024年工厂最头疼的拉深通病,现成解决方法在这
我整理了近一年跟珠三角十几个冲压厂聊出来的高频问题,全是一线踩坑踩出来的干货: 💡 最常见:拉深开裂 90%的开裂都不是材料的锅,要么是你拉深系数选太小,要么是压边力调太大,要么凹模圆角磨太小了。 现在新上的伺服压力机,对付开裂真的好用。拉深行程中间放慢速度,凸模到位前停个零点几秒,让材料充分流动,开裂率直接降40%以上。佛山那家做家电外壳的厂,换了伺服线之后,不良率从12%直接掉到1%不到,真香。 ❗ 提醒一句,别死卡教材上的极限拉深系数表,现在新材料更新太快,高强度铝、7系钢的极限系数,和普通低碳钢差了快0.1,按老黄历算,不开裂才怪。 💡 最闹心:侧壁起皱 大多是压边力不够,或者凹模圆角太大,材料流动太疯了。 现在业内用的多的新方法是变压边力拉深,拉深前期压边力小一点,后期慢慢往上加,既能让材料正常流动,又不会皱,对付大尺寸的汽车覆盖件特别管用,比一直用固定压边力,不良率降了快一半。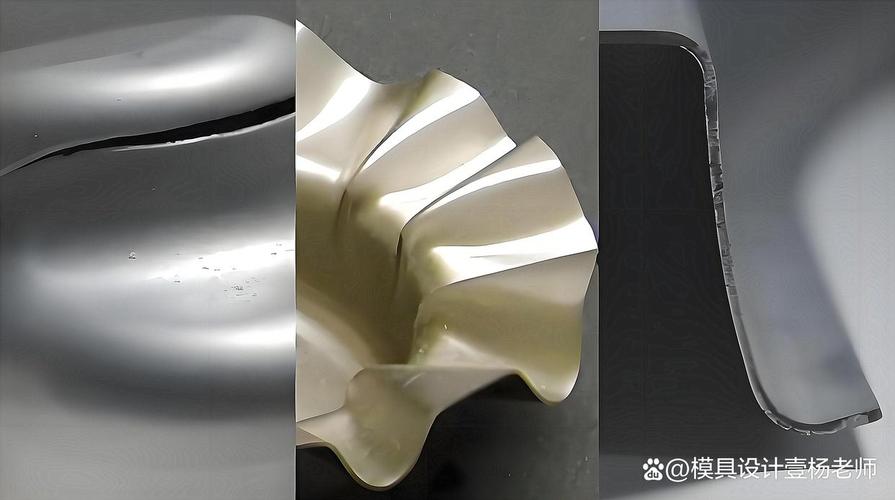 冲压拉深后开裂起皱合格钣金件对比图
💡 最容易忽略:尺寸回弹
这个问题在高强度钢拉深里特别突出,拉完之后零件变形,尺寸公差超差,装都装不上。现在常用的解决办法,要么是拉深之后加一道整形工序,要么在模具设计的时候提前做回弹补偿,现在有CAE模拟,提前算好回弹量,补偿做准了,精度直接上去。
拉深的新趋势,这些新应用你得跟上
 拉深的新趋势,这些新应用你得跟上
说实话,拉深是有上百年历史的老工艺了,但这几年新能源火了之后,拉深又变出好多新玩法。
以前最多做个汽车外壳、家电壳,现在要做动力电池的铝壳、储氢瓶的封头、甚至是半固态电池的壳体,全是高精度要求,公差要控在0.1mm以内,以前的老模具老工艺根本做不到。
不过话说回来,技术进步是真的快。现在用硬质合金镶块做拉深凸模,耐磨度是普通热作模具钢的十几倍,打十万件尺寸都不飘,放在十年前想都不敢想。还有激光辅助拉深,对付难变形的高温合金、钛合金,提前用激光扫一下变形区,局部降点强度,一次拉深就能成型,不用中间多次退火,省了至少三道工序,现在航空航天已经批量在用,估计再过三五年,民用领域就能铺开。
对吧?干制造就是这样,看起来是平平无奇的老工艺,真抠细节,每天都有新东西。你觉得拉深简单?那为啥有的厂不良率能稳定在0.3%以内,有的厂常年10%以上的报废?差的就是对每个细节的把控,那点0.1mm的差距,就是吃饭的本事。